


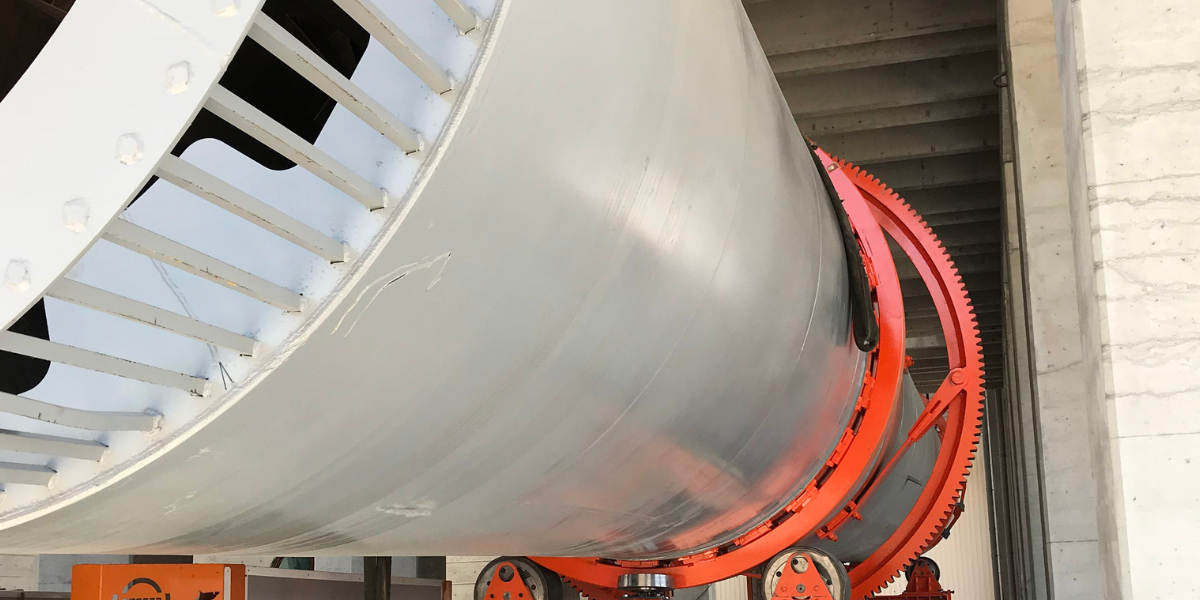
Parmi tous les paramètres de conception interne d'un séchoir à tambour rotatif, les aubes et les élévateurs sont ceux que les ingénieurs d'usine trouvent le plus souvent insuffisamment documentés dans leurs dossiers d'équipement – et ceux pour lesquels ils sont le plus susceptibles de devoir effectuer un dépannage avec peu de documentation. Lorsqu'un séchoir produit une humidité de sortie non uniforme, lorsque la génération de poussière du tambour est plus élevée que prévu, ou lorsque l'humidité de sortie est systématiquement décalée d'un côté de la plage de spécifications du produit, la géométrie des aubes est souvent à l'origine du problème.
Nous aborderons le rôle exact des aubes et des élévateurs à l'intérieur d'un tambour rotatif, les variables géométriques qui déterminent leurs performances, comment adapter la conception au matériau et au processus, ainsi que les modes de défaillance les plus courants rencontrés en pratique.
Que font réellement les vols ?
Dans un séchoir rotatif direct, le séchage du matériau n'est pas principalement obtenu par contact entre le matériau et la paroi du tambour. Il est réalisé par projection du matériau à travers le flux de gaz chaud : les granulés ou les particules sont projetés des aubes en un rideau sur la section transversale du tambour, où ils sont exposés au flux de gaz sur toutes leurs surfaces et non seulement à la surface d'un lit tournant lentement.
Les ailettes sont des plaques internes, généralement soudées à la paroi du tambour, qui prélèvent le matériau sur le lit situé au fond du tambour pendant la rotation de celui-ci, le transportent vers le haut et le long du tambour, puis le libèrent pour qu'il retombe dans le flux de gaz lorsque l'angle de l'ailette par rapport à l'angle de talus naturel du matériau permet à ce dernier de glisser. Le rideau de particules en chute libre – la gerbe – constitue le principal mécanisme de transfert de chaleur et de masse dans un brûleur à combustion directe. séchoir à tambour rotatif.
Sans aubes, un tambour rotatif sécherait toujours le matériau par brassage dans le lit au fond de l'enveloppe, mais la surface exposée par unité de masse de matériau serait infime comparée à celle obtenue par aspersion, et le contact gaz-matériau se limiterait à la surface supérieure du lit au lieu d'être réparti sur toute la section transversale du tambour. L'amélioration du transfert de chaleur apportée par des aubes bien conçues par rapport à un tambour lisse peut être significative ; son ampleur dépend du matériau, de la conception des aubes et de la géométrie du tambour, et varie d'une application à l'autre.
Variables géométriques clés
La hauteur des volutes correspond à la projection radiale des volutes depuis la paroi du tambour vers son axe. Des volutes plus hautes permettent de prélever davantage de matériau par tour, tandis que leur forme, les propriétés du matériau et la vitesse du tambour déterminent la distance parcourue par les particules dans le flux de gaz avant leur retour dans le lit. Une chute plus longue augmente le temps d'exposition des particules au gaz, mais aussi leur vitesse d'impact à l'impact, ce qui peut poser problème pour les matériaux friables ou les granulés encore relativement fragiles à l'entrée du tambour.
Pour les granulés d'engrais NPK, la hauteur et la forme des ailettes sont dimensionnées pour assurer une libération progressive du produit sur toute la section transversale du tambour. Des ailettes inadaptées peuvent transporter le produit trop haut, entraînant des hauteurs de chute excessives, ou le libérer trop tôt pour une répartition homogène sur toute la section transversale.
L'angle de la spire détermine le moment et la manière dont le matériau se détache de la surface de la spire lors de la rotation de celle-ci au-delà de l'horizontale. Une spire formant un angle de 90° avec la paroi du tambour retient le matériau jusqu'à ce que la gravité l'entraîne hors de la surface de la spire. Une modification de l'angle de la spire peut avancer ou retarder le détachement, selon son profil, les propriétés du matériau et la vitesse de rotation. Cet angle détermine le point de départ de la douche dans la section transversale du tambour et, par conséquent, la distribution du rideau de matériau.
La plupart des spires de séchoir utilisent un angle fixe, mais les conceptions de spires à deux étages – où la spire comporte une étagère extérieure et une étagère intérieure à des angles différents – sont utilisées dans certaines applications pour contrôler la libération progressive du matériau ou pour prolonger le temps de séjour du matériau dans la zone de douche.
Le nombre de spires influe sur le nombre de rideaux de matière qui tombent simultanément sur la section transversale du tambour. Un plus grand nombre de spires permet d'obtenir une pulvérisation plus dense et plus uniforme, ce qui répartit la matière de façon plus homogène et réduit la fraction de gaz qui traverse le tambour sans entrer en contact significatif avec le produit. À l'inverse, un nombre réduit de spires, ou des spires usées, produisent une pulvérisation plus clairsemée, avec une plus grande fuite de gaz à travers les zones ouvertes.
Le nombre de spires est généralement exprimé par rapport au diamètre du tambour, l'espacement circonférentiel étant choisi en fonction de la charge de spires requise, des caractéristiques du matériau et de la densité de pulvérisation souhaitée. Le nombre optimal pour une application donnée est déterminé par la masse volumique apparente du matériau, sa granulométrie et la vitesse du gaz à l'intérieur du tambour.
Adaptation de la conception du vol au matériau
La géométrie de vol qui convient à un matériau granulaire grossier et fluide – comme un granulé d'engrais NPK de 3 à 4 mm – est différente de celle qui convient à un produit minéral fin et poussiéreux ou à un intermédiaire de processus humide et collant.
Pour les produits NPK granulairesAprès granulation, le matériau peut être relativement grossier et fluide ; les aubes peuvent donc être conçues pour supporter une charge maximale avant d'être libérées. Les principales contraintes consistent à éviter des hauteurs de chute excessives qui entraîneraient une érosion des granulés, et à s'assurer que l'angle des aubes libère le matériau avant qu'il ne dépasse le haut du tambour (ce qui peut augmenter la hauteur de chute et l'érosion).
Pour les poudres fines ou les matériaux présentant une large distribution granulométriquen : la géométrie du flux d’air doit tenir compte de la tendance des fines à traverser le tambour sous l’effet du flux de gaz plutôt que de participer à la pulvérisation. Dans ces cas, réduire la vitesse du gaz à l’intérieur du tambour (ce qui peut nécessiter d’augmenter le diamètre du tambour pour un même débit d’air) est souvent plus efficace que de modifier uniquement la géométrie du flux d’air.
Pour les matériaux humides ou collants à l'extrémité d'alimentation du tambourLes matériaux dont le taux d'humidité est encore proche de leur taux initial peuvent être suffisamment collants pour adhérer à la surface des aubes au lieu de se détacher facilement. Dans ces applications, les aubes situées à l'entrée du tambour sont parfois conçues avec un angle ou un traitement de surface différent afin de faciliter le détachement du matériau. On peut également opter pour une disposition des aubes moins nombreuses et plus courtes dans la zone d'alimentation, où le matériau est le plus humide, et plus dense dans les zones centrale et de déchargement.
Défaillances courantes de conception en vol et comment elles se manifestent
Vols usés ou cassés. L'usure des aubes est une opération de maintenance courante dans les applications de séchage abrasif. Lorsque les aubes s'usent en dessous de leur hauteur nominale, le jet d'air devient moins dense et l'efficacité du transfert thermique du tambour diminue. Le phénomène est progressif : l'humidité en sortie commence à augmenter à débit d'alimentation et conditions de brûleur constants, ou bien le brûleur doit fonctionner à une puissance supérieure à la normale pour maintenir l'humidité cible. Si l'usure est irrégulière sur la longueur du tambour ou sur sa circonférence, la teneur en humidité du produit devient hétérogène. Un contrôle régulier de l'état des aubes lors des arrêts de maintenance planifiés – et un seuil de remplacement défini en fonction de la hauteur minimale des aubes – est la méthode la plus fiable pour éviter que l'usure ne dégrade les performances du procédé.
Conception de vol incorrecte pour le matériau. Une conception de flux d'air adaptée à une qualité de produit donnée peut ne pas être optimale pour une autre qualité présentant des caractéristiques différentes en termes de granulométrie, de densité apparente ou d'humidité. Ce problème se manifeste généralement lorsqu'une usine passe à une nouvelle gamme de produits et constate une performance inconstante du séchoir, malgré l'absence de modification du brûleur et du débit d'air. Le jet d'air efficace pour le produit initial peut s'avérer trop faible ou trop puissant pour le nouveau matériau.
Accumulation sur les surfaces de vol. Dans certaines applications NPK, notamment avec des matières premières hygroscopiques ou à des taux d'humidité supérieurs à la normale, le produit peut adhérer à la surface des spires au lieu de se détacher correctement. Cette accumulation progressive modifie la géométrie effective des spires – réduisant leur hauteur utile et altérant l'angle de détachement – et peut à terme transformer les spires en un coin retenant le produit contre la paroi du tambour au lieu de le faire s'écouler dans le flux de gaz. L'accumulation est plus fréquente à l'extrémité d'alimentation du tambour, là où le produit est le plus humide et où les spires sont le plus souvent chargées. L'accès pour inspection à cette extrémité est donc l'une des caractéristiques de conception les plus importantes pour les séchoirs traitant des engrais hygroscopiques.
Dérivation de gaz. Si la couverture des ailettes autour de la circonférence du tambour est insuffisante, ou si des ailettes sont manquantes ou usées localement, une partie du gaz de séchage traverse le tambour sans entrer en contact suffisant avec le produit. Ceci se traduit par une température des gaz d'échappement plus élevée que prévu (car le gaz n'a pas cédé sa chaleur au produit), une humidité de sortie plus importante pour une même consommation de combustible, et potentiellement une température plus élevée du produit à la sortie si celui-ci, en contact avec le gaz, est exposé à une charge thermique massique supérieure à celle prévue.
Dépannage du séchage non uniforme
Lorsque l'humidité à la sortie du tambour est non uniforme sur toute la section transversale de déchargement (une zone du flux de produit étant systématiquement plus humide qu'une autre), la cause principale peut être liée aux aubes, mais les variations d'alimentation, la distribution du flux d'air et la ségrégation des particules peuvent également contribuer au problème. Un tambour fonctionnant de manière uniforme produit un jet d'eau bien réparti sur toute la section transversale, assurant ainsi des conditions de séchage similaires pour le matériau, quelle que soit l'auge qui l'a transporté en dernier. Parmi les causes possibles liées aux aubes, on peut citer : une usure irrégulière des aubes sur la circonférence (provoquant un jet d'eau plus important du côté non usé), une accumulation de résidus sur une section des aubes ou l'endommagement de certaines aubes créant une zone morte dans le jet d'eau.
L'approche diagnostique consiste à inspecter les volutes lors du prochain arrêt prévu, en accordant une attention particulière à l'uniformité circonférentielle – en vérifiant la hauteur, l'angle et l'état de la surface des volutes en plusieurs points autour du tambour plutôt qu'au seul point d'accès le plus accessible.
Ceylan Machine & Process conçoit et fabrique des séchoirs à tambour rotatif avec des systèmes de spires adaptés aux matériaux pour le séchage d'engrais NPK, de minéraux et de produits chimiques. La géométrie interne des spires est personnalisée en fonction des exigences du produit. Pour toute question technique concernant la conception des spires ou pour discuter du dépannage d'un système de séchage existant, veuillez contacter notre équipe d'ingénierie.



