


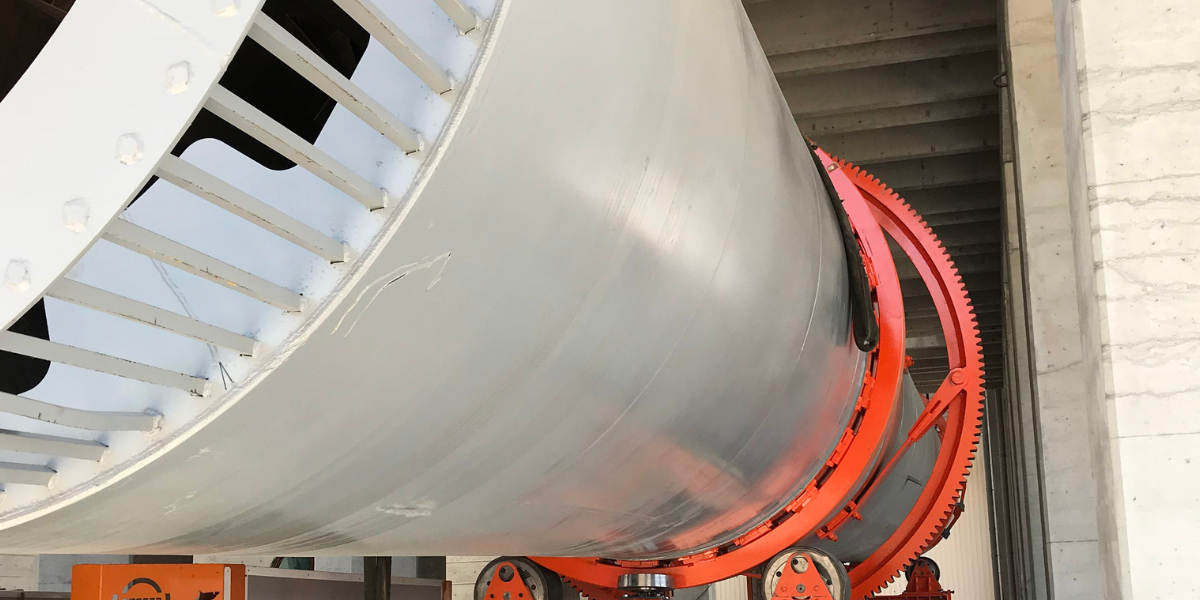
Döner tamburlu kurutucunun tüm iç tasarım parametreleri arasında, tesis mühendislerinin ekipman dosyalarında en az belgelenmiş olarak bulma olasılığı en yüksek olan ve çok fazla referans materyali olmadan sorun gidermeye çalışmak zorunda kalacakları parametreler kanatlar ve kaldırıcılar입니다. Bir kurutucu düzensiz çıkış nemi ürettiğinde, tamburdan toz oluşumu beklenenden yüksek olduğunda veya çıkış nemi sürekli olarak ürün spesifikasyon bandının bir tarafına doğru eğilim gösterdiğinde, kök neden genellikle kanat geometrisinde yatmaktadır.
Dönen bir tamburun içindeki kanatların ve kaldırıcıların aslında ne işe yaradığını, performanslarını belirleyen geometri değişkenlerini, tasarımı malzeme ve sürece nasıl uyarlayacağımızı ve pratikte ortaya çıkan en yaygın arıza modlarını ele alacağız.
Uçuşlar Gerçekte Ne İşe Yarar?
Doğrudan döner tamburlu kurutucuda, malzemenin kurutulması esas olarak malzeme ile tambur gövdesi arasındaki temas yoluyla sağlanmaz. Bunun yerine, malzeme sıcak gaz akımı içinden kademeli olarak geçirilerek kurutulur; bu da granüllerin veya parçacıkların tamburun kesiti boyunca bir perde gibi püskürtülmesi ve yavaşça dönen bir yatağın sadece yüzeyinde değil, tüm yüzeylerinde akan gaza maruz kalmaları anlamına gelir.
Kanatçıklar, genellikle tambur gövdesine kaynaklanmış iç plakalardır; tambur dönerken tamburun altındaki yataktan malzemeyi alırlar, yukarı ve etrafına taşırlar ve daha sonra kanatçığın malzemenin dinlenme açısına göre açısı, malzemenin kaymasına izin verdiğinde gaz akımından aşağı düşmesi için bırakırlar. Düşen parçacıkların perdesi – duş deseni – doğrudan ateşlemeli bir fırında ısı ve kütle transferi için baskın mekanizmayı sağlar. döner tamburlu kurutucu.
Kanatçıklar olmadan, dönen bir tambur yine de malzemeyi kabuğun altındaki yatakta döndürerek kuruturdu, ancak malzeme kütlesi başına maruz kalan yüzey alanı, duşlama yoluyla elde edilenin çok küçük bir kısmı olurdu ve gaz-malzeme teması, tamburun tüm kesitine yayılmak yerine yatağın üst yüzeyiyle sınırlı kalırdı. İyi tasarlanmış kanatçıkların düz bir tambura göre sağladığı ısı transferindeki iyileşme anlamlı olabilir; iyileşme derecesi malzemeye, kanatçık tasarımına ve tambur geometrisine bağlıdır ve bir uygulamadan diğerine değişir.
Temel Geometri Değişkenleri
Kanat yüksekliği, kanadın tambur gövdesinden merkez çizgisine doğru radyal izdüşümüdür. Daha yüksek kanatlar, devir başına daha fazla malzeme alabilirken, kanat şekli, malzeme özellikleri ve tambur hızı, parçacıkların yatağa geri düşmeden önce gaz akımından ne kadar uzağa düştüğünü belirler. Daha uzun bir düşüş, tek tek parçacıkların gaza maruz kalma süresini artırır, ancak aynı zamanda yere düştüklerinde çarpma hızını da artırır; bu da ufalanabilir malzemeler veya tamburun besleme ucunda hala nispeten kırılgan olan granüller için sorun olabilir.
NPK gübre granülleri için, kanat yüksekliği ve şekli, malzemenin tamburun kesiti boyunca kademeli olarak salınmasını sağlayacak şekilde boyutlandırılır. Uygun olmayan kanatlar, malzemeyi çok yükseğe taşıyarak aşırı düşme yüksekliklerine neden olabilir veya malzemeyi çok erken salarak tüm kesit boyunca iyi dağılmış bir püskürtme sağlayamayabilir.
Kanat açısı, kanat yatay düzlemi geçtikten sonra malzemenin kanat yüzeyinden ne zaman ve nasıl ayrılacağını kontrol eder. Tambur gövdesine 90° açıyla yerleştirilmiş bir kanat, tambur onu yerçekiminin malzemeyi kanat yüzeyinden çektiği bir konuma döndürene kadar malzemeyi tutacaktır. Kanat açısındaki bir değişiklik, kanat profiline, malzeme özelliklerine ve dönüş hızına bağlı olarak ayrılmayı hızlandırabilir veya geciktirebilir. Ayrılma açısı, duşun tamburun kesitinde nerede başladığını ve dolayısıyla perdenin nasıl dağıldığını belirler.
Çoğu kurutucu kanadı sabit bir açıyla tasarlanır, ancak bazı uygulamalarda malzemenin kademeli olarak salınımını kontrol etmek veya malzemenin duş bölgesinde kalma süresini uzatmak için iki aşamalı kanat tasarımları (kanadın farklı açılarda dış ve iç raflara sahip olduğu tasarımlar) kullanılır.
Kanat sayısı, tamburun kesitine aynı anda düşen malzeme perdelerinin sayısını etkiler. Daha fazla kanat, daha yoğun ve daha düzgün bir püskürtme deseni oluşturarak malzemeyi daha eşit şekilde dağıtır ve ürünle anlamlı bir temas kurmadan tamburdan geçen gaz oranını azaltır. Daha az kanat veya aşınmış kanatlar ise, açık bölgelerden daha fazla gaz geçişiyle daha seyrek bir püskürtme oluşturur.
Kanat sayısı genellikle tambur çapına göre ifade edilir ve çevresel aralık, malzeme özelliklerine ve gerekli duş yoğunluğuna bağlı olarak, gereken kanat yükü için seçilir. Belirli bir uygulama için doğru sayı, malzemenin yığın yoğunluğuna, parçacık boyutu dağılımına ve tambur içindeki gaz hızına bağlıdır.
Uçuş Tasarımını Malzemeyle Eşleştirme
Kaba, serbest akışlı granül malzemeler (örneğin 3-4 mm NPK gübre granülleri) için iyi sonuç veren kanat geometrisi, ince, tozlu mineral ürünler veya ıslak, yapışkan işlem ara ürünleri için uygun olan geometriden farklıdır.
Granül NPK ürünü içinGranülasyon sonrasında malzeme nispeten iri taneli ve akışkan olabilir, bu nedenle kanatlar serbest bırakmadan önce tam yük taşıyacak şekilde tasarlanabilir. Ana kısıtlamalar, granül aşınmasına neden olacak aşırı düşme yüksekliklerinden kaçınmak ve kanat açısının, malzemenin tamburun üst kısmını geçmeden önce serbest bırakılmasını sağlamaktır (bu da düşme yüksekliğini ve aşınmayı artırabilir).
İnce tozlar veya geniş parçacık boyutu dağılımına sahip malzemeler içinn: Uçuş geometrisi, ince parçacıkların gaz akışı altında tamburdan geçme eğilimini hesaba katmalı ve bunların duşa katılmasını engellemelidir. Bu durumlarda, tambur içindeki gaz hızını azaltmak (aynı hava akışı için tambur çapını artırmayı gerektirebilir), genellikle sadece uçuş geometrisini ayarlamaktan daha etkilidir.
Tamburun besleme ucundaki ıslak veya yapışkan malzemeler için: Giriş nem içeriğine yakın olan malzeme, temiz bir şekilde ayrılmak yerine kanat yüzeyine yapışacak kadar yapışkan olabilir. Bu uygulamalarda, tamburun besleme ucundaki kanatlar bazen malzemenin ayrılmasını kolaylaştırmak için farklı bir açıyla veya yüzey işlemiyle tasarlanır veya kanat düzeni, malzemenin en ıslak olduğu besleme bölgesinde daha az sayıda, daha kısa kanat kullanırken, orta ve boşaltma bölgelerinde daha dolu bir kanat düzenine geçiş yapabilir.
Sık Görülen Uçuş Tasarımı Hataları ve Ortaya Çıkış Şekilleri
Yıpranmış veya kırılmış uçuşlar. Aşındırıcı kurutma uygulamalarında kanat aşınması normal bir bakım gereksinimidir. Kanatlar tasarım yüksekliğinin altına indiğinde, püskürtme deseni seyrekleşir ve tamburun ısı transfer verimliliği düşer. Belirtiler kademeli olarak ortaya çıkar: sabit besleme hızı ve brülör koşullarında çıkış nemi artmaya başlar veya çıkış nemi hedefini korumak için brülörün normalden daha yüksek bir sıcaklıkta çalışması gerekir. Aşınma tambur uzunluğu boyunca veya çevresinde düzensiz ise, ürünün nem içeriği homojen olmaz. Planlı bakım duruşları sırasında kanat durumunun düzenli olarak incelenmesi ve minimum kanat yüksekliğine dayalı tanımlanmış bir değiştirme eşiği, aşınmanın proses performansını düşürmesini önlemenin en güvenilir yoludur.
Malzeme için uygun olmayan uçuş tasarımı. Bir ürün sınıfı için uygun olan bir püskürtme tasarımı, farklı partikül boyutu, yığın yoğunluğu veya nem özelliklerine sahip farklı bir sınıf için optimal olmayabilir. Bu durum, bir tesis yeni bir ürün yelpazesine geçtiğinde ve brülör ve hava akışı değişmemiş olsa bile kurutucu performansının tutarsız olduğunu fark ettiğinde ortaya çıkar. Orijinal ürün için işe yarayan püskürtme deseni, yeni malzeme için çok seyrek veya çok agresif olabilir.
Uçuş yüzeylerinde birikme. Bazı NPK uygulamalarında, özellikle higroskopik ham madde bileşenlerinde veya normalden daha yüksek nem seviyelerinde, ürün temiz bir şekilde serbest bırakılmak yerine kanat yüzeyine yapışabilir. İlerleyen birikme, etkili kanat geometrisini değiştirir – kullanışlı yüksekliği azaltır ve serbest bırakma açısını değiştirir – ve sonunda kanadın, malzemeyi gazdan akıtmak yerine tambur duvarına karşı tutan bir kama haline gelmesine neden olabilir. Birikme, malzemenin en ıslak olduğu ve kanatların en sık yüklendiği tamburun besleme ucunda en yaygındır. Bu nedenle, besleme ucundaki inceleme erişimi, higroskopik gübre malzemelerini işleyen kurutucular için en pratik tasarım özelliklerinden biridir.
Gaz baypas. Tambur çevresindeki kanatçıkların kapsamı yetersizse veya kanatçıklar belirli bir bölümde eksik veya aşınmışsa, kurutucu gazın bir kısmı ürünle yeterli temas kurmadan tamburdan geçer. Bu durum, beklenenden daha yüksek egzoz gazı sıcaklığı (gaz ısısını ürüne aktarmadığı için), aynı yakıt girişi için daha yüksek çıkış nemi ve gazla temas eden ürünün, tasarımın amaçladığından daha yüksek birim kütle başına termal yüke maruz kalması durumunda, boşaltma ucunda üründe potansiyel olarak daha yüksek sıcaklık olarak kendini gösterir.
Düzensiz Kurutma Sorun Giderme
Tambur boşaltma kesitinde çıkış nemi homojen değilse – ürün akışının bir tarafı veya bir bölgesi sürekli olarak diğerinden daha ıslaksa – bunun temel nedeni kanatçıklarla ilgili olabilir, ancak besleme varyasyonu, hava akışı dağılımı ve partikül ayrışması da katkıda bulunabilir. Düzgün çalışan bir tambur, kesit boyunca iyi dağılmış bir duş deseni oluşturur ve bu da malzemenin en son hangi kanatçık tarafından taşındığına bakılmaksızın benzer kurutma koşulları sağlar. Olası kanatçıklarla ilgili nedenler şunlardır: çevredeki kanatçıklarda düzensiz aşınma (aşınmamış taraftan daha yoğun bir duş oluşturma), bir bölümde kanatçık birikmesi veya duş deseninde ölü bir bölge oluşturan belirli kanatçıklarda hasar.
Teşhis yaklaşımı, bir sonraki planlanan duraklama sırasında kanatların çevresel düzgünlüğüne özellikle dikkat edilerek incelenmesidir; yani kanat yüksekliği, açısı ve yüzey koşulları, yalnızca en kolay erişilebilir erişim noktasında değil, tamburun etrafındaki birden fazla noktada kontrol edilir.
Ceylan Machine & Process, NPK gübre, mineral ve kimyasal kurutma uygulamaları için malzemeye uygun kanat sistemlerine sahip döner tamburlu kurutucular tasarlar ve üretir; iç kanat geometrisi ürün gereksinimlerine göre uyarlanmıştır. Kanat tasarımıyla ilgili teknik sorularınız veya mevcut bir kurutucu sisteminin sorun giderme işlemleri hakkında görüşmek için mühendislik ekibimizle iletişime geçin.



