


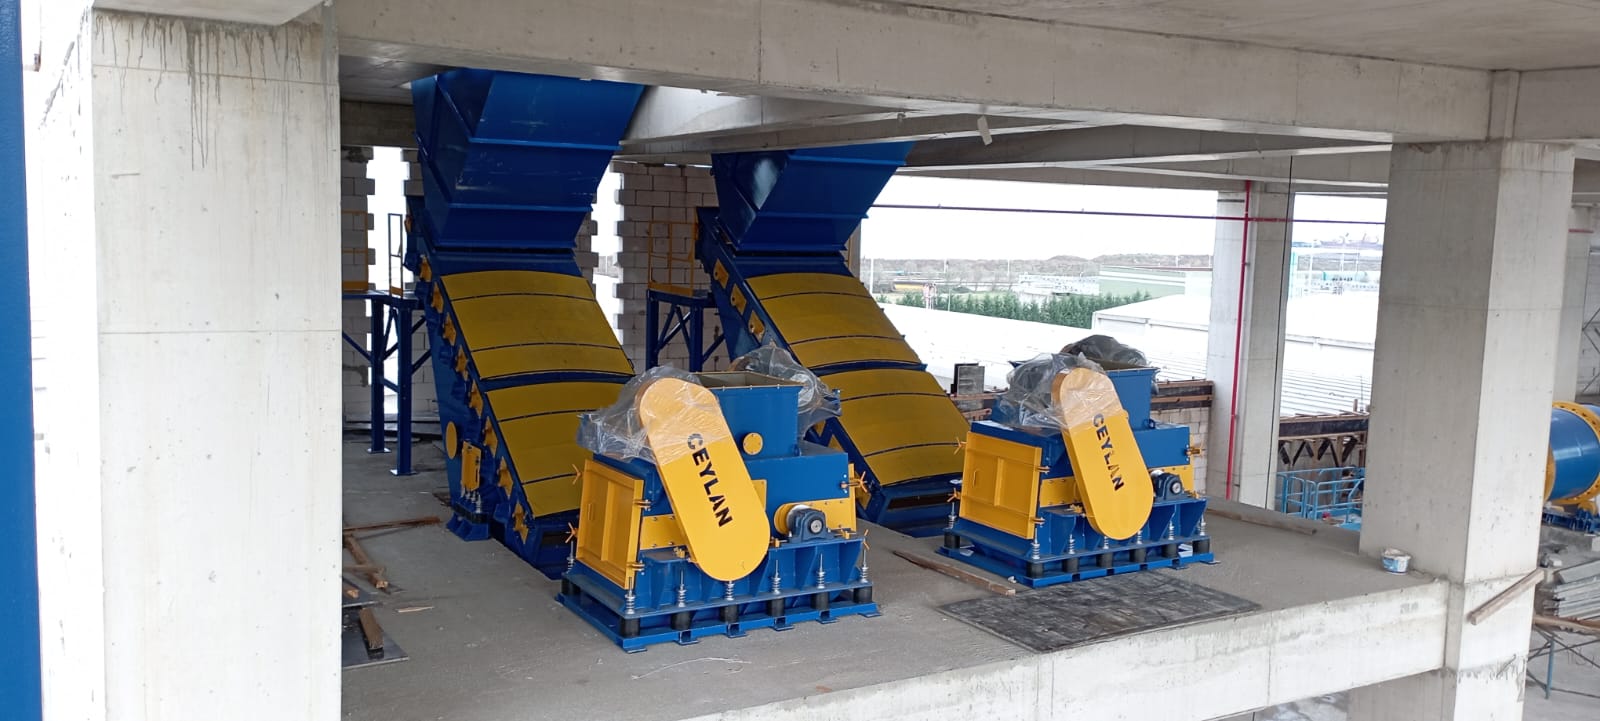
Der Brecher in einer NPK-Granulieranlage wird leicht unterschätzt, da er in einer gut laufenden Anlage als das am wenigsten anspruchsvolle Bauteil erscheint. Der Granulator produziert größtenteils Material gemäß Spezifikation, das Sieb führt eine saubere Fraktion durch, und der kleine Überkornstrom wird ohne Weiteres reduziert und zurückgeführt. Die Maschine verrichtet ihre Arbeit, ohne viel Aufmerksamkeit zu erregen.
Das Problem ist, dass der Brecher für den stationären Betrieb ausgelegt ist, und dieser stationäre Betrieb ist nicht relevant, wenn es darauf ankommt. Der Brecher ist relevant bei Anfahrvorgängen, Korngrößenänderungen und Recycling-Exkursionen – also genau in den Phasen, in denen der Granulator den größten Anteil an Überkorn produziert. Brecher Die Hauptlast liegt bei einem Brecher, der für die maximale Überkornmenge etwas zu klein ist. Dieser wird dann im ungünstigsten Moment zum Engpass, und die Auswirkungen verstärken sich: Überkorn sammelt sich vor der Mühle an, der Granulator erhält weniger Saatgut als nötig, und die Korngrößenverteilung verschiebt sich hin zu mehr Überkornproduktion, was den Brecherstau noch verschärft.
Wir werden darauf eingehen, wie Überkorn im Granulierkreislauf entsteht, wie akzeptable Überkornraten aussehen und warum sie variieren, wie sich der Durchsatz des Brechers und die Ausgabepartikelgröße auf die Kreislaufstabilität auswirken und wie der Brecher im Verhältnis zur Granulatorkapazität richtig dimensioniert wird.
Woher Übergröße kommt
Als Überkorn in einer NPK-Granulieranlage bezeichnet man Material, das die obere Siebgrenze überschritten hat – typischerweise über 4–5 mm bei Standard-NPK-Granulaten, wobei die genaue Trenngrenze von der Produktspezifikation und der für den jeweiligen Lauf gewählten Sieböffnung abhängt. Es gelangt als Teil des Trommelaustrags auf die obere Siebfläche des Vibrationssiebs und wird dort durch das obere Siebgewebe von der spezifikationsgerechten Fraktion getrennt.
Der Überkornanteil stammt im Wesentlichen aus drei Quellen. Erstens: kontrollierte Agglomeration: Einige Granulate wachsen im Trommelbett schneller als andere und überschreiten während ihrer Verweilzeit in der Trommel die Zielkorngröße. Dies ist ein normales Phänomen der Trommelgranulation, und ein moderater Überkornanteil ist selbst in einem optimal eingestellten Kreislauf zu erwarten. Zweitens: episodische Agglomeration: Ereignisse in der Bindemittelverteilung oder lokale Überbenetzung im Bett können ein schnelles, unkontrolliertes Wachstum einer kleinen Anzahl von Granulaten zu Agglomeraten verursachen, die deutlich größer als die normale Korngrößenverteilung sind. Diese Agglomerate äußern sich in der Regel als Spitzenwert im Überkornanteil. Drittens: rezirkulierter Überkornanteil, der im vorherigen Brecherdurchgang nicht vollständig zerkleinert wurde: Enthält der Brecherausstoß Partikel, die die obere Trenngrenze knapp verfehlen und grenzwertig sind, können diese im nächsten Granulierdurchgang wachsen und erneut als Überkornanteil zurückgeführt werden.
Das Verhältnis dieser drei Einflussfaktoren verschiebt sich mit den Betriebsbedingungen. In einem stabilen, gut geregelten Regelkreis dominiert der erste Faktor, und der Überkornanteil ist vorhersehbar und kontrollierbar. Bei deaktivierter Bindemittelregelung, steigender Recyclingquote oder Umstellung der Anlage auf andere Korngrößen gewinnen der zweite und dritte Faktor an Bedeutung, und der Überkornanteil kann seinen stationären Wert deutlich überschreiten.
Wie akzeptable Preise für Übergröße aussehen
In einem stabilen NPK-Trommelgranulationskreislauf mit einem konstanten Rückführungsverhältnis von etwa 3:1 bis 4:1 stellt die Überkornfraktion – der Anteil der gesamten Umlauffraktion, der auf das obere Siebdeck gelangt – typischerweise einen Teil des gesamten Rückführungsstroms dar, während der Rest die Feinkornfraktion vom unteren Siebdeck bildet. Die relativen Anteile von Feinkorn und Überkorn im Rückführungsstrom hängen vom Granulationsmechanismus, der Rezeptur und der Genauigkeit der Kontrolle der Bindemittel- und Prozessparameter ab.
Für die Brecherdimensionierung ist nicht nur der stationäre Überkornanteil entscheidend, sondern auch die Überkornrate beim maximal erreichbaren Rückführungsverhältnis. Steigt das Rückführungsverhältnis in Richtung des oberen Endes des Auslegungsbereichs – oder überschreitet es bei einer Abweichung –, erhöht sich der Gesamtmaterialdurchsatz durch die Siebanlage. Der Anteil des Überkorns am Gesamtdurchsatz steigt tendenziell ebenfalls, da das Granulatorbett stärker beladen wird und der Granulationsmechanismus die Agglomeration gegenüber dem kontrollierten Schichtwachstum begünstigt. Diese beiden Effekte verstärken sich: Es gelangt mehr Gesamtmaterial durch das Sieb, und ein höherer Anteil dieses Materials gelangt auf die Überkornebene.
Ein Brecher, der nur für den stationären Betrieb ausgelegt ist, wird bei Recycling-Exkursionen überlastet. Die Empfehlung, dass die Granuliertrommel ein Recyclingverhältnis von bis zu 5:1 bewältigen können sollte, um bei Anfahrvorgängen und Korngrößenänderungen eine Reserve zu gewährleisten, gilt gleichermaßen für den Brecher: Er sollte so dimensioniert sein, dass er die Überkornfraktion beim maximal zu erwartenden Recyclingverhältnis des Systems verarbeiten kann, nicht nur beim Auslegungs-Recyclingverhältnis im stationären Betrieb.
Wie sich der Durchsatz einer Brechanlage auf die Stabilität des Regelkreises auswirkt
Der Brecher ist kein passives Element im Recyclingkreislauf – seine Durchsatzleistung beeinflusst direkt dessen Verhalten unter Last. Wenn der Brecher den Überkornstrom bewältigen kann, gelangt das zerkleinerte Material in der richtigen Menge als Impfmaterial zurück zum Granulator, und der Kreislauf kann sich einpendeln. Bei Überlastung des Brechers und Materialstau treten zwei Dinge ein, die den Kreislauf instabiler machen.
Erstens sinkt die Rücklaufquote des Saatguts zum Granulator, da sich das Material in der Brecherschlange ansammelt, anstatt verarbeitet und zurückgeführt zu werden. Mit weniger verfügbarem Saatgut stehen dem Granulator weniger Kristallisationskeime zur Verfügung, und das frische Material verklumpt zu weniger, größeren Granulaten, anstatt das Wachstum gleichmäßig auf eine hohe Saatgutanzahl zu verteilen. Dies führt tendenziell zu einer gröberen Korngrößenverteilung und erzeugt im nächsten Siebdurchgang mehr Überkorn, was die Brecherschlange zusätzlich belastet.
Zweitens führt die Ansammlung von unverarbeitetem Überkorn zu einem Problem bei der Materialhandhabung: Die Förderbänder vor dem Brecher sind überlastet, und wenn die Situation nicht schnell behoben wird, muss der Rückstau beseitigt werden, bevor der Normalbetrieb wieder aufgenommen werden kann. In diesem Szenario wird der Brecher von einem kleinen Engpass zum Grund für die Drosselung der gesamten Produktionslinie.
Die Konstruktion erfordert nicht nur eine ausreichende Brecherkapazität im Dauerbetrieb, sondern auch eine darüber hinausgehende Reserve – und eine Kontrollstrategie, die Frühindikatoren (steigende Überkornförderbandlast, steigender Brechermotorstrom) nutzt, um ein Eingreifen des Bedieners zu veranlassen, bevor sich die Warteschlange zu einer Blockade entwickelt.
Partikelgröße des Brecherausstoßes und deren Auswirkung auf den Granulator
Die Aufgabe des Brechers besteht nicht nur darin, das Überkorn auf eine für den Kreislauf geeignete Korngröße zu reduzieren. Vielmehr erzeugt er Impfpartikel in der richtigen Korngröße, um ein kontrolliertes Granulatwachstum im nächsten Durchlauf durch den Granulator zu gewährleisten. Diese Unterscheidung ist wichtig, denn ein Brecher, der das gesamte Überkorn zu sehr feinem Material – beispielsweise unter 1 mm – zerkleinert, trägt nicht zu einem effizienten Betrieb des Granulators bei, auch wenn die Zerkleinerung technisch gesehen stattfindet.
Bei der Standard-NPK-Trommelgranulierung ist das aus dem Brecher zurückgeführte Saatgut am effektivsten, wenn es im Nukleationskornbereich liegt – typischerweise 1–3 mm oder grob im Bereich knapp unterhalb der unteren Siebgrenze. So gelangt es als Partikel zurück in den Granulator und wächst während seiner Verweilzeit bis zur Zielkorngröße heran. Deutlich feinere Saatgutpartikel führen zu einer Überbelegung: Zu viele Nukleationskeime konkurrieren um das verfügbare Bindemittel und frisches Ausgangsmaterial, wodurch die einzelnen Granulate zu langsam wachsen, um die Trommel in der Zielgröße zu verlassen. Dies führt zu einem erhöhten Feinkornanteil beim nächsten Siebdurchgang und damit zu einer höheren Rückgewinnungsrate.
Das bedeutet, dass die Sieböffnung des Brechers bzw. die Siebanordnung nach dem Brecher ebenso wichtig ist wie die Durchsatzleistung des Brechers. In den meisten NPK-Recyclinganlagen wird der Brecher nicht auf maximale Zerkleinerung betrieben, sondern auf eine kontrollierte Ausgabegröße, die das gebrochene Material in den effektiven Impfbereich bringt. Die maximale Feinzerkleinerungsleistung des Brechers (Ausgabe unter 1 mm) ist relevant für Anwendungen, bei denen eine Feinvermahlung das eigentliche Ziel ist, wie z. B. die Zerkleinerung von Rohmaterialien wie Phosphatgestein, Kali oder anderen harten Mineralien. Bei der Aufbereitung von Überkorn sollte die Siebeinstellung des Brechers auf die Impfanforderungen des Granulators abgestimmt sein, nicht auf maximalen Durchsatz oder maximale Feinheit.
Wie man den Brecher im Verhältnis zum Granulator dimensioniert
Die Berechnung der Brecherdimensionierung geht von der gleichen Grundlage aus wie die Diskussion über das Rückführungsverhältnis für den Granulator: dem gesamten Materialfluss beim Auslegungsrückführungsverhältnis und beim maximal zu erwartenden Abweichungsverhältnis.
Im ersten Schritt wird die gesamte Umlaufmenge bei der maximalen Recyclingquote ermittelt. Ist der Granulator für ein Recyclingverhältnis von bis zu 5:1 bei Anfahrvorgängen und Qualitätsänderungen ausgelegt und produziert die Anlage 20 t/h Produkt in Spezifikation, so kann die Gesamtmenge des Materials, die die Siebanlage bei maximaler Recyclingquote durchläuft, 100 t/h erreichen (20 t/h Produkt + 80 t/h Recycling, entsprechend 5:1).
Im zweiten Schritt wird der Anteil des Überkorns an der gesamten Umlaufmenge geschätzt. Da dieser Anteil von den Betriebsbedingungen und der Berechnungsformel abhängt, sollte anstelle des Mittelwerts im stationären Zustand eine realistische, konservative Schätzung verwendet werden. Bei einer Abweichung mit erhöhtem Rückführungsverhältnis gelangt tendenziell ein höherer Anteil der gesamten Umlaufmenge auf die Überkornabscheider als im stationären Zustand. Der Brecher sollte für diesen erhöhten Anteil und nicht nur für den Auslegungswert im stationären Zustand dimensioniert werden.
Im dritten Schritt muss sichergestellt werden, dass die Korngrößenverteilung des Brecherausstoßes Material im effektiven Impfbereich für den Granulator liefert – typischerweise 1–3 mm für die Standard-NPK-Produktion – und nicht zu viel Feinkorn enthält, das das Substrat überdüngen würde. Dazu muss die Sieböffnung (bei einer Hammermühle) bzw. der Brecherspalt (bei anderen Zerkleinerungsarten) entsprechend den bekannten Impfanforderungen des Granulators festgelegt werden.
Schritt vier, der oft übersprungen wird, besteht darin, zu bestätigen, dass der Brecher die im Betrieb tatsächlich auftretende Korngrößenverteilung verarbeiten kann. Die obere Siebgrenze bestimmt die maximale Korngröße, die unter normalen Bedingungen in den Brecher eintritt. Durch Agglomeration können jedoch deutlich größere Partikel – Klumpen aus mehreren verschmolzenen Körnern – entstehen, die weit über der nominalen Siebgrenze liegen. Ein Brecher mit unzureichendem Spielraum für gelegentlich auftretende große Agglomerate blockiert unter diesen Bedingungen und verursacht so genau die Art von ungeplantem Stillstand, die der Recyclingkreislauf in einer ohnehin instabilen Phase am wenigsten gebrauchen kann.
Ceylan Machine & Process stellt Doppelmaschinen her Hammermühlen zur Düngemittelgranulierung Recyclingkreisläufe, ausgelegt für die kontinuierliche Zerkleinerung von Überkorn mit kontrollierter Ausgabepartikelgröße, gehärteten legierten Stahlhämmern und schnell zugänglicher Wartungskonstruktion. Für technische Anfragen zur Brecherdimensionierung für Ihre NPK-Granulieranlage oder zur Besprechung des Überkornmanagements in Ihrem Recyclingkreislauf kontaktieren Sie bitte unser Ingenieurteam.



