


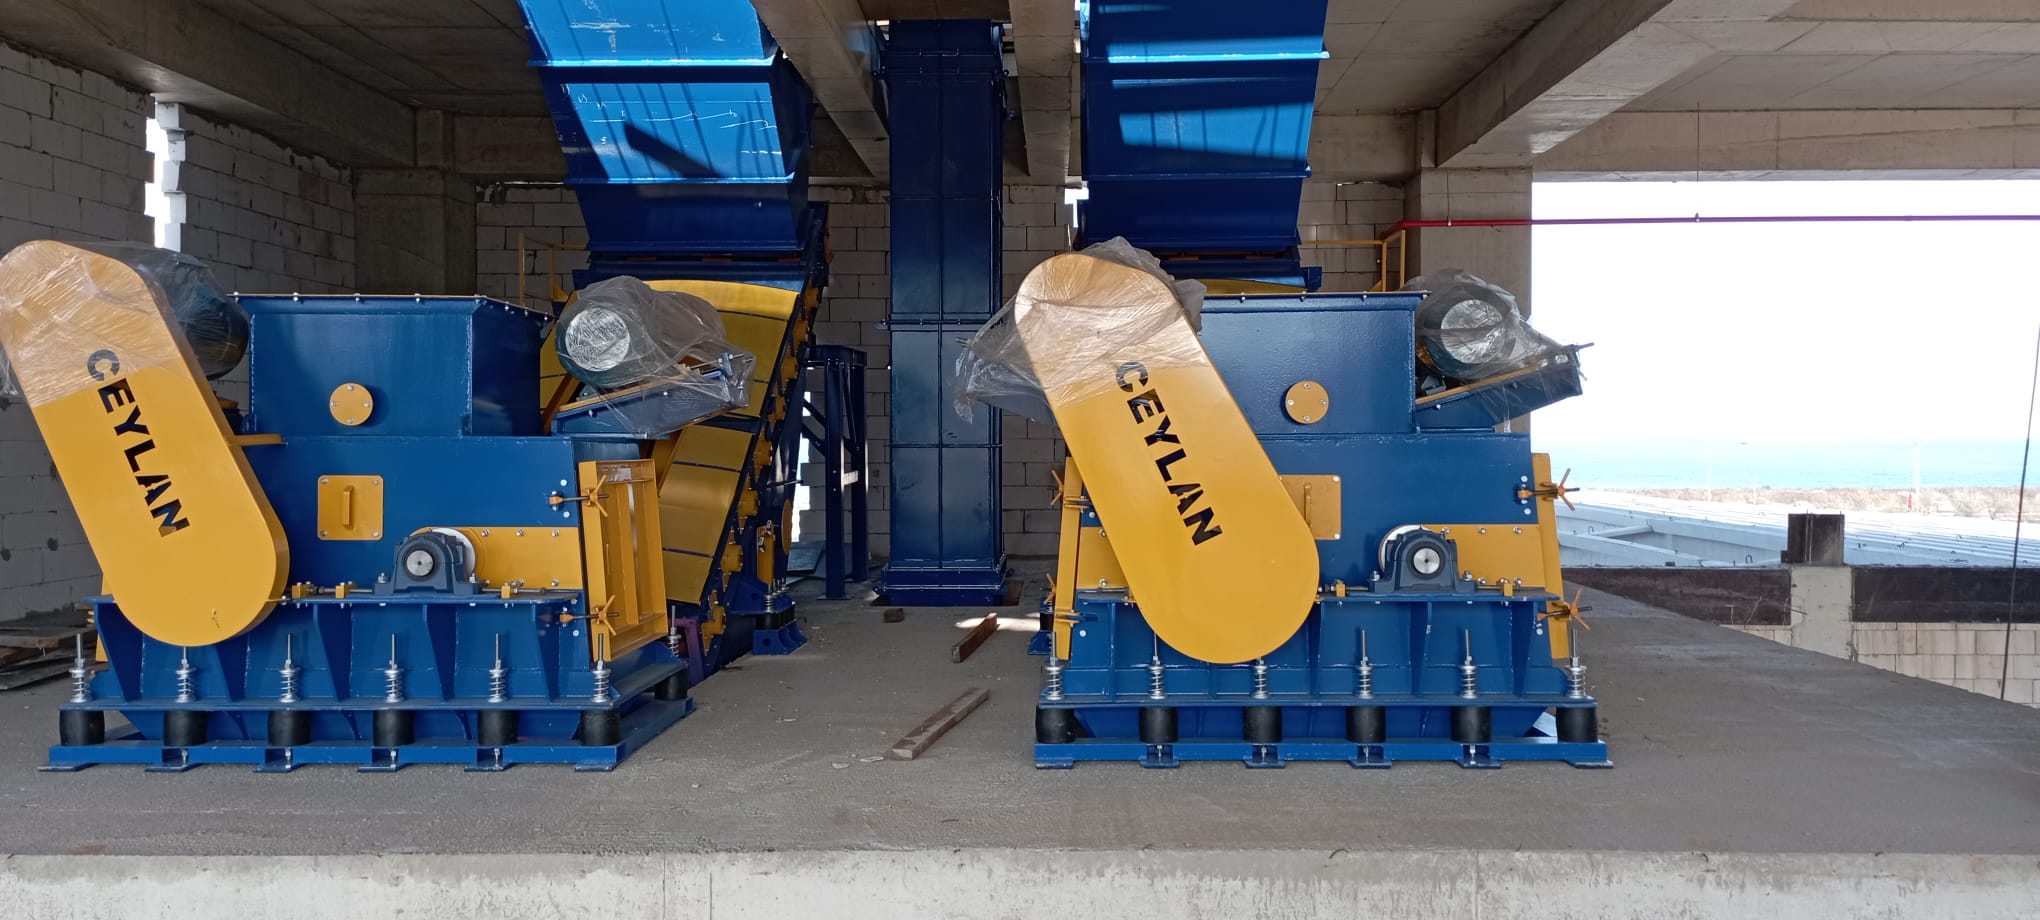
Sowohl Hammermühlen als auch Kettenmühlen kommen in den Recyclingkreisläufen der NPK- und Ammoniumphosphat-Granulierung als Brecher zum Einsatz und sind beide für diese Aufgabe geeignet. Die Wahl zwischen ihnen ist nicht willkürlich – jede Mühle hat einen anderen Zerkleinerungsmechanismus, unterschiedliche Verschleißeigenschaften, ein anderes Staubentwicklungsverhalten und ist je nach Härte und Sprödigkeit des zu zerkleinernden Granulats unterschiedlich geeignet. Die Auswahl des falschen Brechers für die jeweilige Rezeptur führt nicht immer zu einem offensichtlichen Ausfall; häufiger äußert sich dies in einem höheren Verschleiß als erwartet oder in einem Recyclingstrom, der entweder zu viele Feinanteile oder zu viel Restkorn enthält – beides führt zu Instabilität im Granulierkreislauf.
Wir werden die beiden vergleichen Brecher Arten von Parametern, die beim Recyclingprozess von Bedeutung sind: Reduktionsmechanismus, Eigenschaften der Ausgabepartikel, Verschleißraten und Austauschmuster, Staubentwicklung und Wartungsanforderungen.
Was jede Maschine tatsächlich tut
Hammermühlen nutzen schnell rotierende Rotoren mit Hämmern – entweder frei schwingend oder fest am Rotor befestigt –, um das Material durch wiederholten Aufprall zu zerkleinern. Die Umfangsgeschwindigkeit des Rotors in einer Hammermühle ist ein wichtiger Faktor. Düngemittelhammermühle Die Drehzahl liegt typischerweise bei 1000 U/min oder höher, und die Aufprallenergie pro Schlag ist beträchtlich. Das in die Mahlkammer eingeführte Material wird von den Hämmern getroffen, durch den Aufprall und den Kontakt mit der Gehäuseauskleidung zerkleinert und passiert eine Sieböffnung, sobald es die Sieböffnung unterschritten hat. Das Sieb bestimmt maßgeblich die Korngröße des Endprodukts.
Bei einer Doppelrotor-Konfiguration – bei der zwei gegenläufige Rotoren in einem Gehäuse hintereinander geschaltet sind – durchläuft das Material in einem einzigen Durchgang zwei Prallplatten. Dies führt zu einer gründlicheren und kontrollierteren Zerkleinerung als bei einer Einrotor-Maschine mit gleicher Siebeinstellung. Besonders relevant ist dies für das Recycling, wo das Eingangsmaterial (Überkorn mit 4–8 mm oder größer, abhängig von der oberen Siebtrenngrenze und dem Agglomerationsgrad) für ein effektives Saatgutrecycling auf 2–4 mm zerkleinert werden muss.
Kettenmühlen nutzen Ketten, die an einer rotierenden Trommel oder einem Rotor hängen und das Material mit geringeren Umfangsgeschwindigkeiten als in einer Hammermühle durch die Mühle befördern. Der Zerkleinerungsmechanismus ist weniger aggressiv – eher ein Schlagen und Fegen als der scharfe Aufprall eines starren oder schwingenden Hammers – und der Energieaufwand pro Materialeinheit ist tendenziell geringer. Die Materialzerkleinerung erfolgt durch die kumulative Wirkung des Kettenkontakts und des Aufpralls auf das Mühlengehäuse, nicht durch einzelne, hochenergetische Hammerschläge.
Reduktionsmechanismus und Eigenschaften der Ausgabepartikel
Der Unterschied im Reduktionsmechanismus führt zu einem signifikanten Unterschied in der Partikelform und Größenverteilung am Auslass.
Hammermühlen erzeugen Partikel mit schärferen, kantigeren Bruchflächen. Der Hochgeschwindigkeitsaufprall bricht die Düngemittelgranulate entlang des Kristallgitters und innerer Spannungsebenen und erzeugt so Fragmente mit unregelmäßigen, aber klar definierten Kanten. Im Recyclingbetrieb kann diese Bruchflächenstruktur vorteilhaft sein, da sie eine größere Oberfläche für die Bindemittelanhaftung im Granulierbett bietet – kantige, gebrochene Saatgutpartikel neigen eher zur Keimbildung neuer Schichten als glatte, abgerundete Partikel.
Kettenmühlen erzeugen Partikel mit einer etwas weniger kantigen Form. Die geringere Energie der Kehrbewegung führt eher zu Abrieb und Absplitterungen als zu einem sauberen Zerkleinern der Granulate. Die Partikelform am Auslauf ist typischerweise weniger kantig als die des Produkts aus Hammermühlen bei vergleichbaren Korngrößenfraktionen. Für einige NPK-Formulierungen ist dies ein akzeptabler Kompromiss; bei anderen, bei denen der Granulationsmechanismus auf einer guten Keimbildung durch das recycelte Impfmaterial beruht, kann der Unterschied in der Partikeltextur die Granulatwachstumsrate in der Trommel beeinflussen.
Beide Brechertypen erzeugen eine Bandbreite an Korngrößen anstelle einer einzigen Zielkorngröße und erfordern bei beiden eine Siebung des Brecherausstoßes – oder eine genau definierte Sieböffnung an der Mühle selbst –, um die Korngrößenfraktion zu kontrollieren, die zum Granulator zurückgeführt wird.
Eignung nach Materialart
Hier zeigt sich am deutlichsten, welche der beiden Brechertypen die Wahl trifft, und die Formel gibt den Ausschlag.
Kettenmühlen verarbeiten weichere, brüchigere Granulatmaterialien besser. Harnstoffbasierte NPK-Granulate, Harnstoff-Ammoniumsulfat-Mischungen und Formulierungen, bei denen die Stickstoffquelle die mechanischen Eigenschaften des Granulats maßgeblich bestimmt, sind tendenziell relativ weich – sie lassen sich leichter komprimieren und brechen als zersplittern. Der geringere Energieaufwand der Kettenmühle ist für diese Materialien ausreichend und verhindert ein Übermahlen zu übermäßigem Feinanteil, wodurch zu viele Partikel unter 2 mm in den Rückführungsstrom gelangen und den Granulator überbestücken würden.
Hammermühlen verarbeiten härtere, dichtere Granulate effektiver. Granulate mit hohem DAP-, MAP- oder MOP-Gehalt – insbesondere solche, die bei niedrigerem Feuchtigkeitsgehalt und mit einem härteren Bindemittelsystem hergestellt werden – sind steifer und benötigen mehr Schlagenergie für einen zuverlässigen Bruch. Eine unzureichende oder energiearme Zerkleinerung harter Granulate kann zu unvollständigem Bruch und einem höheren Anteil an Partikeln führen, die den Brecher passieren und dennoch die obere Siebgrenze überschreiten. In diesem Fall ist der Brecher zwar formal in Betrieb, erfüllt aber seine Aufgabe nicht, und das überkornige Material zirkuliert einfach im Kreislauf, bis das kumulative Granulatwachstum es groß genug macht, um zu brechen.
Verschleißraten und Austauschmuster
Der Verschleiß von Verschleißteilen ist einer der bedeutendsten Unterschiede bei den Betriebskosten zwischen den beiden Maschinentypen im kontinuierlichen Recyclingbetrieb, und die Ausfallmechanismen unterscheiden sich so stark, dass sie Auswirkungen auf die Wartungsplanung haben.
In einer Hammermühle konzentriert sich der Verschleiß auf die Hammerspitzen – die Schlagfläche, die auf das Material trifft – und auf die Sieboberfläche. Der Hammerverschleiß ist fortschreitend: Mit zunehmendem Spitzenradius durch Verschleiß verringert sich die Aufprallenergie pro Schlag, und die Korngrößenverteilung am Auslauf beginnt sich zu vergröbern. Der Übergang von akzeptabler zu unakzeptabler Leistung erfolgt allmählich und nicht abrupt. Daher ist ein Wartungsprogramm, das die Korngrößenverteilung am Auslauf überwacht und die Hämmer nach einem festgelegten Zeitplan – oder bei beginnender Abweichung der Korngrößenverteilung – austauscht, effektiver als das Abwarten auf sichtbare Schäden. Einzelne Hämmer können unabhängig voneinander ausgetauscht werden, und Rotoren, die eine Umkehr der Hammerdrehrichtung ermöglichen, können die effektive Standzeit der Hämmer verdoppeln, indem beide Schlagflächen genutzt werden, bevor ein Austausch erforderlich ist. Der Siebverschleiß ist ein separates Verbrauchsmaterial mit eigenem Austauschintervall.
In einem Kettenwalzwerk verteilt sich der Verschleiß auf die Kettenglieder und die Prallplatte bzw. den Amboss. Die Ketten dehnen sich unter der kombinierten Wirkung von Stoßbelastung und abrasivem Kontakt allmählich, wodurch sich der effektive Kettenradius und die Energie jedes Stoßereignisses verändern. Der Kettenverschleiß wird durch die Überwachung der Kettenlänge im Vergleich zu einem Referenzwert überwacht. Sobald die Ketten die zulässige Dehnung überschritten haben, werden sie in der Regel als komplette Baugruppe und nicht als einzelne Glieder ausgetauscht. Der Verschleiß der Lauffläche hinter dem Kettenlauf ist ein weiterer Verschleißfaktor, der im Rahmen der planmäßigen Inspektionen überwacht werden muss.
Bei stark abrasiven Düngemitteln – beispielsweise Granulaten mit hohem Phosphatgehalt – kann der Hammerverschleiß in einer Hammermühle so hoch sein, dass der Hammerwechsel hohe Betriebskosten verursacht. In diesen Anwendungsfällen spielen die Hammergeometrie und die Legierungswahl eine entscheidende Rolle; gehärtete legierte Stahlhämmer sind Mindestanforderung.
Staubbildung
Im Recyclingstrom eines NPK-Granulieranlage, Der vom Brecher erzeugte Staub stellt nicht nur ein Problem für Arbeitssicherheit und Umweltschutz dar, sondern beeinträchtigt auch direkt den Granulierprozess. Brecherstaub, der fein genug ist, um innerhalb des Gehäuses aufgewirbelt zu werden, aber zu klein ist, um im Rückführungsstrom aufgefangen zu werden, wird entweder von der Staubabsaugung der Anlage erfasst (und entweder recycelt oder entsorgt) oder gelangt in die Arbeitsumgebung. Feinstaub, der im Rückführungsstrom zum Granulator zurückgeführt wird, aber feiner als die vorgesehene Nukleationsgröße (<1 mm) ist, trägt zur Überimpfung bei. Dies führt dazu, dass der Granulator ein Produkt mit einem zu hohen Anteil an Feinanteilen in der Korngrößenverteilung produziert.
Hammermühlen, die mit höherer Schlagenergie und Rotordrehzahl arbeiten, erzeugen tendenziell mehr Fein- und Staubkorn pro Aufgabeeinheit als Kettenmühlen bei vergleichbaren Eingangspartikelgrößen. Der Anteil des unter die Zielkorngröße (2–4 mm im Standard-NPK-Ansatz) reduzierten Materials ist bei Hammermühlen tendenziell höher als bei Kettenmühlen, insbesondere bei enger Sieböffnung oder wenn das Eingangsmaterial eine breite Korngrößenverteilung aufweist und ein Anteil nur geringfügig über der oberen Siebgrenze liegt und keiner starken Zerkleinerung bedarf.
Eine gute Gehäusekonstruktion und Absaugung am Brecherauslass sind für beide Maschinentypen wichtig, die Anforderungen an die Staubbekämpfung sind jedoch im Allgemeinen bei Hammermühlen im kontinuierlichen Betrieb mit hohem Durchsatz höher.
Wartungsanforderungen
Beide Maschinentypen benötigen ein strukturiertes Verschleißteil-Austauschprogramm, um eine gleichbleibende Recyclingleistung zu gewährleisten. Die Wartungszugangsphilosophie unterscheidet sich jedoch zwischen den beiden Typen.
Hammermühlen mit Schnellzugangstüren und modularem Rotordesign ermöglichen die Inspektion und den Austausch der Hämmer ohne aufwendige Demontage. Bei einer gut konstruierten Maschine können Wartungsteams die Mahlkammer erreichen, den Zustand der Hämmer prüfen und diese im Rahmen eines geplanten Stillstands von überschaubarer Dauer austauschen. Die Inspektion und der Austausch der Siebe erfolgen nach einem ähnlichen Verfahren. Die Doppelrotor-Konfiguration der Ceylan-Doppelhammermühle verteilt die Verschleißbelastung auf zwei Rotorstufen, wodurch sich die Intervalle zwischen den Hammerwechseln im Vergleich zu einer Einrotormaschine mit gleichem Durchsatz verlängern.
Kettenmühlen bestehen zwar aus weniger Einzelteilen, der Austausch der gesamten Kette ist jedoch in der Regel aufwendiger als der Austausch einzelner Hämmer. Die regelmäßige Überprüfung der Kettenlängung ist unerlässlich, und der Übergang von einem akzeptablen zu einem inakzeptablen Kettenzustand kann schneller erfolgen, sobald der Verschleiß ein bestimmtes Maß überschritten hat. Daher ist ein festes Inspektionsintervall hier wichtiger als bei Hammermühlen, wo der Verschleiß allmählicher ist.
Ceylan Machine & Process fertigt Doppelhammermühlen für die Düngemittelgranulation, das Recycling und die Zerkleinerung von Rohmaterialien. Die Mühlen verfügen über Hämmer aus gehärtetem legiertem Stahl, eine Innenauskleidung aus PE1000 und ein wartungsfreundliches Design. Für technische Anfragen zur Auswahl des passenden Brechers für Ihren Granulierkreislauf oder zur Besprechung Ihrer Anforderungen an die Zerkleinerung Ihrer Rezeptur kontaktieren Sie bitte unser Ingenieurteam.



