


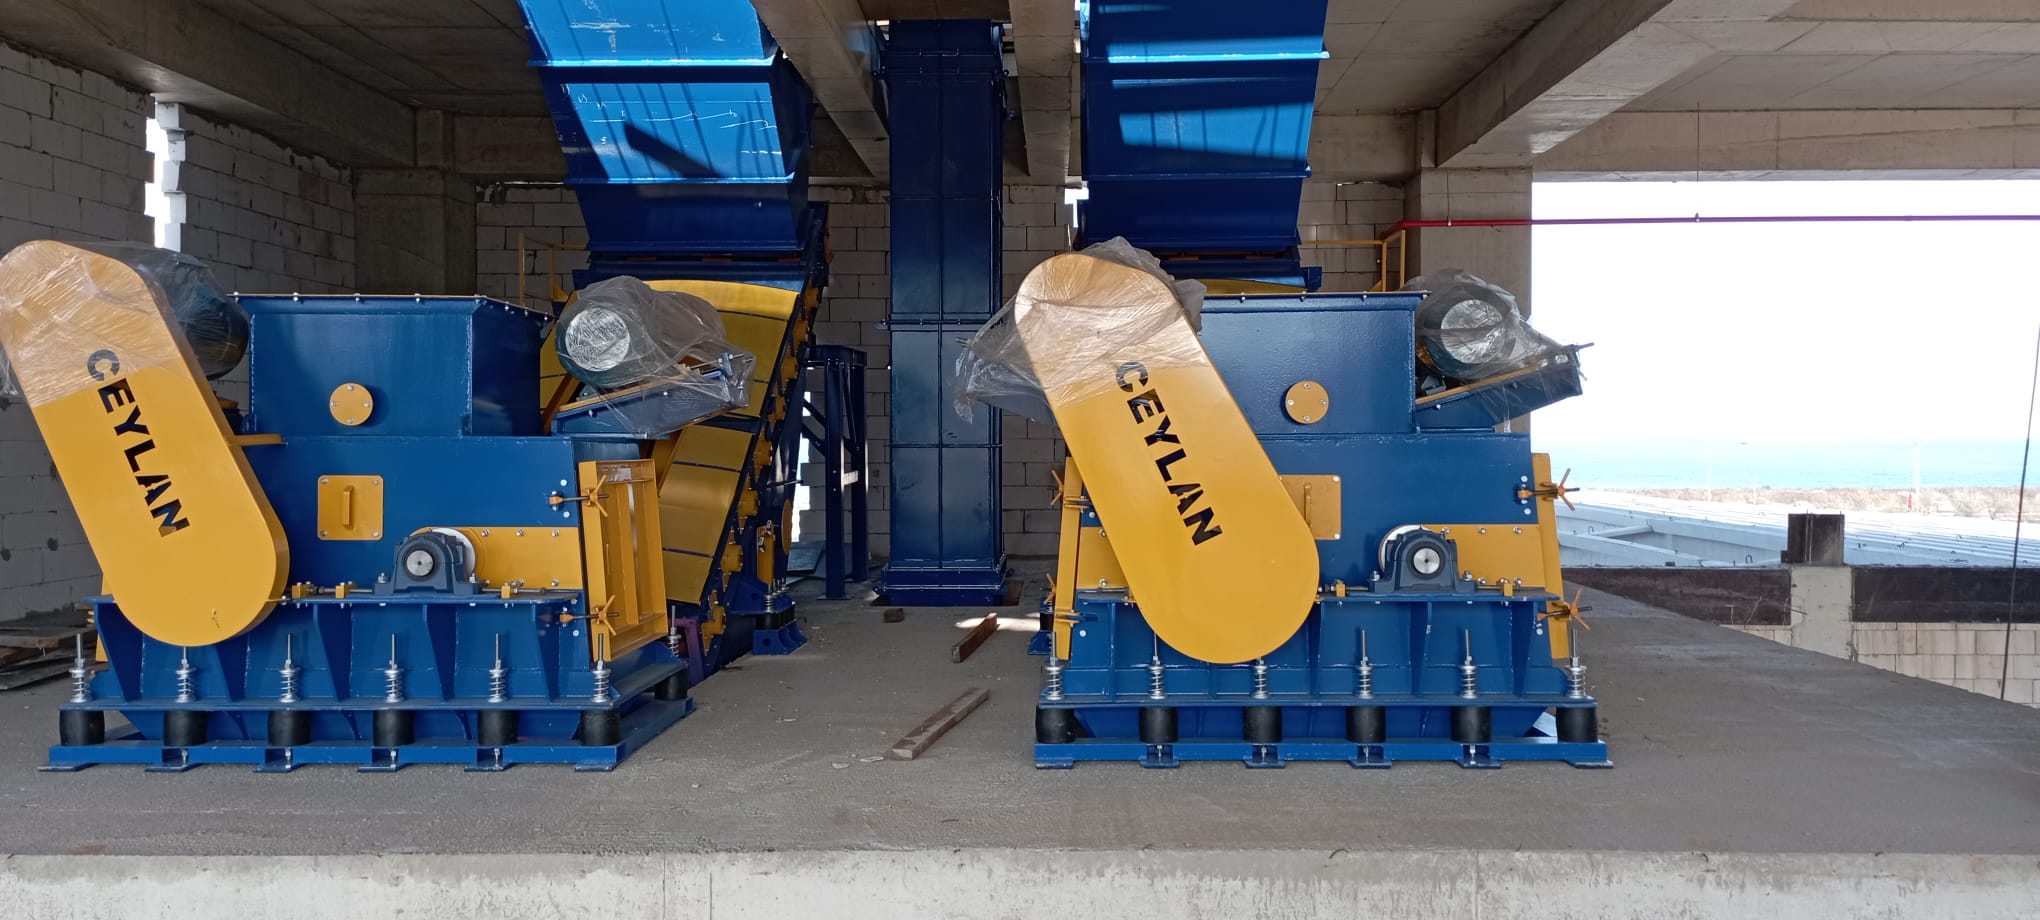
Hem çekiçli değirmenler hem de zincirli değirmenler, NPK ve amonyum fosfat granülasyon geri dönüşüm döngülerinin kırıcı pozisyonunda yer alır ve her ikisi de işi yapabilir. Aralarındaki seçim keyfi değildir; her birinin farklı bir indirgeme mekanizması, farklı aşınma özellikleri, farklı toz üretme davranışı ve kırmak zorunda olduğu granüllerin sertliğine ve kırılganlığına bağlı olarak farklı uygunluğu vardır. Formül için yanlış kırıcıyı seçmek her zaman açık bir arıza olarak ortaya çıkmaz; daha çok beklenenden daha yüksek aşınma parçası tüketimi veya sürekli olarak çok fazla ince tanecik veya çok fazla büyük tanecik kalmasına doğru kayan bir geri dönüşüm akışı olarak ortaya çıkması daha olasıdır; bunların her ikisi de granülasyon döngüsünü istikrarsızlığa doğru iter.
İkisini karşılaştıracağız. kırıcı Geri dönüşüm hizmetinde önemli olan parametrelere göre çeşitler: indirgeme mekanizması, çıktı parçacık özellikleri, aşınma oranları ve değiştirme modelleri, toz oluşumu ve bakım gereksinimleri.
Her Makine Gerçekte Ne İş Yapıyor?
Çekiçli değirmenler, malzemeyi tekrarlanan darbelerle küçültmek için, serbestçe hareket eden veya rotora sıkıca sabitlenmiş çekiçlerle donatılmış yüksek hızlı dönen rotorlar kullanır. Rotor ucu hızı, gübre çekiçli değirmeni Genellikle 1.000 RPM veya daha yüksek bir devir aralığında çalışır ve her vuruştaki darbe enerjisi oldukça yüksektir. Öğütme haznesine beslenen malzeme çekiçler tarafından vurulur, darbe ve gövde astarı ile temas sonucu kırılır ve elek açıklığının altına indiğinde bir elek deliğinden geçer. Elek, çıktı parçacık boyutunun birincil kontrol mekanizmasıdır.
Çift rotorlu bir konfigürasyonda – tek bir gövde içinde seri olarak çalışan iki zıt yönde dönen rotorun bulunduğu – malzeme tek geçişte iki darbe aşamasından geçer ve aynı elek ayarı için tek rotorlu bir makineye göre daha kapsamlı ve kontrollü bir küçültme sağlar. Bu, özellikle giriş malzemesinin (üst elek kesme noktasına ve topaklanma derecesine bağlı olarak 4-8 mm veya daha büyük iri taneli granüller) etkili tohum geri dönüşümü için 2-4 mm aralığına indirgenmesi gereken geri dönüşüm hizmetinde önemlidir.
Zincirli değirmenler, dönen bir tambur veya rotordan sarkan zincirler kullanarak, çekiçli değirmenlere göre daha düşük uç hızlarında malzemeyi değirmen içinden geçirir ve süpürür. İndirgeme mekanizması daha az agresiftir – sert veya sallanan bir çekiçin keskin darbesinden ziyade, daha çok vurma ve süpürme hareketidir – ve malzeme birimi başına enerji girdisi daha düşük olma eğilimindedir. Malzeme, yüksek enerjili çekiç darbeleriyle değil, zincir temasının ve değirmen gövdesine çarpmasının kümülatif etkisiyle indirgenir.
İndirgeme Mekanizması ve Çıkış Parçacığı Özellikleri
İndirgeme mekanizmasındaki farklılık, çıkış noktasındaki parçacık şekli ve boyut dağılımında anlamlı bir farklılığa yol açar.
Çekiçli değirmenler, daha keskin ve daha köşeli kırılma yüzeylerine sahip parçacıklar üretir. Yüksek hızlı darbe, gübre granüllerini kristal kafes boyunca ve iç gerilim düzlemleri boyunca kırarak, düzensiz ancak iyi tanımlanmış kenarlara sahip parçalar üretir. Geri dönüşüm hizmetinde, bu kırık yüzey dokusu faydalı olabilir çünkü granülatör yatağında bağlayıcı madde bağlanması için daha fazla yüzey alanı sağlar – köşeli, kırık tohum parçacıkları, pürüzsüz, yuvarlak parçacıklara göre yeni katmanlı büyümeyi daha kolay başlatma eğilimindedir.
Zincir değirmenleri, biraz daha az köşeli şekle sahip parçacıklar üretir. Daha düşük enerjili süpürme hareketi, granülleri temiz bir şekilde parçalamak yerine aşındırma ve ufalama eğilimindedir ve çıkıştaki parçacık şekli, karşılaştırılabilir boyut fraksiyonlarında çekiçli değirmen ürününe göre genellikle daha az köşeli olarak tanımlanır. Bazı NPK formülleri için bu kabul edilebilir bir ödünleşmedir; granülasyon mekanizmasının geri dönüştürülmüş tohumdan iyi bir çekirdeklenmeye dayandığı diğerlerinde ise, parçacık dokusundaki farklılık, tamburdaki granül büyüme hızını etkileyebilir.
Her iki kırıcı tipi de tek bir hedef boyut yerine çeşitli boyutlarda çıktı üretir ve her ikisi de granülatöre geri dönen boyut fraksiyonunu kontrol etmek için kırıcı çıktısının elenmesini - veya değirmenin kendisinde iyi tanımlanmış bir elek açıklığını - gerektirir.
Malzeme Türüne Göre Uygunluk
İki kırıcı tipi arasındaki seçim en belirgin şekilde burada ortaya çıkar ve formül hangi yöne gideceğini belirler.
Zincir değirmenler, daha yumuşak ve daha kırılgan granül malzemeleri daha rahat işler. Üre bazlı NPK granülleri, üre-amonyum sülfat karışımları ve azot kaynağının granülün mekanik özelliklerine hakim olduğu formüller nispeten yumuşak olma eğilimindedir; parçalanmaktan ziyade daha kolay sıkışır ve çatlarlar. Zincir değirmenin daha düşük enerji girdisi bu malzemeler için yeterlidir ve aşırı inceliğe yol açarak geri dönüşüm akışına çok fazla 2 mm'den küçük parçacık girmesini ve granülatörün aşırı yüklenmesini önler.
Çekiçli değirmenler, daha sert ve yoğun granül malzemeleri daha etkili bir şekilde işler. Özellikle daha düşük nem seviyelerinde ve daha sert bir bağlayıcı sistemle üretilen yüksek DAP, MAP veya MOP içeriğine sahip granüller daha serttir ve güvenilir bir şekilde kırılmaları için daha fazla darbe enerjisine ihtiyaç duyarlar. Sert granüllerin yetersiz güçle veya düşük enerjiyle işlenmesi, eksik kırılmaya ve kırıcıdan geçen parçacıkların daha yüksek bir oranının hala üst elek kesme noktasını aşmasına neden olabilir. Bu durumda, kırıcı nominal olarak döngüde yer alır ancak işini yapamaz ve aşırı büyük malzeme, kümülatif granül büyümesi kırılacak kadar büyük olana kadar tekrar tekrar dolaşır.
Aşınma Oranları ve Değiştirme Modelleri
Sürekli geri dönüşüm hizmetinde iki makine tipi arasındaki en önemli işletme maliyeti farklarından biri aşınma parçası tüketimidir ve arıza şekli, bakım planlamasını etkileyecek kadar farklıdır.
Çekiçli değirmenlerde aşınma, çekiç uçlarında (malzemeye çarpan yüzey) ve elek yüzeyinde yoğunlaşır. Çekiç aşınması kademeli olarak gerçekleşir: aşınma nedeniyle uç yarıçapı arttıkça, her vuruş başına darbe enerjisi azalır ve çıkıştaki partikül boyut dağılımı kalınlaşmaya başlar. Kabul edilebilir performanstan kabul edilemez performansa geçiş ani değil, kademeli olur; bu da çıkış boyut dağılımını izleyen ve çekiçleri belirli bir programa göre veya boyut dağılımı kaymaya başladığında değiştiren bir bakım programının, görünür bir arıza beklemekten daha etkili olduğu anlamına gelir. Bireysel çekiçler bağımsız olarak değiştirilebilir ve çekiçlerin tersine çevrilmesine izin veren rotorlar, değiştirme gerekmeden önce her iki vuruş yüzeyini de kullanarak etkili çekiç ömrünü iki katına çıkarabilir. Elek aşınması, kendi değiştirme aralığına sahip ayrı bir sarf malzemesidir.
Zincirli değirmenlerde aşınma, zincir bağlantıları ve darbe astarı veya örs boyunca dağılır. Zincirler, darbe yüklemesi ve aşındırıcı temasın birleşik etkisi altında kademeli olarak uzar; bu da zincirin etkili süpürme yarıçapını ve her darbe olayının enerjisini değiştirir. Zincir aşınması, zincir uzunluğunun referans bir ölçüme göre izlenmesiyle kontrol edilir. Zincirler tasarım toleransının ötesine uzadığında, genellikle tek tek bağlantılar yerine komple aksam olarak değiştirilirler. Zincir yolunun arkasındaki astar yüzeyindeki aşınma oranı, planlı denetimler sırasında izlenmesi gereken ikincil bir aşınma unsurudur.
Çok aşındırıcı gübre malzemeleri için – örneğin yüksek fosfat kayası içeriğine sahip granüller için – çekiçli değirmenlerde çekiç aşınma oranları, çekiç değişimini yüksek bir işletme maliyeti haline getirecek kadar yüksek olabilir. Bu uygulamalarda, çekiç geometrisi ve alaşım seçimi oldukça önemlidir ve sertleştirilmiş alaşımlı çelik çekiçler minimum şarttır.
Toz Oluşumu
bir geri dönüşüm akışında NPK granülasyon tesisi, Kırıcıdan çıkan toz sadece iş yeri güvenliği ve çevresel bir sorun değil, aynı zamanda granülasyon döngüsünü de doğrudan etkiliyor. Kırıcıdan çıkan ve kapalı alan içinde havaya karışacak kadar ince ancak geri dönüşüm akışında yakalanamayacak kadar küçük olan toz parçacıkları ya tesisin toz toplama sistemi tarafından yakalanacak (ve geri dönüştürülecek veya bertaraf edilecek) ya da çalışma ortamına yayılacaktır. Geri dönüşüm akışının bir parçası olarak granülatöre geri dönen ancak amaçlanan çekirdeklenme boyutundan (<1 mm) daha ince olan toz parçacıkları, aşırı tohumlamaya katkıda bulunur ve bu da granülatörün boyut dağılımının ince ucunda çok fazla ağırlığa sahip bir ürün üretmesine yol açar.
Daha yüksek darbe enerjisi ve rotor hızlarında çalışan çekiçli değirmenler, karşılaştırılabilir giriş partikül boyutları için zincirli değirmenlere göre birim besleme başına daha fazla ince ve toz boyutunda malzeme üretme eğilimindedir. Hedef tohum boyutunun (standart NPK hizmetinde 2-4 mm) altına indirgenen malzeme oranı, özellikle elek açıklığı sıkı ayarlanmışsa veya giriş malzemesi geniş bir boyut dağılımına sahipse ve malzemenin bir kısmı üst elek kesme noktasının biraz üzerinde ise ve agresif bir indirgemeye ihtiyaç duymuyorsa, zincirli değirmene göre çekiçli değirmende daha yüksek olma eğilimindedir.
İyi bir muhafaza tasarımı ve kırıcı boşaltma noktasında emme sistemi her iki makine tipi için de önemlidir, ancak toz yönetimi gereksinimi genellikle yüksek verimli sürekli hizmette olan çekiçli değirmenler için daha zorlayıcıdır.
Bakım Gereksinimleri
Her iki makine türü de tutarlı geri dönüşüm performansını korumak için yapılandırılmış bir aşınma parçası değiştirme programı gerektirir. Bakım erişim felsefesi ikisi arasında farklılık gösterir.
Hızlı erişim kapılarına ve modüler rotor tasarımlarına sahip çekiçli değirmenler, büyük çaplı sökme işlemine gerek kalmadan çekiçlerin incelenmesine ve değiştirilmesine olanak tanır. İyi tasarlanmış bir makinede, bakım ekipleri öğütme haznesine erişebilir, çekiçlerin durumunu inceleyebilir ve yönetilebilir süreli planlı bir duruşta çekiç değişimini gerçekleştirebilir. Elek incelemesi ve değişimi de benzer bir şekilde yapılır. Ceylan çift çekiçli değirmenin çift rotorlu konfigürasyonu, aşınma yükünü iki rotor kademesine dağıtır; bu da aynı toplam verimi işleyen tek rotorlu bir makineye kıyasla çekiç değişimleri arasındaki aralığı uzatma eğilimindedir.
Zincirli değirmenlerde daha az sayıda bileşen bulunur, ancak gerektiğinde zincir tertibatının değiştirilmesi, tek tek çekiçlerin değiştirilmesinden genellikle daha karmaşık bir işlemdir. Zincir uzaması için denetim döngüsünün sürdürülmesi gerekir ve aşınma belirli bir noktayı geçtikten sonra kabul edilebilir zincir durumundan kabul edilemez zincir durumuna geçiş daha hızlı olabilir; bu da sabit bir denetim aralığını, aşınmanın daha kademeli olduğu çekiçli değirmenlere göre daha önemli hale getirir.
Ceylan Machine & Process, gübre granülasyonu geri dönüşüm hizmeti ve hammadde boyut küçültme için sertleştirilmiş alaşımlı çelik çekiçlere, PE1000 iç kaplamaya ve hızlı erişimli bakım tasarımına sahip çift çekiçli değirmenler üretmektedir. Granülasyon döngünüz için kırıcı seçimiyle ilgili teknik sorularınız veya formülünüzün boyut küçültme gereksinimlerini görüşmek için mühendislik ekibimizle iletişime geçin.



