


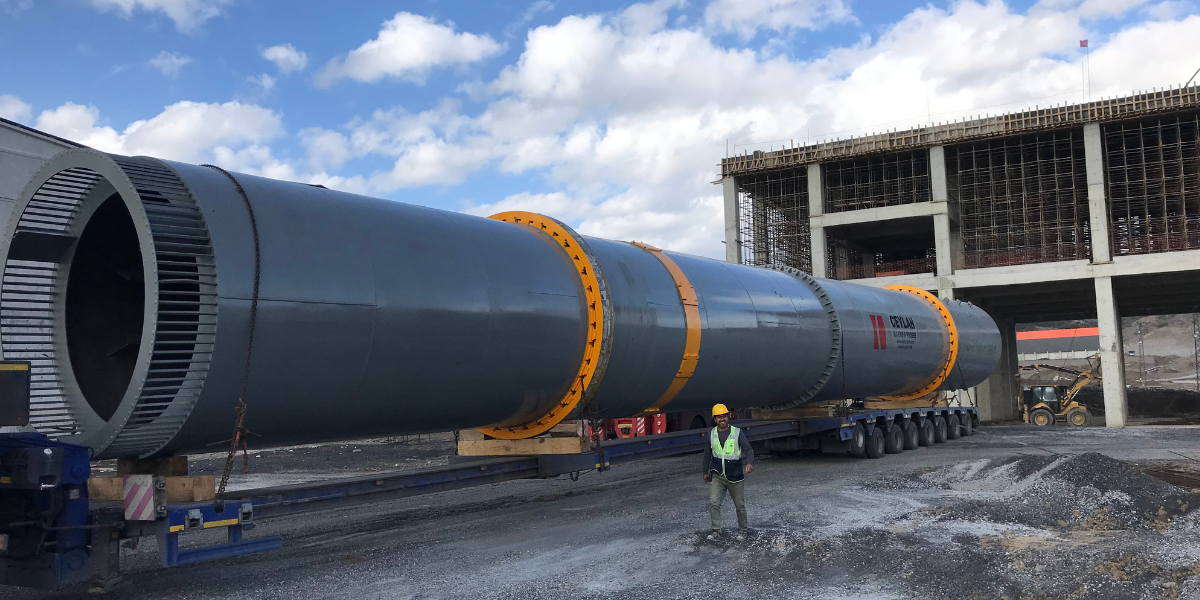
Die Strömungskonfiguration eines Trommeltrockners – ob das Trocknungsgas in Richtung des Materials oder entgegen dessen Richtung strömt – hat einen größeren Einfluss auf Produktqualität, thermische Effizienz und Betriebsflexibilität, als in den meisten Anlagenspezifikationen angenommen wird. Die Entscheidung wird oft früh im Projekt getroffen und dann bei der Anlagenbeschaffung fixiert, ohne dass die zugrunde liegenden Gründe vollständig dokumentiert werden. Wird für ein wärmeempfindliches Düngemittelprodukt die falsche Konfiguration gewählt, zeigen sich die Folgen meist erst im laufenden Betrieb: Probleme mit der Produktqualität, erhöhte Zersetzungsverluste oder ein Kühler, der ständig gegen das zu heiße Produkt am Trocknerausgang ankämpfen muss.
Wir werden beide Konfigurationen untersuchen, die unterschiedlichen Temperaturprofile, die sie im Inneren der Trommel erzeugen, ihre Auswirkungen auf die thermische Effizienz und die Produktqualität sowie die Überlegungen, die die Auswahlentscheidung leiten sollten.
Was die einzelnen Konfigurationen tatsächlich bedeuten
In einem Gleichstrom Drehtrockner Bei diesem Trockner (auch Parallelstromtrockner genannt) treten das heiße Trocknungsgas und das feuchte Material am selben Ende in die Trommel ein. Sie strömen in die gleiche Richtung durch die Trommel und treten beide am Auslass aus – das Gas als feuchtes Abgas und das Produkt als getrocknetes Material.
In einem Gegenstrom-Drehtrockner tritt das heiße Trocknungsgas am Auslauf der Trommel ein und strömt entgegen der Richtung des Trocknungsguts. Das feuchte Trocknungsgut tritt am Einlauf ein und trifft auf Gas, das die Trommel bereits durchströmt und dabei einen Teil seiner Wärme an das Produkt abgegeben hat.
Die mechanische Anordnung beider Konfigurationen ist hinsichtlich Trommel, Neigung und Fördersystem ähnlich. Der wesentliche Unterschied liegt im Gaseintritts- und -austrittspunkt relativ zur Materialflussrichtung sowie im daraus resultierenden Temperaturprofil innerhalb der Trommel.
Temperaturprofile: Wo der Unterschied wirklich zählt
Gleichstromkonfiguration: Das heißeste Gas trifft am Einlauf der Trommel auf das feuchteste Material. Da feuchtes Material eine hohe Verdunstungskühlleistung besitzt – die Verdampfungswärme absorbiert bei hohem Feuchtigkeitsgehalt sehr effizient Energie aus dem Gas – bleibt die Produkttemperatur am Einlauf relativ niedrig, obwohl das eintretende Gas je nach Anwendung 200–400 °C oder mehr heiß sein kann. Mit zunehmender Trocknung des Materials und dem damit einhergehenden Verlust seiner Verdunstungskühlleistung sinkt auch die Gastemperatur bis zu diesem Punkt in der Trommel deutlich. Dadurch verlässt das Produkt die Trommel mit einer relativ moderaten Temperatur, da es während des größten Teils des Transports durch seine eigene Oberflächenfeuchtigkeit vor den höchsten Gastemperaturen geschützt war.
Gegenstromkonfiguration: Am Auslauf trifft das heißeste Gas auf das trockenste Material. Das Material, dessen Feuchtigkeitsgehalt der Spezifikation am nächsten kommt – und das daher die geringste Restverdunstungskühlkapazität aufweist – wird dem einströmenden Gas mit seiner höchsten Temperatur ausgesetzt. Das Produkt verlässt die Trommel mit einer deutlich höheren Temperatur als im Gleichstrombetrieb unter vergleichbaren thermischen Bedingungen. Am Zulauf trifft das kühlere, teilweise verbrauchte Abgas auf das feuchte Zulaufmaterial. Dies sorgt für eine weniger aggressive Vortrocknung, gewährleistet aber dennoch eine ausreichende Verdunstungskapazität bei hohen Feuchtigkeitsgehalten.
Auswirkungen der Düngemitteltrocknung auf die Produktqualität
Bei den meisten NPK-Düngemitteln ist die Gleichstrombeaufschlagung die bevorzugte Konfiguration, vor allem aufgrund des Temperaturprofils. NPK-Formulierungen mit Harnstoff, Ammoniumnitrat und anderen wärmeempfindlichen Stickstoffverbindungen müssen unterhalb der Zersetzungstemperatur gehalten werden. Harnstoff beispielsweise schmilzt bei etwa 133 °C, wobei die Zersetzung von Temperatur und Einwirkungsdauer abhängt. Ammoniumnitrat und bestimmte Ammoniumphosphatverbindungen weisen zwar andere, aber ebenfalls definierte Schwellenwerte für die thermische Empfindlichkeit auf, die bei der Auslegung berücksichtigt werden müssen.
In einem Gegenstromtrockner trifft das heißeste Gas am Austritt auf das trockenste und thermisch empfindlichste Produkt – genau die Kombination, die am ehesten zu lokaler Überhitzung führt. In einem Gleichstromtrockner hingegen trifft dieselbe Gastemperatur auf das feuchteste Material. Hier trägt die Verdunstungskühlung dazu bei, die Produkttemperatur selbst bei hohen Gaseintrittstemperaturen zu begrenzen. Die Trocknung verläuft dort intensiver, wo das Produkt die Wärme aufnehmen kann, und schonender dort, wo es am empfindlichsten ist.
Bei mineralischen und chemischen Trocknungsanwendungen, bei denen eine thermische Zersetzung kein Problem darstellt – Sand, Eisenerz, Phosphatgestein und ähnliche Materialien – kann der Gegenstrombetrieb bevorzugt werden, da er eine höhere thermische Effizienz ohne die Produkttemperaturbeschränkung bietet, die für stickstoffhaltige Düngemittelsorten gilt.
Vergleich der thermischen Effizienz
Gegenstromtrockner erreichen tendenziell einen höheren thermischen Wirkungsgrad als Gleichstromtrockner unter gleichen Materialbedingungen. Der thermische Wirkungsgrad wird dabei als die dem Trocknungsprozess nutzbare Wärme pro verbrauchter Brennstoffeinheit gemessen. Dies liegt daran, dass das Gas im Gegenstrombetrieb die Trommel mit einer niedrigeren Temperatur verlässt – es wird vollständiger genutzt, bevor es abgeführt wird – wodurch weniger Energie mit dem Abgas verloren geht. Zudem wird die Temperaturdifferenz zwischen Gas und Material im Gegenstrombetrieb entlang der Trommellänge gleichmäßiger aufrechterhalten, was die Triebkraft für den Wärmeaustausch verbessert.
Gleichstromtrockner weisen am Auslass einen geringeren thermischen Wirkungsgrad auf, da die Gastemperatur dort gesunken ist und die Triebkraft für den Wärmeaustausch geringer ist. Das bedeutet, dass das Abgas eines Gleichstromtrockners tendenziell eine höhere Temperatur aufweist als im Gegenstrombetrieb und mehr nutzbare Energie enthält, die potenziell von einem Wärmerückgewinnungssystem aufgefangen werden kann.
Der praktische Effizienzunterschied zwischen den beiden Konfigurationen hängt von der spezifischen Feuchtigkeitsbelastung, den Gastemperaturen und der vorhandenen Wärmerückgewinnung im Abgasstrom ab. In gut isolierten und instrumentierten Systemen mit Abgaswärmerückgewinnung verringert sich die Effizienzlücke zwischen Gleichstrom- und Gegenstrombetrieb tendenziell gegenüber den theoretischen Temperaturprofilen. Für NPK-Düngemittelanlagen, bei denen die Produkttemperaturbegrenzung ohnehin den Gleichstrombetrieb vorschreibt, ist die Optimierung der Abgaswärmerückgewinnung im Gleichstromsystem in der Regel sinnvoller als der Gegenstrombetrieb auf Kosten der Produktqualität.
Argumente gegenüber dem Management
Für Ingenieure, die die Wahl der Strömungskonfiguration gegenüber einem Projektmanager oder einem Investitionsausschuss begründen müssen, muss die Argumentation in der Regel den technischen Unterschied in kommerzielle Begriffe übersetzen.
Bei wärmeempfindlichen Düngemitteln liegt der Vorteil des Gleichstromverfahrens im Schutz der Produktqualität und der Einhaltung gesetzlicher Vorschriften. Überhitztes NPK-Granulat kann sich zersetzen, Stickstoff verlieren, sich verfärben und Material außerhalb der Spezifikation erzeugen, das entweder nachbearbeitet oder abgeschrieben werden muss. In schweren Fällen bergen thermische Vorfälle während der Trocknung stickstoffhaltiger Düngemittel Sicherheitsrisiken, die über die Produktqualität hinausgehen. Die zusätzlichen Energiekosten des Gleichstromverfahrens – sofern überhaupt welche anfallen, wenn die Wärmerückgewinnung berücksichtigt wird – sind in der Regel gering im Vergleich zu den Kosten eines Produktqualitätsvorfalls.
Bei thermisch robusten Werkstoffen liegt der Vorteil des Gegenstromverfahrens in dem potenziell geringeren Brennstoffverbrauch pro Tonne Trockenmasse und dem geringeren Abgasvolumen, das vom Entstaubungssystem behandelt werden muss. Dies sind potenzielle Betriebskostenvorteile, die sich über die Betriebsdauer der Anlage summieren. Da keine Produkttemperaturbegrenzung besteht, entfällt der wichtigste technische Grund, die Effizienzkosten des Gleichstrombetriebs in Kauf zu nehmen.
Bei Anlagen, die mehrere Produkttypen mit unterschiedlicher Temperaturempfindlichkeit verarbeiten müssen, ist die Strömungskonfiguration eine Konstruktionsentscheidung, die nach der Installation nur sehr schwer geändert werden kann. Umfasst das Produktsortiment sowohl temperaturempfindliche, stickstoffhaltige Produkte als auch temperaturunempfindlichere Produkte, ist der Gleichstrombetrieb in der Regel die sicherere Standardlösung. Die thermische Effizienz wird dabei durch eine gute Wärmerückgewinnung und nicht durch Gegenstrombetrieb erreicht.
Ceylan Machine & Process entwickelt und fertigt Trommeltrockner in Gleichstrom- und Gegenstromausführung für die Trocknung von NPK-Düngemitteln, Mineralien und Chemikalien. Für technische Anfragen zur Auswahl der optimalen Durchflusskonfiguration für Ihre spezifischen Produkt- und Prozessanforderungen kontaktieren Sie bitte unser Ingenieurteam.



