Döner tamburlu kurutucunun akış konfigürasyonu – kurutma gazının malzeme ile aynı yönde mi yoksa ters yönde mi hareket ettiği – ürün kalitesi, termal verimlilik ve işletme esnekliği üzerinde çoğu tesis spesifikasyonunda belirtilenden daha büyük bir etkiye sahiptir. Bu seçim genellikle projenin başlarında yapılır ve altta yatan nedenler tam olarak belgelenmeden ekipman tedarikinde kesinleştirilir. Isıya duyarlı bir gübre ürünü için yanlış konfigürasyon belirtildiğinde, sonuçlar genellikle tesis çalışmaya başladıktan sonra ortaya çıkar: ürün kalitesi sorunları, artan ayrışma kayıpları veya kurutucu çıkışında sürekli olarak çok sıcak olan ürünle mücadele eden bir soğutucu.
Her iki konfigürasyonu da, tamburun içinde oluşturdukları farklı sıcaklık profillerini, termal verimlilik ve ürün kalitesi üzerindeki etkilerini ve seçim kararını yönlendirmesi gereken hususları inceleyeceğiz.
Her bir yapılandırmanın gerçek anlamı nedir?
eş zamanlı olarak Döner Kurutucu (Paralel akışlı kurutucu olarak da adlandırılır), sıcak kurutma gazı ve ıslak malzeme tambura aynı uçtan girer. Tambur boyunca aynı yönde ilerlerler ve her ikisi de tahliye ucundan çıkar; gaz nemli egzoz olarak, ürün ise kurutulmuş malzeme olarak.
Ters akışlı döner kurutucuda, sıcak kurutma gazı tamburun çıkış ucundan girer ve malzemenin hareket yönünün tersine doğru hareket eder. Islak malzeme besleme ucundan girer ve tamburdan zaten geçmiş ve ısısının bir kısmını ürüne aktarmış olan gazla karşılaşır.
Her iki konfigürasyonun mekanik düzenlemesi, tambur, eğim ve kanat sistemi açısından benzerdir. Tamamen farklı olan şey, malzeme akış yönüne göre gaz giriş ve çıkış noktası ve tamburun içinde oluşan sıcaklık profilidir.
Sıcaklık Profilleri: Farkın Gerçekten Önemli Olduğu Noktalar
Eş akışlı konfigürasyon: En sıcak gaz, tamburun besleme ucunda en nemli malzemeyle karşılaşır. Nemli malzemenin yüksek buharlaşma soğutma kapasitesine sahip olması nedeniyle – nem içeriği yüksek olduğunda buharlaşma gizli ısısı gazdan enerjiyi çok verimli bir şekilde emer – uygulamaya bağlı olarak giren gaz 200-400°C veya daha yüksek olsa bile, besleme ucundaki ürün sıcaklığı nispeten düşük kalır. Malzeme kurudukça ve buharlaşma soğutma kapasitesini kaybettikçe, tamburun bu noktasında gaz sıcaklığı da önemli ölçüde düşer. Sonuç olarak, ürün, geçişinin büyük bir bölümünde kendi yüzey nemi sayesinde en yüksek gaz sıcaklıklarından korunarak, nispeten ılımlı bir sıcaklıkta tamburdan çıkar.
Ters akış konfigürasyonu: En sıcak gaz, boşaltma ucunda en kuru malzemeyle karşılaşır. Nem spesifikasyonuna en yakın olan ve dolayısıyla en az buharlaşma soğutma kapasitesine sahip olan malzeme, gelen gazın en yüksek sıcaklığına maruz kalır. Ürün, karşılaştırılabilir termal koşullarda eş akışlı çalışmaya göre önemli ölçüde daha yüksek bir sıcaklıkta tamburdan çıkar. Besleme ucunda, daha soğuk, kısmen kullanılmış egzoz gazı, ıslak gelen malzemeyle karşılaşır ve daha az agresif bir ilk kurutma sağlarken, yüksek nem seviyelerinde yeterli buharlaşma kapasitesi sunar.
Gübre Kurutma İşleminin Ürün Kalitesi Üzerindeki Etkileri
Çoğu NPK gübre çeşidi için, eş zamanlı uygulama tercih edilen konfigürasyondur ve bunun temel nedeni sıcaklık profilidir. Üre, amonyum nitrat ve termal bozunmaya duyarlı diğer azot içeren bileşikleri içeren NPK formülleri, bozunmanın başladığı sıcaklıkların altında tutulmalıdır. Örneğin, üre yaklaşık 133°C'de erir ve bozunma sıcaklığa ve maruz kalma süresine bağlıdır. Amonyum nitrat ve bazı amonyum fosfat bileşiklerinin farklı ancak tanımlanmış termal hassasiyet eşikleri vardır ve tasarımda bunlar dikkate alınmalıdır.
Ters akışlı kurutucuda, çıkış ucundaki en sıcak gaz, en kuru ve termal olarak en hassas ürünle temas halindedir; bu da yerel aşırı ısınmaya neden olma olasılığı en yüksek olan kombinasyondur. Eş akışlı kurutucuda ise aynı gaz sıcaklığı en ıslak malzemeye uygulanır ve buharlaşmalı soğutma, yüksek gaz giriş sıcaklıklarında bile ürün sıcaklığını sınırlamaya yardımcı olur. Kurutma, ürünün emebileceği noktada daha agresif, ürünün en hassas olduğu noktada ise daha naziktir.
Termal bozulmanın sorun teşkil etmediği mineral ve kimyasal kurutma uygulamalarında (kum, demir cevheri, fosfat kayası ve benzeri malzemeler) ters akım işletimi tercih edilebilir, çünkü bu yöntem azot içeren gübre türlerinde geçerli olan ürün sıcaklığı sınırlaması olmadan daha yüksek termal verimlilik sağlayabilir.
Termal Verimlilik Karşılaştırması
Ters akışlı kurutucular, aynı malzeme koşullarında çalışan eş akışlı kurutuculara göre daha yüksek termal verimlilik elde etme eğilimindedir; termal verimlilik, tüketilen yakıt enerjisi birimi başına kurutma işlemine aktarılan faydalı ısı olarak ölçülür. Bunun nedeni, ters akışlı çalışmada gazın tamburdan daha düşük bir sıcaklıkta çıkmasıdır – egzoz edilmeden önce daha tamamen kullanılır – bu da egzozla birlikte daha az enerjinin dışarı atılması anlamına gelir. Ayrıca, ters akışlı çalışmada gaz ve malzeme arasındaki sıcaklık farkı tambur uzunluğu boyunca daha tutarlı bir şekilde korunur, bu da ısı transferi için itici gücü artırır.
Eş akışlı kurutucular, gaz sıcaklığının düştüğü ve ısı transferi için itici gücün daha düşük olduğu tahliye ucunda termal verimlilikten bir miktar ödün verir. Bu, eş akışlı bir kurutucudan çıkan egzoz gazının, ters akışlı çalışmaya göre daha yüksek bir sıcaklıkta olma eğiliminde olduğu ve potansiyel olarak bir ısı geri kazanım sistemi tarafından yakalanabilecek daha fazla geri kazanılabilir enerji taşıdığı anlamına gelir.
İki konfigürasyon arasındaki pratik verimlilik farkı, spesifik nem yüklerine, gaz sıcaklıklarına ve egzoz akışında uygulanan ısı geri kazanımına bağlıdır. İyi yalıtılmış, iyi donatılmış ve egzoz ısı geri kazanımı olan sistemlerde, eş yönlü ve ters yönlü çalışma arasındaki verimlilik farkı, teorik sıcaklık profillerinin önerdiğinden daha daralma eğilimindedir. Ürün sıcaklığı kısıtlamasının zaten eş yönlü çalışmayı uygun bir seçim haline getirdiği NPK gübre tesislerinde, eş yönlü sistemin egzoz ısı geri kazanımını optimize etmek, ürün kalitesi riski pahasına ters yönlü çalışmayı sürdürmekten genellikle daha değerlidir.
Yönetime Durumu Anlatmak
Proje yöneticisine veya yatırım komitesine akış konfigürasyonu seçimini gerekçelendirmesi gereken mühendisler için, genellikle teknik farklılığı ticari terimlere çevirmek gerekir.
Isıya duyarlı gübre çeşitleri için: eş zamanlı kurutma yönteminin gerekçesi, ürün kalitesinin korunması ve mevzuata uyumdur. Aşırı ısınan NPK granül ürünü bozulabilir, azot içeriğini kaybedebilir, rengi değişebilir ve yeniden işlenmesi veya hurdaya çıkarılması gereken standart dışı malzeme üretebilir. Ciddi durumlarda, azot içeren gübre malzemelerinin kurutulması sırasında meydana gelen termal olaylar, ürün kalitesinin ötesine geçen güvenlik sonuçları doğurabilir. Eş zamanlı çalıştırmanın ek enerji maliyeti – ısı geri kazanımı hesaba katıldığında varsa – genellikle ürün kalitesi olayının maliyetine göre küçüktür.
Isıya dayanıklı malzemeler için: ters akışlı sistemin avantajları, kurutulan ton başına potansiyel olarak daha düşük yakıt tüketimi ve toz toplama sistemi tarafından işlenmesi gereken daha düşük egzoz gazı hacmine dayanmaktadır. Bunlar, tesisin çalışma ömrü boyunca katlanarak artan potansiyel işletme maliyeti avantajlarıdır. Ürün sıcaklığı kısıtlamasının olmaması, eş akışlı çalışma sisteminin verimlilik maliyetini kabul etmenin temel teknik nedenini ortadan kaldırır.
Farklı termal hassasiyetlere sahip birden fazla ürün türünü işlemek zorunda olan tesisler için, akış konfigürasyonu, kurulumdan sonra değiştirilmesi çok zor olan bir tasarım kararıdır. Ürün yelpazesi hem ısıya duyarlı azot içeren ürünleri hem de daha termal olarak dayanıklı ürünleri içeriyorsa, ters akışlı çalışma yerine iyi bir ısı geri kazanım tasarımıyla termal verimliliğin geri kazanıldığı eş akışlı çalışma genellikle daha güvenli bir varsayılan seçenektir.
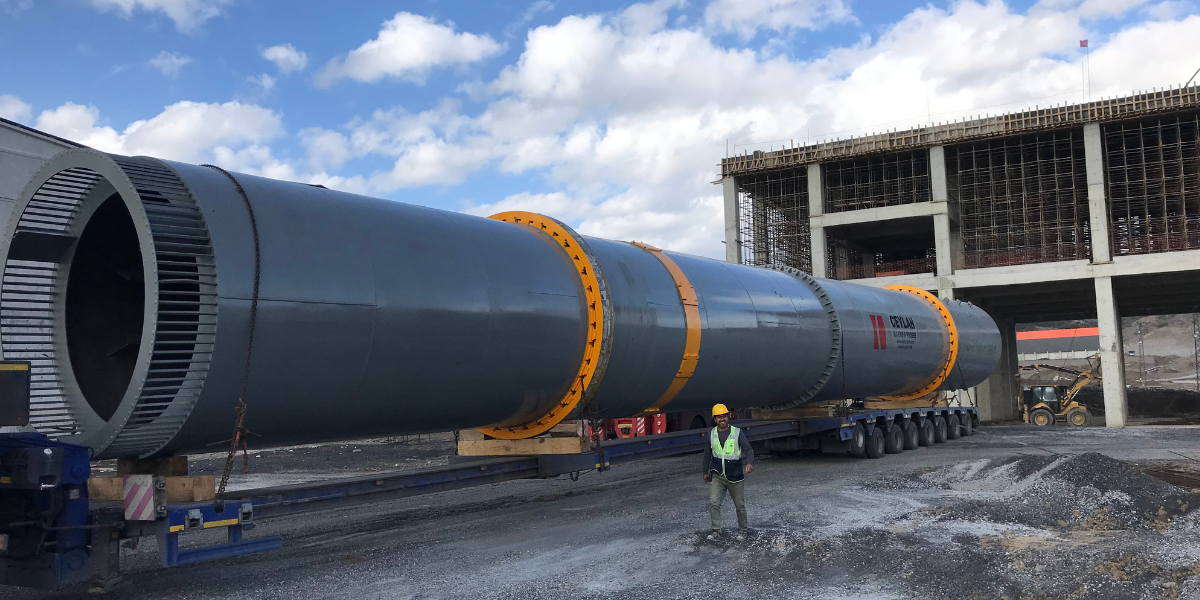
Ceylan Machine & Process, NPK gübre, mineral ve kimyasal kurutma uygulamaları için hem eş akışlı hem de zıt akışlı konfigürasyonlarda döner tamburlu kurutucular tasarlamakta ve üretmektedir. Belirli ürün ve proses gereksinimleriniz için akış konfigürasyonu seçimiyle ilgili teknik sorularınız için mühendislik ekibimizle iletişime geçin.