


Verstopfung des Siebs ist eines der heimtückischsten Probleme bei der Düngemittelgranulierung, da sie sich nicht durch einen offensichtlichen Fehler bemerkbar macht. Das Sieb läuft weiter, der Motor dreht sich und das Material fließt ungehindert. Doch irgendwo zwischen 80% und 90% der effektiven Siebfläche ist unbemerkt durch eine Schicht feinen Materials, die an den Sieben haftet, oder durch Partikel ähnlicher Größe, die sich in den Öffnungen verfangen haben, außer Betrieb gesetzt worden. Das Sieb klassiert zwar noch, aber nicht mehr zuverlässig. Das Signal für die Störung erreicht die nachgelagerten Produktionsprozesse, getarnt durch eine steigende Rücklaufquote, uneinheitliche Produktgröße oder Kundenbeschwerden über die Granulatgleichmäßigkeit, deren Ursache sich erst nach Tagen auf das Sieb zurückführen lässt.
Wir werden die Mechanismen behandeln, die zur Erblindung führen. Düngemittelsiebung, Warum bestimmte Produkttypen besonders anfällig sind, welche Auswirkungen die Blindheit auf den Rest des Granulationsprozesses hat und welche technischen Lösungen das Problem an der Wurzel und nicht nur an den Symptomen angehen.
Was Blindheit tatsächlich ist
Verstopfung bezeichnet die fortschreitende Verringerung der effektiven Maschenweite eines Siebs durch Anhaften oder Verklemmen von Material an oder nahe den Maschenöffnungen. Sie tritt in zwei unterschiedlichen Formen auf, die verschiedene Ursachen haben und auf unterschiedliche Maßnahmen ansprechen.
Verkleben entsteht, wenn feine Partikel oder Granulatfragmente an den Drahtoberflächen oder den Flächen des Gewebes haften bleiben, die Drähte bedecken und die Maschenweite verengen oder vollständig verschließen. Ursache hierfür ist Oberflächenfeuchtigkeit: Material, das Restfeuchtigkeit aus der Trocknungsphase enthält oder aufgrund seiner hygroskopischen Eigenschaften Luftfeuchtigkeit aufgenommen hat, wird an seiner Oberfläche so klebrig, dass es sich beim Kontakt mit dem Gewebedraht verbindet. Sobald die erste Materialschicht haftet, setzen sich weitere Partikel daran an, und die Verklebung verdickt sich zunehmend, bis die Maschenweite vollständig verschlossen ist.
Die sogenannte Korngrößenverstopfung (auch als Verklumpung oder Verstopfung bezeichnet) tritt auf, wenn Partikel, deren Größe nahe an der Maschenweite liegt, in die Öffnung gelangen, aber nicht klein genug sind, um hindurchzupassen. Sie verkeilen sich mechanisch in der Öffnung, wo sie durch die Siebbewegung festgehalten werden, anstatt ausgeworfen zu werden. Die Öffnung ist physikalisch blockiert, obwohl weder das Siebgewebe noch die Partikeloberfläche besonders klebrig sind. Korngrößenverstopfungen sind besonders ausgeprägt, wenn die Produktgrößenverteilung einen signifikanten Anteil an Partikeln innerhalb von ±10–151 TP3T der Maschenweite aufweist. Verschärft wird dieses Phänomen durch hohe Zufuhrraten, die mehr Partikel gleichzeitig durch die Öffnungen drücken.
Beide Formen können gleichzeitig auf demselben Sieb auftreten und verstärken sich tendenziell gegenseitig: Durch die Verstopfung mit Klebstoffen verringert sich die effektive Öffnungsgröße der nicht blockierten Öffnungen, wodurch der Anteil der Partikel in der Nähe der Partikelgröße im Verhältnis zur verbleibenden offenen Fläche zunimmt.
Warum Düngemittel besonders anfällig für Erblindung sind
Aufgrund der physikalisch-chemischen Eigenschaften von Düngemitteln stellt die Verstopfung bei der Düngemittelsiebung ein deutlich größeres Problem dar als bei vielen anderen Anwendungen von Granulaten. Einige Produktarten sind besonders anfällig.
Harnstoff gehört zu den hygroskopischsten Materialien, die in der Düngemittelproduktion routinemäßig verarbeitet werden. Bei den in Produktionsumgebungen üblicherweise anzutreffenden relativen Luftfeuchtigkeiten beginnen Harnstoffgranulate innerhalb weniger Minuten nach dem Kontakt mit der Luft Feuchtigkeit an ihrer Oberfläche aufzunehmen. Diese Feuchtigkeitsaufnahme reicht aus, um die Granulatoberfläche so klebrig zu machen, dass sie an Siebdrähten haften bleibt. Dieser Effekt ist in den wärmeren und feuchteren Jahreszeiten an den meisten Produktionsstandorten am stärksten ausgeprägt.
Ammoniumnitrat und NPK-Mischungen mit Ammoniumnitratanteil sind ebenfalls hygroskopisch. Die kritische relative Luftfeuchtigkeit von Ammoniumnitrat, also der Wert, ab dem es beginnt, Feuchtigkeit aus der Luft aufzunehmen, ist im Vergleich zu vielen anderen Düngesalzen relativ niedrig. Das bedeutet, dass es selbst bei mäßiger Luftfeuchtigkeit Oberflächenfeuchtigkeit aufnehmen kann. Formulierungen mit einem hohen Ammoniumnitratanteil erfordern daher besondere Aufmerksamkeit hinsichtlich der Siebkonstruktion und der Umgebungsfeuchtigkeit im Siebbereich.
NPK-Dünger mit hohem Stickstoffgehalt aus diesen Quellen vereinen die Hygroskopizität der Stickstoffkomponente mit den vielfältigen Partikeleigenschaften eines Mehrkomponentengranulats. Die Granulatoberfläche kann rauer und strukturierter sein als bei einem Einsalzprodukt, wodurch eine größere Oberfläche für die Feuchtigkeitsspeicherung und Haftung an Siebdrähten entsteht.
Sogar Rezepturen, die auf weniger hygroskopischen Materialien basieren (DAP, MAP, Kaliumchlorid kann zu Verstopfungen führen, wenn das Granulat mit einer Oberflächenfeuchtigkeit über dem vorgesehenen Zielwert auf das Sieb trifft. Dies kann entweder daran liegen, dass der Trockner zu klein dimensioniert ist oder über seiner Feuchtigkeitskapazität arbeitet, oder daran, dass das Recyclingverhältnis zu hoch ist und feuchtes Recyclingsaatgut durch das System fließt.
Was die Blindheit mit der Granulationsschleife macht
Ein Sieb mit reduzierter effektiver Öffnungsfläche versagt nicht vollständig; es führt zu einer fehlerhaften Klassierung, die Material in beide Richtungen falsch identifiziert. Spezifikationskonformes Granulat gelangt in teilweise verstopfte Öffnungen, kann nicht in die Produktfraktion gelangen und wird stattdessen der Überkornfraktion zur Wiederverwertung oder dem Aufgabematerial zum Nachmahlen zugeführt. Nicht spezifikationskonformes Material, also Granulat, das tatsächlich außerhalb des Zielkorngrößenbereichs liegt, gelangt in Öffnungen, die gerade noch so weit geöffnet sind, dass sie durchkommen, da die Verstopfung die effektive Öffnungsgröße verändert hat. Es gelangt in den Produktstrom, als wäre es spezifikationskonform.
Die praktischen Folgen in einem Granulationskreislauf entsprechen denen, die im Zusammenhang mit der Recyclingquote beschrieben wurden: eine künstlich erhöhte Recyclingquote (da mehr spezifikationskonformes Material aussortiert wird, als der Granulator tatsächlich produziert hat) und eine Produktqualität unterhalb der Sollvorgabe, weil falsch klassifizierte Granulate in die Produktfraktion gelangen. Die Anlage mag zwar mit voller Kapazität laufen und Material produzieren, aber sie erzeugt weniger gutes Produkt und mehr Recyclingmaterial als vorgesehen.
Die Diagnose von Verstopfungen ist besonders schwierig, da das Sieb mechanisch einwandfrei zu funktionieren scheint. Die Antriebe laufen, die Amplitude ist normal, und das Material fließt über das Siebdeck und wird im richtigen Volumenanteil ausgetragen. Die Verstopfung ist für einen Bediener bei einer routinemäßigen Kontrolle nicht sichtbar. Erst eine detaillierte Untersuchung der Sieboberfläche, die ein Anhalten des Siebs und eine genaue Untersuchung nahe am Siebdeck erfordert, deckt die fortschreitende Beschichtung der Drahtoberflächen oder die in den Maschen eingeklemmten Partikel auf.
Technische Lösungen
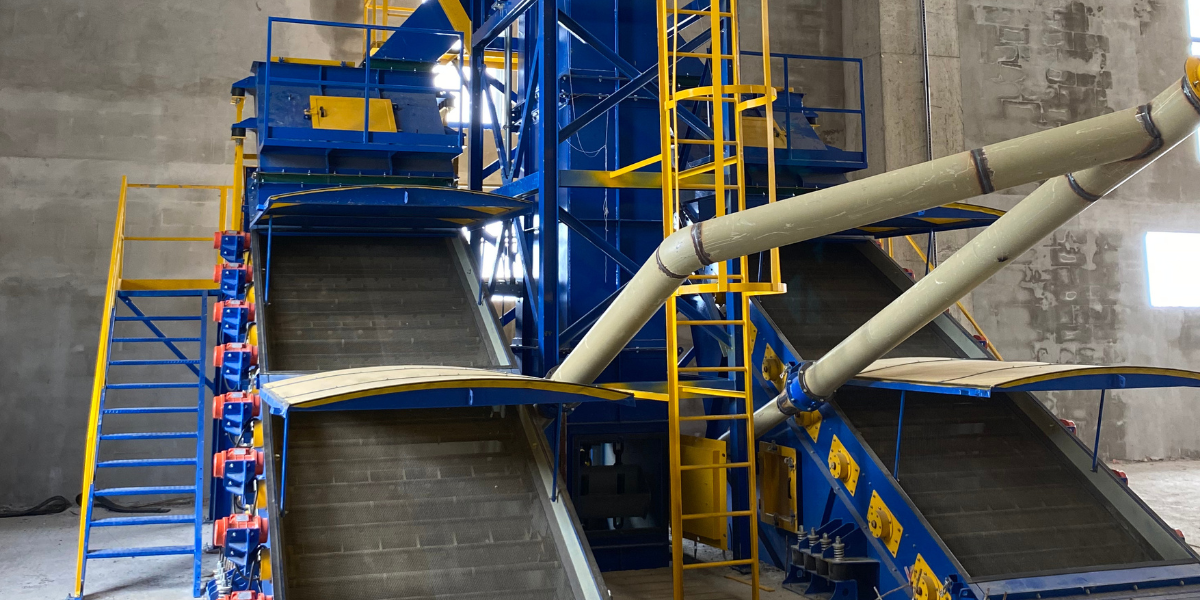
Direkte Anregung des Siebgewebes. Die effektivste Methode zur Verhinderung von Verstopfungen auf Gewebeebene besteht darin, die Vibrationsenergie direkt auf das Siebgewebe selbst und nicht auf das gesamte Siebgehäuse zu übertragen. Bei einem herkömmlichen Ganzkörper-Vibrationssieb schwingt der gesamte Rahmen, und das Gewebe bewegt sich mit. Amplitude und Beschleunigung an der Gewebeoberfläche werden jedoch durch die mechanische Reaktion des Gewebes auf die Strukturvibration gedämpft. Bei einer direkten Anregung regen elektromagnetische Antriebe das Gewebe direkt zur Schwingung an und erzielen so deutlich höhere Beschleunigungen an der Gewebeoberfläche, als sie durch Ganzkörpervibrationen über den Rahmen erreicht werden können. Mit Systemen zur direkten Anregung sind Beschleunigungen von bis zu 15 g an der Gewebeoberfläche möglich. Die hohe Beschleunigung verhindert, dass feine Partikel lange genug auf der Gewebeoberfläche verbleiben, um eine Klebeverbindung zu bilden.
Dieses Verfahren bietet zudem den Vorteil eines statischen Gehäuses: Da die Vibrationsenergie auf das Siebgewebe und nicht auf den Rahmen übertragen wird, vibriert der Rahmen selbst kaum. Dadurch wird die auf die Anlage übertragene strukturelle Belastung reduziert und die Ermüdungsbelastung der Rahmenschweißnähte und -befestigungen, die sich bei Ganzkörper-Vibrationssieben über Jahre hinweg ansammelt, vermieden.
Zonenspezifische Vibration und Frequenzvariation. Durch die Anwendung unterschiedlicher Vibrationsfrequenzen oder -amplituden in verschiedenen Zonen desselben Siebdecks kann die Siebanlage ihre Anti-Verstopfungs-Wirkung an die unterschiedlichen Materialbedingungen entlang der Siebdecklänge anpassen. Am Aufgabebereich, wo die Materialschicht am dicksten und der Feuchtigkeitsgehalt am höchsten ist, hilft eine stärkere Vibration, anfängliche Verklebungen zu verhindern. Am Ausgabebereich, wo die Materialschicht dünner ist und der verbleibende Anteil überwiegend aus Korngrößen nahe der Korngröße besteht, können unterschiedliche Frequenzcharakteristika eingesetzt werden, um Verstopfungen zu reduzieren. Dieser zonenspezifische Vibrationsansatz wird durch einzelne elektromagnetische Antriebe realisiert, die an mehreren Punkten entlang des Siebdecks positioniert und jeweils unabhängig voneinander einstellbar sind.
Anti-Verklemmungs-Systeme mit Klopfvorrichtungen und Kugeln. Ein ergänzender Ansatz, der bei einigen Siebkonstruktionen Anwendung findet, besteht aus mechanischen Klopfvorrichtungen oder Gummikugelsystemen, die unter dem Siebgewebe angebracht sind. Die Klopfvorrichtungen schlagen in regelmäßigen Abständen gegen die Unterseite des Gewebes und lösen so anhaftendes Material von den Drähten, bevor es zu Verklebungen kommen kann. Gummikugelsysteme verwenden Kugeln in Fächern unter dem Siebgewebe, die beim Vibrieren des Siebs gegen die Unterseite prallen und so einen gleichmäßigen Schlageffekt über die gesamte Siebfläche erzeugen. Diese Systeme sind besonders wirksam gegen Verklebungen durch Klebstoffe, weniger jedoch gegen das Festklemmen von Fasern, da die mechanische Kraft, die durch die Reibung entsteht, die von einer Kugel oder Klopfvorrichtung zuverlässig überwunden werden kann.
Auswahl des Siebmaterials. Polyurethan-Siebplatten, die anstelle von herkömmlichem Drahtgewebe eingesetzt werden, weisen andere Oberflächeneigenschaften auf, die das Verstopfen durch Verklebungen bei hygroskopischen Düngemitteln reduzieren. Die Polyurethan-Oberfläche ist glatter als Drahtgewebe und besitzt andere Oberflächenenergieeigenschaften, die die Partikelanhaftung verringern. Polyurethan-Platten weisen zudem in der Regel eine höhere Verschleißfestigkeit als Drahtgewebe bei abrasiven Materialien auf, und ihre selbstdämpfenden mechanischen Eigenschaften reduzieren unter bestimmten Betriebsbedingungen die Ansammlung von Partikeln ähnlicher Größe in den Maschenöffnungen. Der Nachteil besteht darin, dass Polyurethan-Platten bei gleicher Nennmaschenweite typischerweise eine geringere offene Fläche als Drahtgewebe aufweisen, was den Durchsatz pro Flächeneinheit verringert. Die richtige Wahl hängt von der Hygroskopizität des jeweiligen Produkts und dem Ausmaß des im Betrieb auftretenden Verstopfens ab.
Feuchtigkeitskontrolle in der Siebumgebung. Die Hauptursache für Verklebungen hygroskopischer Düngemittel ist die Aufnahme von Oberflächenfeuchtigkeit aus der Pflanzenumgebung. Bei anhaltenden Verklebungen, die primär durch die Umgebungsfeuchtigkeit und nicht durch Restfeuchtigkeit aus dem Trockner bedingt sind, kann die Kontrolle der Luftfeuchtigkeit in unmittelbarer Nähe des Siebs die Geschwindigkeit der Verklebung der Granulatoberflächen verringern. Dies lässt sich durch die lokale Abdichtung des Siebbereichs mit klimatisierter Luftzufuhr oder durch Erwärmung des Zulaufmaterials bzw. des Siebgehäuses erreichen, um die Granulatoberflächentemperatur über dem lokalen Taupunkt zu halten. Diese Ansätze erhöhen zwar den Aufwand und die Kosten, bekämpfen aber die Ursache der hygroskopischen Verklebung direkt an der Wurzel, anstatt nur die Folgen an der Sieboberfläche zu behandeln.
Ceylan Machine & Process fertigt Schrägsiebe mit direkterregten elektromagnetischen Antrieben und zonenspezifischen Vibrationssystemen für die Granulierung von NPK-, DAP-, MAP- und Harnstoffdüngern. Für technische Anfragen zur Vermeidung von Siebverstopfungen oder zur Besprechung der Siebanforderungen für Ihr spezifisches Produkt kontaktieren Sie bitte unser Ingenieurteam.



