


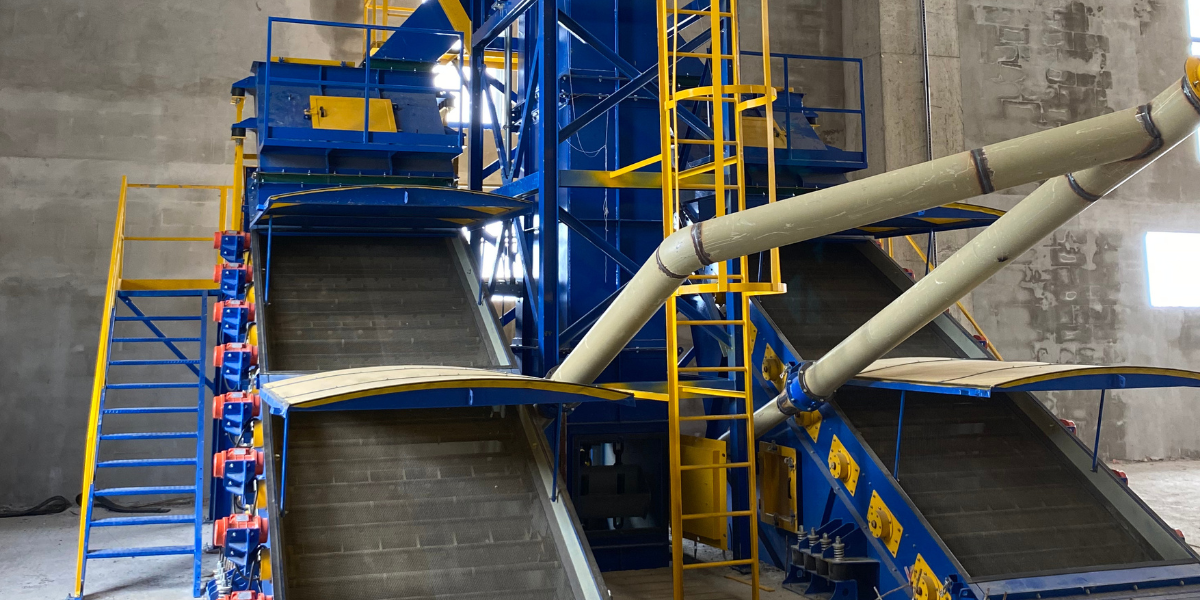
L'encrassement des tamis est l'un des problèmes les plus insidieux de la granulation des engrais, car il ne se manifeste pas par une panne évidente. Le tamis continue de fonctionner, le moteur tourne et le flux de produit se poursuit. Pourtant, entre 80% et 90%, une partie de la surface de tamisage efficace est discrètement obstruée par une fine couche de particules adhérant aux fils ou par des particules de taille similaire coincées dans les ouvertures. Le tamis continue de trier, mais de façon inefficace. Le problème se manifeste en aval, sous forme d'une augmentation du taux de recyclage, d'une granulométrie irrégulière ou de plaintes clients concernant l'uniformité des granulés, dont l'origine (le tamis) met des jours à être identifiée.
Nous aborderons les mécanismes qui provoquent la cécité chez criblage des engrais, pourquoi certains types de produits sont particulièrement vulnérables, ce que l'obstruation fait au reste du cycle de granulation et les réponses techniques qui s'attaquent à la racine plutôt qu'au symptôme.
Qu'est-ce que l'aveuglement réellement ?
L'encrassement est la réduction progressive de la surface utile d'une toile de tamisage due à l'adhérence ou au coincement de matière au niveau ou à proximité des ouvertures. Il se présente sous deux formes distinctes, ayant des causes différentes et nécessitant des traitements différents.
Le colmatage adhésif se produit lorsque de fines particules ou des fragments de granules adhèrent aux surfaces des fils ou des panneaux du treillis, les recouvrant et rétrécissant ou bloquant complètement les ouvertures. Le mécanisme en cause est l'humidité de surface : les matériaux qui présentent une humidité résiduelle issue du séchage, ou qui ont absorbé l'humidité atmosphérique grâce à leur nature hygroscopique, deviennent suffisamment collants en surface pour se lier aux fils du treillis au contact. Une fois la première couche de matériau adhérente, les particules suivantes s'y fixent et le colmatage s'épaissit progressivement jusqu'à la fermeture complète de l'ouverture.
Le colmatage par particules de taille proche (également appelé encrassement ou blocage) se produit lorsque des particules dont la taille est proche de celle des mailles pénètrent dans l'ouverture sans être suffisamment petites pour la traverser. Elles se coincent mécaniquement dans l'ouverture, où le mouvement de tamisage peut les maintenir en place au lieu de les éjecter. L'ouverture est physiquement obstruée, même si ni le fil ni la surface des particules ne sont particulièrement collants. Le colmatage par particules de taille proche est plus important lorsque la distribution granulométrique du produit présente une fraction significative de particules dont la taille se situe à ±10–151 TP3T de celle des mailles, et il est aggravé par des débits d'alimentation élevés qui poussent simultanément un plus grand nombre de particules à travers les mailles.
Les deux formes peuvent apparaître simultanément sur le même écran et elles ont tendance à se renforcer mutuellement : le colmatage adhésif réduit la taille effective des ouvertures non obstruées, ce qui augmente la fraction de particules de taille proche par rapport à la surface ouverte restante.
Pourquoi les engrais sont particulièrement sujets à la cécité
Les propriétés physico-chimiques des engrais rendent le colmatage plus problématique lors du criblage que pour de nombreuses autres applications de matériaux granulaires. Plusieurs types de produits y sont particulièrement sensibles.
L'urée est l'un des matériaux les plus hygroscopiques couramment utilisés dans la production d'engrais. Aux niveaux d'humidité relative généralement rencontrés dans les environnements de production, les granules d'urée commencent à absorber l'humidité atmosphérique à leur surface en quelques minutes. Cette absorption d'humidité est suffisante pour rendre la surface des granules suffisamment collante pour adhérer aux fils de tamis, et cet effet est plus marqué pendant les périodes les plus chaudes et humides de l'année dans la plupart des sites de production.
Le nitrate d'ammonium et les mélanges NPK qui en contiennent sont également hygroscopiques. L'humidité relative critique du nitrate d'ammonium, c'est-à-dire le seuil au-delà duquel il commence à absorber l'humidité de l'air, est relativement basse comparée à celle de nombreux autres sels fertilisants. Cela signifie qu'il peut absorber l'humidité de surface même dans des conditions d'humidité modérée. Les formules à forte teneur en nitrate d'ammonium nécessitent une attention particulière à la conception du tamis et aux conditions d'humidité ambiante dans la zone de tamisage.
Les engrais NPK à haute teneur en azote issus de ces sources combinent l'hygroscopicité de l'azote aux caractéristiques granulométriques variées d'un granulé composé. La surface de ce granulé peut être plus rugueuse et texturée que celle d'un engrais à sel unique, offrant ainsi une plus grande surface de rétention d'humidité et une meilleure adhérence aux fils de tamis.
Même les formules à base de matériaux moins hygroscopiques (DAP, MAP, le chlorure de potassium) peut provoquer un colmatage si le granulé arrive au tamis avec une humidité de surface supérieure à l'objectif prévu, soit parce que le séchoir est sous-dimensionné ou fonctionne au-delà de sa capacité d'humidité, soit parce que le taux de recyclage a été élevé et que des semences recyclées humides circulent dans le système.
Effets de l'aveuglement sur la boucle de granulation
Un tamis fonctionnant avec une surface d'ouverture effective réduite ne tombe pas en panne net ; il produit une classification dégradée qui identifie mal les matériaux dans les deux sens. Les granulés conformes arrivent à des ouvertures partiellement obstruées, ne peuvent pas passer vers la fraction de produit et se retrouvent dans la fraction surdimensionnée pour être recyclée ou dans l'alimentation pour le broyage. Les matériaux non conformes, c'est-à-dire les granulés qui sont réellement en dehors de la plage de taille cible, arrivent à des ouvertures juste assez larges pour les laisser passer, car l'obstruction a modifié la taille effective de l'ouverture, et passent dans le flux de produit comme s'ils étaient conformes.
Les conséquences pratiques dans une boucle de granulation sont les mêmes que celles décrites dans la discussion sur le taux de recyclage : un taux de recyclage artificiellement élevé (car une quantité supérieure de matériau conforme est rejetée par rapport à la production réelle du granulateur) et une qualité de produit inférieure aux spécifications nominales, car des granulés mal classés se retrouvent dans la fraction produite. L’usine peut fonctionner à plein régime et produire du matériau, mais elle produit moins de produit conforme et plus de recyclage que nécessaire.
Ce qui rend le colmatage particulièrement difficile à diagnostiquer, c'est que le crible semble fonctionner correctement d'un point de vue mécanique. Les moteurs tournent, l'amplitude paraît normale et le matériau s'écoule sur le plateau et est évacué dans les proportions volumétriques attendues. Le colmatage est invisible pour un opérateur effectuant une inspection de routine. Seule une inspection minutieuse de la surface de la grille, nécessitant l'arrêt du crible et l'approche du plateau, révèle le dépôt progressif sur les fils ou les particules coincées dans les ouvertures.
Solutions d'ingénierie
Excitation directe de la toile de tamisage. La méthode anti-colmatage la plus efficace au niveau de la toile consiste à appliquer l'énergie vibratoire directement à la toile elle-même, plutôt qu'à l'ensemble du châssis. Dans un tamis vibrant classique, le châssis entier oscille et la toile se déplace avec lui, mais l'amplitude et l'accélération à la surface de la toile sont atténuées par la réponse mécanique de celle-ci aux vibrations structurelles. Dans un système à excitation directe, des actionneurs électromagnétiques appliquent l'oscillation directement à la toile, atteignant des accélérations à sa surface nettement supérieures à celles que les vibrations du châssis peuvent transmettre. Des accélérations allant jusqu'à 15 g à la surface de la toile sont possibles avec les systèmes à excitation directe, et cette forte accélération empêche les particules fines de se fixer suffisamment longtemps à la surface du fil pour former une liaison adhésive.
Cette approche présente également l'avantage d'un châssis statique : l'énergie vibratoire étant appliquée à la toile et non au cadre, ce dernier ne vibre pas de manière significative. Cela réduit la charge structurelle transmise à l'installation et élimine les contraintes de fatigue sur les soudures et les fixations du cadre qui s'accumulent au fil des années d'utilisation des cribles vibrants à corps entier.
Vibrations et variations de fréquence par zone. L'application de fréquences ou d'amplitudes de vibration différentes selon les zones d'un même plateau permet au crible d'adapter son action anti-colmatage aux différentes caractéristiques du matériau sur toute la longueur du plateau. À l'entrée, où la couche de matériau est la plus épaisse et l'humidité la plus élevée, des vibrations plus fortes contribuent à prévenir l'adhérence initiale. À la sortie, où la couche de matériau est plus mince et où la fraction restante est majoritairement de taille proche de celle du matériau cible, des caractéristiques de fréquence différentes peuvent être utilisées pour réduire le colmatage. Cette approche de vibration par zone est rendue possible grâce à des moteurs électromagnétiques individuels positionnés en plusieurs points le long du plateau, chacun étant réglable indépendamment.
Systèmes anti-colmatage par percussion et à billes. Une approche complémentaire, utilisée dans certaines conceptions de tamis, consiste à placer des percussions mécaniques ou des billes de caoutchouc sous la toile. Les percussions frappent la face inférieure de la toile à intervalles réguliers, délogeant les matériaux adhérents avant que le colmatage ne progresse. Les systèmes à billes de caoutchouc utilisent des billes contenues dans des compartiments sous la toile qui rebondissent contre sa face inférieure lorsque celle-ci vibre, produisant un effet de percussion réparti sur toute la surface de la toile. Ces systèmes sont particulièrement efficaces contre le colmatage par adhésif et moins efficaces contre le coincement, lorsque la force de coinçage mécanique dépasse la capacité de la bille ou de la percussion à le surmonter.
Choix du matériau de la toile. Les panneaux de tamis en polyuréthane, utilisés à la place des toiles métalliques tissées classiques, présentent des propriétés de surface différentes qui réduisent le colmatage par adhésion lors du traitement d'engrais hygroscopiques. La surface du polyuréthane est plus lisse que celle des toiles métalliques tissées et possède des caractéristiques d'énergie de surface différentes qui réduisent l'adhérence des particules. Les panneaux en polyuréthane présentent également une meilleure résistance à l'usure que les toiles métalliques tissées en présence de matériaux abrasifs, et leurs propriétés mécaniques d'auto-amortissement réduisent l'accumulation de particules de taille similaire dans les ouvertures sous certaines conditions de fonctionnement. En contrepartie, les panneaux en polyuréthane ont généralement une surface ouverte inférieure à celle des toiles métalliques tissées à taille d'ouverture nominale égale, ce qui réduit le débit par unité de surface de tamis. Le choix optimal dépend de l'hygroscopicité du produit et de l'importance du colmatage rencontré en service.
Contrôle de l'humidité dans l'environnement de criblage. La principale cause du colmatage par adhérence des engrais hygroscopiques est l'absorption d'humidité par la surface des granulés provenant de l'environnement de la plante. Lorsque ce colmatage persiste et est principalement dû à l'humidité ambiante plutôt qu'à l'humidité résiduelle du séchoir, le contrôle de l'humidité à proximité immédiate du tamis peut réduire la vitesse à laquelle les granulés deviennent collants. Il est possible d'y parvenir en confinant localement la zone de criblage avec un système d'alimentation en air conditionné, ou en chauffant le produit entrant ou le boîtier du tamis afin de maintenir la température de surface des granulés au-dessus du point de rosée local. Ces solutions augmentent la complexité opérationnelle et le coût, mais elles s'attaquent au mécanisme à l'origine du colmatage hygroscopique, plutôt que de simplement en gérer les conséquences à la surface du tamis.
Ceylan Machine & Process fabrique des cribles vibrants inclinés à entraînement électromagnétique direct et à zones de vibration spécifiques pour les boucles de granulation d'engrais NPK, DAP, MAP et urée. Pour toute question technique relative à la prévention du colmatage des cribles ou pour discuter des exigences de criblage pour votre produit, veuillez contacter notre équipe d'ingénierie.



