


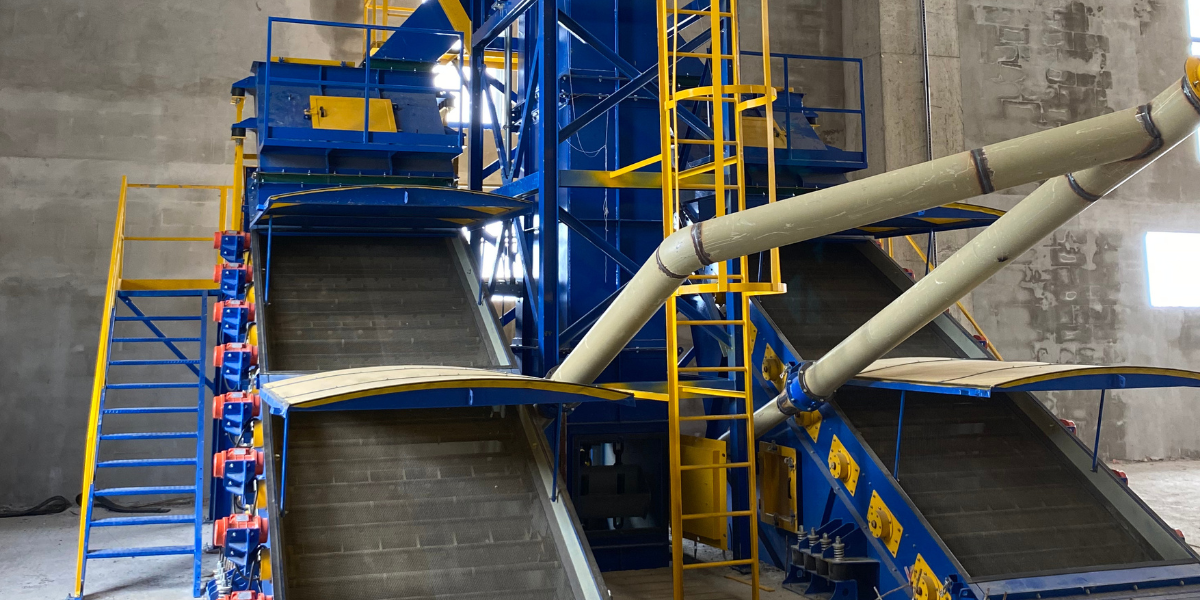
Elek tıkanması, gübre granülasyonunda en sinsi sorunlardan biridir, çünkü belirgin bir arıza belirtisi göstermez. Elek çalışmaya, motor dönmeye ve malzeme akmaya devam eder. Ancak, etkili elek alanının 80% ile 90%'si arasında bir yerde, tellere yapışan ince bir malzeme tabakası veya açıklıklara sıkışan yakın boyuttaki parçacıklar tarafından sessizce devre dışı bırakılır. Elek hala sınıflandırma yapar; sadece kötü sınıflandırma yapar. Ve bir şeylerin yanlış olduğuna dair sinyal, geri dönüşüm oranının yükselmesi, ürün boyutunun tutarsızlığı veya granül homojenliğiyle ilgili müşteri şikayetleri şeklinde, geriye doğru izini sürmenin günler sürdüğü bir şekilde, daha sonraki aşamalarda gelir.
Körlüğe neden olan mekanizmaları ele alacağız. gübre eleme, Bu metin, belirli ürün tiplerinin neden özellikle savunmasız olduğunu, körleme işleminin granülasyon döngüsünün geri kalanına ne gibi etkilerde bulunduğunu ve sorunu belirtiden ziyade kökten ele alan mühendislik yaklaşımlarını ele almaktadır.
Körlüğün Gerçekte Ne Olduğu
Körleşme, bir elek ağının etkili açık alanının, açıklıklarda veya açıklıkların yakınında malzemenin yapışması veya sıkışması sonucu kademeli olarak azalmasıdır. Farklı nedenlere sahip ve farklı çözümlere yanıt veren iki ayrı biçimde ortaya çıkar.
Yapışkan tıkanma, ince parçacıkların veya granül parçalarının ağın tel yüzeylerine veya panel yüzeylerine yapışarak telleri kaplaması ve açıklıkları daraltması veya tamamen tıkaması durumunda meydana gelir. Tetikleyici mekanizma yüzey nemidir: Kurutma aşamasından kalan nemi taşıyan veya higroskopik yapısı nedeniyle atmosferik nemi emmiş olan malzeme, temas ettiğinde ağ teline yapışacak kadar yapışkan hale gelir. Malzemenin ilk tabakası yapıştıktan sonra, sonraki parçacıklar bu tabakaya yapışır ve tıkanma, açıklık tamamen kapanana kadar giderek kalınlaşır.
Elek açıklığı boyutuna yakın parçacıkların açıklığa girmesi ancak geçemeyecek kadar küçük olmaları durumunda, boyuta yakın tıkanma (veya sıkışma) meydana gelir. Bu parçacıklar mekanik olarak açıklığa sıkışır ve eleme hareketi onları dışarı atmak yerine yerinde tutabilir. Tel veya parçacık yüzeyi özellikle yapışkan olmasa bile açıklık fiziksel olarak tıkanır. Boyuta yakın tıkanma, ürün boyut dağılımında elek açıklığı boyutunun ±10–151 TP3T aralığında önemli bir parçacık oranı bulunduğunda en şiddetli olur ve daha fazla parçacığın aynı anda açıklıklardan geçmesine neden olan yüksek besleme hızlarıyla daha da kötüleşir.
Her iki durum da aynı ekranda aynı anda meydana gelebilir ve birbirlerini güçlendirme eğilimindedirler: yapışkan tıkanma, engellenmemiş açıklıkların etkili açıklık boyutunu azaltır; bu da kalan açık alana göre yakın boyutlu parçacıkların oranını artırır.
Gübre Ürünlerinin Körlüğe Neden Olma Olasılığı Neden Özellikle Yüksek?
Gübre malzemelerinin fiziksel kimyası, eleme işleminde körleşmeyi diğer birçok granül malzeme uygulamasından daha önemli bir sorun haline getirmektedir. Bazı ürün türleri özellikle hassastır.
Üre, gübre üretiminde sıklıkla kullanılan en higroskopik malzemelerden biridir. Üretim ortamlarında yaygın olarak karşılaşılan bağıl nem seviyelerinde, üre granülleri maruz kaldıktan birkaç dakika içinde yüzeylerine atmosferik nemi emmeye başlar. Bu nem emilimi, granül yüzeyini elek tellerine yapışacak kadar yapışkan hale getirmek için yeterlidir ve bu etki, çoğu üretim yerinde yılın daha sıcak ve nemli dönemlerinde daha belirgindir.
Amonyum nitrat ve amonyum nitrat içeren NPK karışımları benzer şekilde higroskopiktir. Amonyum nitratın kritik bağıl nemi, yani havadan nem emmeye başladığı nem seviyesi, diğer birçok gübre tuzuna kıyasla nispeten düşüktür; bu da orta derecede nemli koşullarda bile yüzey nemini emmeye başlayabileceği anlamına gelir. Yüksek amonyum nitrat oranına sahip formüller, hem elek tasarımına hem de eleme alanındaki ortam nem koşullarına dikkat edilmesini gerektirir.
Bu kaynaklardan elde edilen yüksek azot içeriğine sahip NPK gübreleri, azot bileşeninin higroskopik özelliğini, bileşik granülün çeşitli parçacık özellikleriyle birleştirir. Granül yüzeyi, tek tuzlu bir ürüne göre daha pürüzlü ve dokulu olabilir; bu da nem tutma ve elek tellerine yapışma için daha fazla yüzey alanı sağlar.
Daha az higroskopik malzemelere dayalı formüller bile (DAP, HARİTA, Potasyum klorür (klorür), kurutucu yetersiz boyutlandırılmış veya nem kapasitesinin üzerinde çalışıyor olması ya da geri dönüşüm oranının yüksek olması ve ıslak geri dönüşüm tohumunun sistemden geçmesi nedeniyle, granülün tasarım hedefinin üzerinde yüzey nemiyle eleğe ulaşması durumunda tıkanmaya neden olabilir.
Körleştirmenin Granülasyon Döngüsüne Etkisi
Etkin açık alanı azaltılmış bir elek, düzgün bir şekilde arızalanmaz; her iki yönde de malzemeyi yanlış tanımlayan, bozulmuş bir sınıflandırma üretir. Standartlara uygun granüller, kısmen tıkanmış açıklıklara ulaşır, ürün fraksiyonuna geçemez ve bunun yerine geri dönüştürülmek üzere büyük boyutlu fraksiyona veya yeniden öğütülmek üzere beslemeye gider. Hedef boyut aralığının gerçekten dışında olan, standart dışı malzeme ise, tıkanmanın etkin açıklık boyutunu değiştirmesi nedeniyle, geçmelerine izin verecek kadar geniş açıklıklara ulaşır ve standartlara uygunmuş gibi ürün akışına geçer.
Granülasyon döngüsündeki pratik sonuçlar, geri dönüşüm oranı tartışmasında açıklananlarla aynıdır: yapay olarak yükseltilmiş bir geri dönüşüm oranı (çünkü granülatörün ürettiğinden daha fazla standartlara uygun malzeme reddediliyor) ve yanlış sınıflandırılmış granüllerin ürün fraksiyonuna geçmesi nedeniyle nominal spesifikasyonun altında ürün kalitesi. Tesis tam kapasiteyle çalışıyor ve malzeme üretiyor olabilir, ancak olması gerekenden daha az kaliteli ürün ve daha fazla geri dönüştürülebilir malzeme üretiyor demektir.
Körleşmenin teşhisini özellikle zorlaştıran şey, eleğin mekanik açıdan doğru çalışıyor gibi görünmesidir. Tahrik sistemleri çalışıyor, genlik normal görünüyor ve malzeme elek yüzeyinden akıyor ve hacimce doğru oranlarda boşalıyor. Körleşme, rutin bir kontrol yapan operatör tarafından görülemez. Sadece eleği durdurmayı ve elek yüzeyine yaklaşmayı gerektiren ayrıntılı bir inceleme, tel yüzeylerinin kademeli olarak kaplanmasını veya açıklıklarda sıkışmış parçacıkları ortaya çıkarır.
Mühendislik Çözümleri
Elek ağının doğrudan uyarılması. Elek seviyesinde en etkili tıkanmayı önleme yaklaşımı, titreşim enerjisini elek gövdesinin tamamına değil, doğrudan elek kumaşına iletmektir. Geleneksel tüm gövde titreşimli eleklerde, tüm çerçeve titreşir ve elek de onunla birlikte hareket eder, ancak kumaş yüzeyindeki genlik ve ivme, kumaşın yapısal titreşime verdiği mekanik tepkiyle azaltılır. Doğrudan uyarma tasarımında, elektromanyetik tahrikler titreşimi doğrudan elek ağına uygular ve kumaş yüzeyinde, tüm gövde titreşiminin çerçeve aracılığıyla elek ağına iletebileceğinden önemli ölçüde daha yüksek ivmeler elde eder. Doğrudan uyarma sistemleriyle kumaş yüzeyinde 15 g'ye kadar ivmeler elde edilebilir ve yüksek ivme, ince parçacıkların tel yüzeyinde yapışkan bir bağ oluşturacak kadar uzun süre kalmasını önler.
Bu yaklaşımın bir diğer avantajı da statik bir gövdeye sahip olmasıdır: titreşim enerjisi çerçeveye değil kumaşa uygulandığı için, çerçeve kendisi önemli ölçüde titreşmez. Bu, kuruluma iletilen yapısal yükü azaltır ve tüm gövde titreşimli eleklerde yıllarca süren çalışma boyunca biriken çerçeve kaynakları ve bağlantı noktalarındaki yorulma yüklerini ortadan kaldırır.
Bölgesel titreşim ve frekans değişimi. Aynı elek tablasının farklı bölgelerinde farklı titreşim frekansları veya genlikleri uygulamak, eleğin tıkanmayı önleme özelliğini tabla uzunluğu boyunca farklı malzeme koşullarına uyarlamasını sağlar. Malzeme tabakasının en derin ve nem içeriğinin en yüksek olduğu besleme ucunda, daha agresif titreşim ilk yapışmayı önlemeye yardımcı olur. Malzeme tabakasının daha ince ve kalan fraksiyonun çoğunlukla yaklaşık boyutta olduğu boşaltma ucuna doğru, farklı frekans özellikleri tıkanmayı azaltmak için kullanılabilir. Titreşime yönelik bu bölgeye özgü yaklaşım, tabla boyunca birden fazla noktaya yerleştirilmiş ve her biri bağımsız olarak ayarlanabilen ayrı elektromanyetik tahrik sistemleri aracılığıyla elde edilebilir.
Tıkanmayı önleyici vurucular ve top sistemleri. Bazı elek tasarımlarında kullanılan tamamlayıcı bir yaklaşım, ağın altına yerleştirilen mekanik vurucular veya kauçuk top sistemlerini içerir. Vurucular, aralıklarla ağın alt tarafına çarparak, tıkanma ilerlemeden önce tellere yapışmış malzemeyi yerinden çıkarır. Kauçuk top sistemleri, ağın altında bulunan bölmelerde yer alan ve elek titreştikçe alt tarafa çarpan toplar kullanır ve ağ alanı boyunca dağıtılmış bir vurma etkisi sağlar. Bu sistemler yapışkan tıkanmaya karşı en etkilidir ve mekanik sıkıştırma kuvvetinin bir top veya vurucunun güvenilir bir şekilde üstesinden gelebileceğinden daha fazla olduğu durumlarda, tıkanmaya karşı daha az etkilidir.
Örgü malzemesi seçimi. Geleneksel dokuma tel örgünün yerine kullanılan poliüretan elek panelleri, higroskopik gübre uygulamalarında yapışkan tıkanmayı azaltan farklı yüzey özelliklerine sahiptir. Poliüretan yüzey, dokuma telden daha pürüzsüzdür ve partikül yapışmasını azaltan farklı yüzey enerjisi özelliklerine sahiptir. Poliüretan paneller ayrıca aşındırıcı malzeme servisinde tel örgüden daha iyi aşınma direncine sahip olma eğilimindedir ve kendi kendini sönümleyen mekanik özellikleri, bazı çalışma koşullarında açıklıklarda yakın boyutlu partiküllerin birikmesini azaltır. Dezavantajı ise, poliüretan panellerin aynı nominal açıklık boyutunda dokuma tel örgüden daha düşük açık alana sahip olması ve bu da güverte alanı birimi başına verimi düşürmesidir. Doğru seçim, belirli ürünün higroskopikliğine ve serviste yaşanan tıkanmanın şiddetine bağlıdır.
Eleme ortamında nem kontrolü. Higroskopik gübre ürünlerinde yapışkan tıkanmanın temel nedeni, bitki ortamından yüzey neminin emilmesidir. Tıkanma kalıcıysa ve kurutucudan kalan nemden ziyade öncelikle ortam neminden kaynaklanıyorsa, eleğin hemen yakınındaki nemin kontrol edilmesi, granül yüzeylerinin yapışkan hale gelme hızını azaltabilir. Bu, eleme alanının şartlandırılmış hava beslemesiyle yerel olarak kapatılması veya granül yüzey sıcaklığını yerel çiğ noktasının üzerinde tutmak için gelen malzemenin veya elek muhafazasının ısıtılması yoluyla gerçekleştirilebilir. Bu yaklaşımlar operasyonel karmaşıklığı ve maliyeti artırır, ancak higroskopik tıkanmanın itici mekanizmasını kaynağında ele alırlar, elek yüzeyindeki sonuçlarını yönetmekle uğraşmazlar.
Ceylan Machine & Process, NPK, DAP, MAP ve üre gübre granülasyon döngüleri için doğrudan uyarımlı elektromanyetik tahrikli ve bölgeye özgü titreşim sistemli eğimli titreşimli elekler üretmektedir. Elek tıkanmasının önlenmesiyle ilgili teknik sorularınız veya özel ürününüz için eleme gereksinimlerini görüşmek üzere mühendislik ekibimizle iletişime geçin.



