


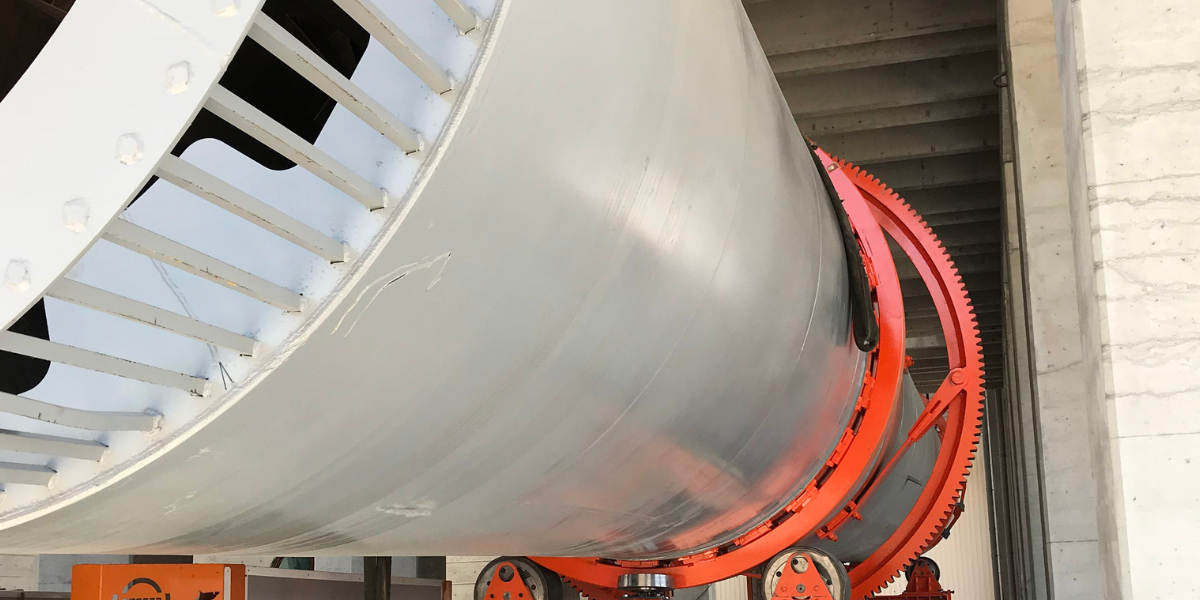
Von allen internen Konstruktionsparametern eines Drehtrommeltrockners sind Mitnehmer und Mitnehmer diejenigen, die Anlageningenieure am häufigsten in ihren Geräteunterlagen unzureichend dokumentiert vorfinden – und diejenigen, bei denen sie am ehesten ohne umfangreiches Referenzmaterial Fehler beheben müssen. Wenn ein Trockner eine ungleichmäßige Auslauffeuchte erzeugt, wenn die Staubentwicklung in der Trommel höher als erwartet ist oder wenn die Auslauffeuchte dauerhaft zu einer Seite des spezifizierten Bereichs tendiert, liegt die Ursache oft in der Geometrie der Mitnehmer.
Wir werden darauf eingehen, was Mitnehmer und Heber im Inneren einer rotierenden Trommel tatsächlich bewirken, welche geometrischen Variablen ihre Funktionsweise bestimmen, wie man die Konstruktion an das Material und den Prozess anpasst und welche Ausfallarten in der Praxis am häufigsten auftreten.
Was Flüge tatsächlich tun
Bei einem Direktrotationstrockner erfolgt die Trocknung des Materials nicht primär durch den Kontakt zwischen Material und Trommelwand. Vielmehr wird das Material kaskadenartig durch den Heißgasstrom transportiert – Granulate oder Partikel werden von den Mitnehmern wie ein Vorhang über den Trommelquerschnitt verteilt und kommen so mit dem strömenden Gas allseitig in Kontakt, nicht nur an der Oberfläche eines langsam rotierenden Bettes.
Mitnehmer sind interne Platten, die üblicherweise an den Trommelmantel geschweißt sind. Sie nehmen während der Trommelrotation Material vom Trommelboden auf, transportieren es nach oben und herum und geben es dann im Gasstrom frei, sobald der Winkel des Mitnehmers relativ zum Schüttwinkel des Materials es zulässt, dass das Material abrutscht. Der daraus resultierende Partikelvorhang – das sogenannte Duschmuster – ist der dominierende Mechanismus für den Wärme- und Stoffaustausch in einem direkt befeuerten Ofen. Drehtrommeltrockner.
Ohne Mitnehmer würde eine rotierende Trommel das Material zwar weiterhin durch Umwälzen im Bett am Boden der Trommel trocknen, die exponierte Oberfläche pro Masseneinheit Material wäre jedoch nur ein Bruchteil dessen, was durch Sprühverfahren erreicht wird. Zudem beschränkte sich der Gas-Material-Kontakt auf die Oberseite des Bettes, anstatt sich über den gesamten Trommelquerschnitt zu verteilen. Die Verbesserung des Wärmeübergangs durch gut konstruierte Mitnehmer im Vergleich zu einer einfachen Trommel kann beträchtlich sein – der Grad der Verbesserung hängt vom Material, der Mitnehmerkonstruktion und der Trommelgeometrie ab und variiert je nach Anwendung.
Wichtige geometrische Variablen
Die Flughöhe entspricht der radialen Projektion des Fluges von der Trommelwand zur Mittellinie. Höhere Flugschläuche können pro Umdrehung mehr Material aufnehmen. Flugschlauchform, Materialeigenschaften und Trommeldrehzahl bestimmen, wie weit die Partikel im Gasstrom fallen, bevor sie wieder im Bett landen. Ein längerer Fall verlängert die Einwirkzeit des Gases auf die einzelnen Partikel, erhöht aber auch deren Aufprallgeschwindigkeit – was bei brüchigen Materialien oder Granulaten, die am Einlauf der Trommel noch relativ empfindlich sind, problematisch sein kann.
Bei NPK-Düngemittelgranulaten sind Schaufelhöhe und -form so ausgelegt, dass das Material gleichmäßig über den Trommelquerschnitt verteilt wird. Ungeeignete Schaufeln können das Material zu hoch befördern, was zu übermäßigen Fallhöhen führt, oder es zu früh freisetzen, um eine gleichmäßige Verteilung über den gesamten Querschnitt zu gewährleisten.
Der Anstellwinkel der Förderschnecke steuert, wann und wie sich das Material von der Förderschnecke löst, sobald diese die Horizontale überschreitet. Eine Förderschnecke mit einem Winkel von 90° zur Trommelwand hält das Material so lange fest, bis die Trommel es in eine Position gebracht hat, in der die Schwerkraft das Material von der Förderschnecke abzieht. Eine Änderung des Anstellwinkels kann die Materialabgabe beschleunigen oder verzögern, abhängig vom Förderschneckenprofil, den Materialeigenschaften und der Drehzahl. Der Ablösewinkel bestimmt, wo im Querschnitt der Trommel der Sprühnebel beginnt und somit, wie sich der Materialvorhang verteilt.
Die meisten Trocknerdüsen arbeiten mit einem festen Winkel, aber in einigen Anwendungen werden zweistufige Düsenkonstruktionen eingesetzt, bei denen die Düse eine äußere und eine innere Ablage in unterschiedlichen Winkeln aufweist, um die progressive Materialabgabe zu steuern oder die Verweilzeit des Materials in der Sprühzone zu verlängern.
Die Anzahl der Mitnehmer beeinflusst, wie viele Materialvorhänge gleichzeitig über den Trommelquerschnitt fallen. Mehr Mitnehmer erzeugen ein dichteres, gleichmäßigeres Sprühbild, wodurch das Material gleichmäßiger verteilt wird und der Anteil an Gas, der die Trommel durchströmt, ohne nennenswerten Kontakt mit dem Produkt zu haben, reduziert wird. Weniger Mitnehmer oder abgenutzte Mitnehmer erzeugen ein weniger dichtes Sprühbild, bei dem mehr Gas durch die offenen Bereiche entweicht.
Die Anzahl der Schaufeln wird üblicherweise im Verhältnis zum Trommeldurchmesser angegeben, wobei der Umfangsabstand je nach Materialeigenschaften und gewünschter Sprühdichte für die erforderliche Schaufelbeladung gewählt wird. Die optimale Schaufelanzahl für eine bestimmte Anwendung hängt von der Schüttdichte des Materials, seiner Partikelgrößenverteilung und der Gasgeschwindigkeit in der Trommel ab.
Flugzeugkonstruktion an Material anpassen
Die Fluggeometrie, die sich für ein grobes, rieselfähiges Granulatmaterial – wie beispielsweise ein 3–4 mm großes NPK-Düngemittelgranulat – eignet, unterscheidet sich von derjenigen, die für ein feines, staubiges Mineralprodukt oder ein nasses, klebriges Zwischenprodukt geeignet ist.
Für granuliertes NPK-ProduktDas Material kann nach der Granulierung relativ grobkörnig und rieselfähig sein, sodass die Schaufeln so konstruiert werden können, dass sie vor der Freigabe eine volle Ladung tragen. Die wichtigsten Einschränkungen bestehen darin, zu hohe Fallhöhen zu vermeiden, die zu Granulatabrieb führen würden, und sicherzustellen, dass der Schaufelwinkel das Material freigibt, bevor es den oberen Rand der Trommel passiert (was die Fallhöhe und den Abrieb erhöhen kann).
Für feine Pulver oder Materialien mit einer breiten Partikelgrößenverteilungn: Die Fluggeometrie muss der Tendenz von Feinstaubpartikeln Rechnung tragen, durch den Gasstrom durch die Trommel geweht zu werden, anstatt am Sprühnebel teilzunehmen. In solchen Fällen ist eine Reduzierung der Gasgeschwindigkeit in der Trommel (was bei gleichem Luftdurchsatz eine Vergrößerung des Trommeldurchmessers erfordern kann) oft effektiver als eine alleinige Anpassung der Fluggeometrie.
Für nasse oder klebrige Materialien am Einlaufende der TrommelMaterial, dessen Feuchtigkeitsgehalt noch nahe am Einlass liegt, kann so klebrig sein, dass es an den Schaufeln haften bleibt, anstatt sich sauber abzulösen. Um die Materialablösung zu verbessern, werden die Schaufeln am Einzugsende der Trommel in solchen Anwendungen mitunter anders angewinkelt oder oberflächenbehandelt. Alternativ kann die Schaufelanordnung im Einzugsbereich, wo das Material am feuchtesten ist, weniger und kürzere Schaufeln aufweisen, während sie im mittleren Bereich und im Auslaufbereich dichtere Schaufeln verwendet.
Häufige Konstruktionsfehler im Flugzeugbau und wie sie sich äußern
Abgenutzte oder beschädigte Flüge. Verschleiß der Schaufeln ist eine normale Wartungsanforderung bei abrasiven Trocknungsanlagen. Sobald die Schaufeln unter ihre Auslegungshöhe abgenutzt sind, wird das Sprühbild dünner und die Wärmeübertragungseffizienz der Trommel sinkt. Dies äußert sich schleichend: Die Restfeuchte am Auslauf steigt bei gleichbleibender Zufuhrrate und Brennerleistung an, oder der Brenner muss mit höherer Leistung als üblich betrieben werden, um die Zielrestfeuchte am Auslauf zu halten. Bei ungleichmäßigem Verschleiß entlang der Trommellänge oder am Umfang wird der Feuchtigkeitsgehalt des Produkts ungleichmäßig. Die regelmäßige Überprüfung des Schaufelzustands bei geplanten Wartungsstillständen – und ein definierter Austauschschwellenwert basierend auf der minimalen Schaufelhöhe – ist die zuverlässigste Methode, um zu verhindern, dass Verschleiß die Prozessleistung beeinträchtigt.
Falsche Flugkonstruktion für das Material. Ein für eine Produktsorte geeignetes Flugdesign ist möglicherweise nicht optimal für eine andere Sorte mit abweichender Partikelgröße, Schüttdichte oder Feuchtigkeitseigenschaften. Dies zeigt sich häufig, wenn ein Betrieb auf eine neue Produktreihe umstellt und feststellt, dass die Trocknerleistung trotz unverändertem Brenner und Luftstrom inkonsistent ist. Das für das ursprüngliche Produkt bewährte Sprühmuster kann für das neue Material zu fein oder zu aggressiv sein.
Ablagerungen auf den Flugflächen. Bei einigen NPK-Anwendungen, insbesondere bei hygroskopischen Rohstoffkomponenten oder überdurchschnittlich hohem Feuchtigkeitsgehalt, kann sich das Produkt an den Schaufeln festsetzen, anstatt sich sauber abzulösen. Durch fortschreitende Ablagerungen verändert sich die effektive Geometrie der Schaufeln – die nutzbare Höhe verringert sich und der Ablösewinkel ändert sich – und die Schaufeln können schließlich zu einem Keil werden, der das Material an der Trommelwand festhält, anstatt es durch das Gas zu leiten. Ablagerungen treten am häufigsten am Einlauf der Trommel auf, wo das Material am feuchtsten ist und die Schaufeln am häufigsten beladen werden. Die Inspektionsmöglichkeit am Einlauf ist daher eines der wichtigsten Konstruktionsmerkmale von Trocknern für hygroskopische Düngemittel.
Gasumleitung. Ist die Benetzung des Trommelumfangs unzureichend oder fehlen die Lamellen stellenweise oder sind sie abgenutzt, durchströmt ein Teil des Trocknungsgases die Trommel, ohne ausreichend mit dem Produkt in Kontakt zu kommen. Dies äußert sich in einer höheren als erwarteten Abgastemperatur (da das Gas seine Wärme nicht an das Produkt abgegeben hat), einer höheren Restfeuchte am Auslauf bei gleicher Brennstoffmenge und potenziell erhöhter Produkttemperatur am Auslauf, falls das Produkt, das mit dem Gas in Kontakt kommt, einer höheren thermischen Belastung pro Masseneinheit ausgesetzt ist als konstruktionsbedingt vorgesehen.
Fehlerbehebung bei ungleichmäßiger Trocknung
Wenn die Austrittsfeuchte über den gesamten Querschnitt der Trommel ungleichmäßig verteilt ist – also eine Seite oder ein Bereich des Produktstroms durchgehend feuchter ist als ein anderer –, kann die Ursache im Bereich der Mitnehmer liegen. Schwankungen im Zulauf, die Luftstromverteilung und die Partikeltrennung können jedoch ebenfalls eine Rolle spielen. Eine gleichmäßig laufende Trommel erzeugt ein gleichmäßiges Sprühmuster über den gesamten Querschnitt, wodurch für das Material unabhängig vom zuletzt transportierten Mitnehmer ähnliche Trocknungsbedingungen gewährleistet werden. Mögliche Ursachen im Zusammenhang mit den Mitnehmern sind: ungleichmäßiger Verschleiß der Mitnehmer am Umfang (wodurch ein stärkerer Sprühstrahl von der unbeschädigten Seite entsteht), Ablagerungen an einer Stelle oder Beschädigungen einzelner Mitnehmer, die zu einer Zone mit geringer Feuchtigkeit im Sprühmuster führen.
Der diagnostische Ansatz besteht darin, die Schwebstoffe während des nächsten geplanten Stopps zu inspizieren, wobei besonderes Augenmerk auf die Gleichmäßigkeit des Umfangs gelegt wird – Schwebstoffhöhe, Winkel und Oberflächenbeschaffenheit werden an mehreren Punkten rund um die Trommel überprüft, anstatt nur am am besten zugänglichen Zugangspunkt.
Ceylan Machine & Process entwickelt und fertigt Trommeltrockner mit materialangepassten Schaufelradsystemen für die Trocknung von NPK-Düngemitteln, Mineralien und Chemikalien. Die Geometrie des Schaufelrads wird dabei individuell an die Produktanforderungen angepasst. Für technische Anfragen zur Schaufelradkonstruktion oder zur Fehlerbehebung an bestehenden Trockneranlagen wenden Sie sich bitte an unser Ingenieurteam.



