


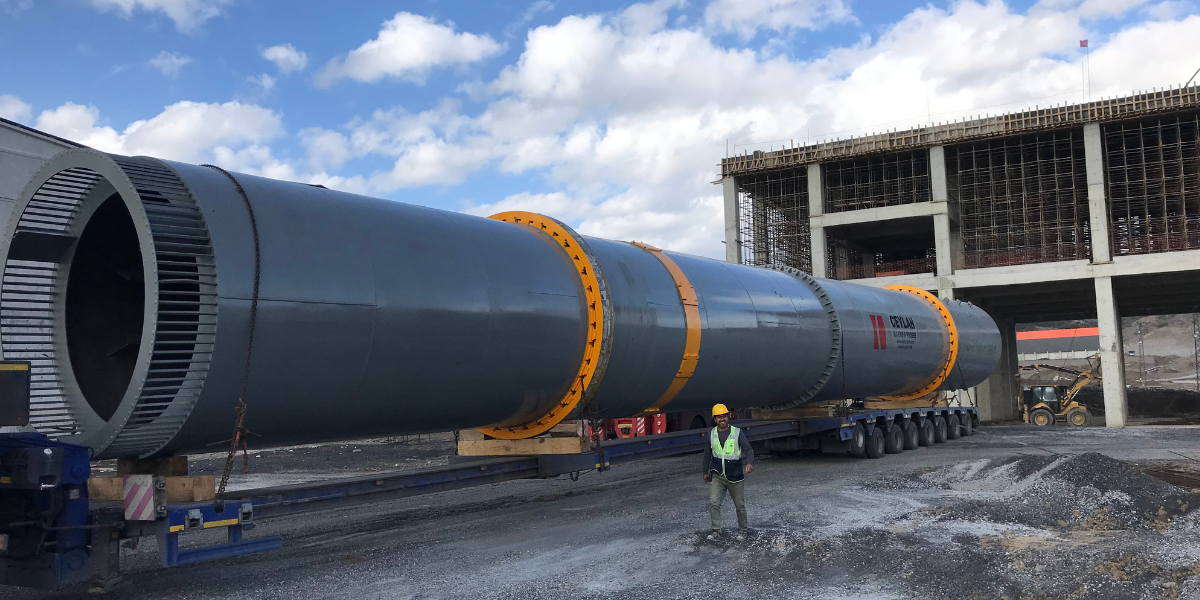
La configuration du flux d'un séchoir à tambour rotatif – que le gaz de séchage circule dans le même sens que le matériau ou à contre-sens – a une incidence bien plus importante sur la qualité du produit, l'efficacité thermique et la flexibilité d'exploitation que ne le laissent entendre la plupart des spécifications d'installations. Ce choix est souvent effectué en début de projet et figé lors de l'acquisition des équipements, sans que les justifications sous-jacentes soient pleinement documentées. Lorsqu'une configuration inadaptée est spécifiée pour un engrais thermosensible, les conséquences ne se manifestent généralement qu'une fois l'installation en fonctionnement : problèmes de qualité du produit, pertes par décomposition accrues ou un refroidisseur constamment en difficulté face à un produit trop chaud à la sortie du séchoir.
Nous examinerons les deux configurations, les différents profils de température qu'elles créent à l'intérieur du tambour, leurs implications sur l'efficacité thermique et la qualité du produit, ainsi que les considérations qui devraient guider la décision de sélection.
Que signifie réellement chaque configuration ?
Dans un courant parallèle séchoir rotatif (Également appelé séchoir à flux parallèle), le gaz de séchage chaud et le matériau humide pénètrent dans le tambour par la même extrémité. Ils circulent dans le même sens à travers le tambour et ressortent tous deux par l'extrémité de décharge : le gaz sous forme d'air humide et le produit sous forme de matériau séché.
Dans un séchoir rotatif à contre-courant, le gaz de séchage chaud pénètre par l'extrémité de refoulement du tambour, circulant dans le sens inverse du matériau. Le matériau humide entre par l'extrémité d'alimentation et rencontre le gaz qui a déjà traversé le tambour et cédé une partie de sa chaleur au produit.
La configuration mécanique des deux systèmes présente un tambour, une pente et un système de spires similaires. Ce qui diffère entièrement, c'est le point d'entrée et de sortie du gaz par rapport au sens d'écoulement du matériau, ainsi que le profil de température qui en résulte à l'intérieur du tambour.
Profils de température : là où la différence compte vraiment
Configuration à co-courant : le gaz le plus chaud rencontre le matériau le plus humide à l’entrée du tambour. Grâce à la forte capacité de refroidissement par évaporation du matériau humide (la chaleur latente de vaporisation absorbe efficacement l’énergie du gaz lorsque la teneur en humidité est élevée), la température du produit à l’entrée reste relativement basse, même si le gaz entrant peut atteindre 200 à 400 °C, voire plus selon l’application. À mesure que le matériau sèche et perd sa capacité de refroidissement par évaporation, la température du gaz diminue significativement à ce stade du tambour. Le produit sort ainsi du tambour à une température relativement modérée, ayant été protégé des températures les plus élevées du gaz par son humidité superficielle pendant la majeure partie de son trajet.
Configuration à contre-courant : à la sortie, le gaz le plus chaud rencontre le matériau le plus sec. Le matériau dont le taux d’humidité est le plus proche du seuil requis – et qui possède donc la plus faible capacité de refroidissement par évaporation restante – est exposé au gaz entrant à sa température la plus élevée. Le produit sort du tambour à une température nettement supérieure à celle obtenue en fonctionnement à co-courant dans des conditions thermiques comparables. À l’entrée, les gaz d’échappement, plus froids et partiellement consommés, rencontrent le matériau entrant humide, ce qui permet un séchage initial moins agressif tout en assurant une capacité d’évaporation suffisante même à des taux d’humidité élevés.
Conséquences du séchage des engrais sur la qualité des produits
Pour la plupart des engrais NPK, la configuration à co-courant est généralement privilégiée, principalement en raison du profil de température. Les formules NPK contenant de l'urée, du nitrate d'ammonium et d'autres composés azotés sensibles à la dégradation thermique doivent être maintenues à des températures inférieures à leur point de décomposition. L'urée, par exemple, fond aux alentours de 133 °C, sa décomposition dépendant de la température et de la durée d'exposition. Le nitrate d'ammonium et certains phosphates d'ammonium présentent des seuils de sensibilité thermique différents mais également bien définis, dont la conception doit tenir compte.
Dans un séchoir à contre-courant, le gaz le plus chaud à la sortie est en contact avec le produit le plus sec et le plus sensible à la chaleur – la combinaison la plus susceptible de provoquer une surchauffe localisée. Dans un séchoir à co-courant, cette même température de gaz est appliquée au matériau le plus humide, où le refroidissement par évaporation contribue à limiter la température du produit, même à des températures d'entrée de gaz élevées. Le séchage est plus intensif là où le produit peut l'absorber, et plus doux là où il est le plus sensible.
Pour les applications de séchage de minéraux et de produits chimiques où la dégradation thermique n'est pas un problème – sable, minerai de fer, roche phosphatée et matériaux similaires – le fonctionnement à contre-courant peut être préféré car il peut fournir une efficacité thermique plus élevée sans la contrainte de température du produit qui s'applique aux engrais contenant de l'azote.
Comparaison de l'efficacité thermique
Les séchoirs à contre-courant présentent généralement un rendement thermique supérieur à celui des séchoirs à co-courant fonctionnant dans les mêmes conditions de séchage, lorsque ce rendement est mesuré en chaleur utilement transférée au processus de séchage par unité d'énergie combustible consommée. Ceci s'explique par le fait que, dans un séchoir à contre-courant, le gaz sort du tambour à une température plus basse – il est utilisé plus complètement avant d'être évacué – ce qui réduit les pertes d'énergie. De plus, l'écart de température entre le gaz et le matériau est maintenu de façon plus homogène sur toute la longueur du tambour, ce qui améliore la force motrice du transfert de chaleur.
Les séchoirs à co-courant présentent une perte d'efficacité thermique à la sortie, où la température des gaz a diminué et la force motrice du transfert de chaleur est plus faible. Par conséquent, les gaz d'échappement sortant d'un séchoir à co-courant sont généralement à une température plus élevée que dans un séchoir à contre-courant et contiennent davantage d'énergie récupérable, susceptible d'être captée par un système de récupération de chaleur.
La différence d'efficacité pratique entre les deux configurations dépend des charges d'humidité spécifiques, des températures des gaz et du système de récupération de chaleur des gaz d'échappement. Dans les systèmes bien isolés et instrumentés, équipés d'un système de récupération de chaleur des gaz d'échappement, l'écart d'efficacité entre le fonctionnement à co-courant et à contre-courant tend à se réduire par rapport aux prévisions théoriques. Pour les usines d'engrais NPK où la contrainte de température du produit impose de toute façon le fonctionnement à co-courant, optimiser la récupération de chaleur des gaz d'échappement du système à co-courant est généralement plus avantageux que d'opter pour un fonctionnement à contre-courant, au risque de compromettre la qualité du produit.
Convaincre la direction
Pour les ingénieurs qui doivent justifier le choix de la configuration d'écoulement auprès d'un chef de projet ou d'un comité d'investissement, l'argument doit généralement traduire la différence technique en termes commerciaux.
Pour les engrais thermosensibles : le recours au séchage à co-courant est justifié par la protection de la qualité du produit et le respect des réglementations. Les granulés NPK surchauffés peuvent se décomposer, perdre leur teneur en azote, se décolorer et devenir non conformes, nécessitant un retraitement ou une mise au rebut. Dans les cas les plus graves, les incidents thermiques lors du séchage des engrais azotés ont des conséquences sur la sécurité qui dépassent le simple impact sur la qualité du produit. Le surcoût énergétique du séchage à co-courant, s’il existe une prise en compte de la récupération de chaleur, est généralement faible par rapport au coût d’un incident affectant la qualité du produit.
Pour les matériaux thermiquement robustes : l’intérêt du séchage à contre-courant réside dans une consommation de combustible potentiellement plus faible par tonne séchée et un volume de gaz d’échappement réduit à traiter par le système de dépoussiérage. Ces avantages potentiels en termes de coûts d’exploitation s’accumulent sur la durée de vie de l’installation. L’absence de contrainte de température du produit supprime la principale raison technique justifiant le surcoût lié à l’efficacité du séchage à co-courant.
Pour les installations traitant plusieurs types de produits aux sensibilités thermiques différentes, la configuration du flux est un choix de conception difficilement modifiable après installation. Si la gamme de produits comprend à la fois des qualités azotées thermosensibles et des produits plus robustes thermiquement, le co-courant est généralement la solution par défaut la plus sûre, l'efficacité thermique étant récupérée grâce à une conception optimisée de la récupération de chaleur plutôt qu'à un fonctionnement à contre-courant.
Ceylan Machine & Process conçoit et fabrique des séchoirs à tambour rotatif, à co-courant et à contre-courant, pour le séchage d'engrais NPK, de minéraux et de produits chimiques. Pour toute question technique relative au choix de la configuration d'écoulement adaptée à votre produit et à vos exigences de procédé, veuillez contacter notre équipe d'ingénierie.



