


MAP und DAP sind Phosphatdünger, die aus denselben Rohstoffen, Phosphorsäure und Ammoniak, durch dieselbe grundlegende Neutralisationsreaktion hergestellt werden. Auf Prozessebene unterscheiden sie sich im molaren Verhältnis von Ammoniak zu Säure in der Reaktion. Auf agronomischer Ebene unterscheiden sie sich im Stickstoffgehalt des Produkts und in der kurzfristigen Auswirkung auf den pH-Wert des Bodens um das Düngemittelgranulat. Beide Unterschiede haben erhebliche Auswirkungen darauf, welches Produkt für einen bestimmten Markt geeignet ist und welche Anforderungen eine Anlage stellen muss, die für die Verarbeitung beider Produkte ausgelegt ist.
Wir werden vergleichen MAP und DAP Sie umfassen Reaktionschemie, physikalische Eigenschaften, Granulierverhalten und Anwendung im Pflanzenbau und decken die wichtigsten Aspekte für Projekte ab, die eine flexible Produktionslinie evaluieren.
Reaktionschemie und Produktzusammensetzung
Die Reaktionen lauten:
Für MAP: NH3 + H3PO4 → NH4H2PO4 (Molverhältnis 1:1)
Für DAP: 2NH3 + H3PO4 → (NH4)2HPO4 (Molverhältnis 2:1)
Der stöchiometrische Unterschied – ein Ammoniakmolekül pro Phosphatmolekül bei MAP gegenüber zwei bei DAP – bestimmt den Nährstoffgehalt des Endprodukts. Handelsübliches MAP weist typischerweise einen Stickstoffgehalt von etwa 11–121 µg/mol und einen P₂O₅-Gehalt von 52–54 µg/mol auf, abhängig von der Qualität der verwendeten Phosphorsäure und dem Grad der vollständigen Neutralisation. Handelsübliches DAP weist typischerweise einen Stickstoffgehalt von etwa 181 µg/mol und einen P₂O₅-Gehalt von 46 µg/mol auf. Der höhere Stickstoffgehalt von DAP ist auf den zusätzlichen Ammoniakanteil in seiner Struktur zurückzuführen; der höhere P₂O₅-Gehalt von MAP zeigt sich darin, dass das Phosphat weniger Stickstoff als Ballaststoff enthält.
Diese Nährstoffgehalte stellen Durchschnittswerte für ein gut hergestelltes Produkt aus hochwertiger Nassprozess-Säure dar. Der tatsächliche Nährstoffgehalt variiert mit dem Verunreinigungsprofil der Säure; Eisen-, Aluminium- und Magnesiumverunreinigungen aus dem Phosphatgestein verdrängen einen Teil des Ammoniums im Produktgitter, wodurch typischerweise sowohl N als auch P₂O₅ gegenüber den theoretischen Maximalwerten für reines MAP bzw. DAP reduziert werden.
Reaktionswärme und Eigenschaften der Suspension
Beide Reaktionen sind exotherm, jedoch setzt DAP aufgrund zweier Neutralisationsschritte im Vergleich zu einem mehr Wärme pro Mol Produkt frei. In der Praxis bedeutet dies, dass ein DAP-Vorneutralisator im stationären Zustand eine heißere und konzentriertere Suspension erzeugt als ein MAP-Vorneutralisator bei vergleichbaren Säurezufuhrraten, wodurch im Trockner weniger zusätzliches Wasser verdampft werden muss. Die MAP-Produktion mit ihrer geringeren Reaktionswärme führt zu einer kühleren und oft verdünnteren Suspension, was die Trocknungsbelastung im Vergleich zur DAP-Produktion bei gleichem Durchsatz erhöhen kann.
Der pH-Wert der Suspension in den Reaktions- und Granulierphasen unterscheidet sich ebenfalls zwischen den beiden Produkten. Bei der DAP-Herstellung wird mehr Ammoniak zugesetzt, und die Suspension weist, obwohl sie in Gegenwart überschüssiger Phosphorsäure immer noch sauer ist, tendenziell einen höheren pH-Wert auf als die MAP-Suspension bei äquivalenten Säurekonzentrationen. Dies ist für die Materialauswahl in den Nassprozessen relevant: Die MAP-Herstellung erzeugt in den Reaktions- und Granulierphasen ein durchgehend saureres Milieu, was höhere Anforderungen an die Korrosionsbeständigkeit der mit der Suspension in Kontakt kommenden Anlagen stellt.
Granulationsverhalten
Sowohl MAP als auch DAP granulieren nach demselben Mechanismus: Eine Suspension wird in einer rotierenden Trommel auf recycelte Saatgutpartikel verteilt, wobei das Granulat durch sukzessive Schichtung wächst. Die Unterschiede im Granulationsverhalten der beiden Produkte spiegeln die Unterschiede in den Suspensionseigenschaften wider.
DAP-Suspension, die bei höherer Reaktionswärme und mit höherem Ammoniakgehalt hergestellt wird, lässt sich in der Regel besser granulieren: Dichte und Viskosität der Suspension liegen in einem Bereich, der ein stabiles und vorhersagbares Schichtwachstum über einen breiteren Betriebsbereich ermöglicht. MAP-Suspension reagiert empfindlicher auf Prozessbedingungen, zum einen, weil die niedrigere Reaktionswärme dem Granulator weniger Spielraum lässt, und zum anderen, weil das saurere Milieu die Oberflächenchemie der Granulate während des Wachstums beeinflusst. Die Granulierung von MAP nach strengen Produktspezifikationen erfordert eine sorgfältigere Kontrolle der Suspensionszufuhr und der Granulierparameter als üblicherweise bei DAP.
In beiden Fällen ist das für eine stabile Granulierung erforderliche Recyclingverhältnis signifikant und liegt typischerweise im Bereich von 3:1 bis 5:1 für granulierte Düngemittel, abhängig von den spezifischen Prozessbedingungen, der Säurequalität und der Anlagenauslegung. Anlagen, die zwischen MAP- und DAP-Produktion wechseln, müssen berücksichtigen, dass sich das operative Recyclingverhältnis und das Bindemittelverhalten (Klebrigkeit und Viskosität der Suspension) zwischen den beiden Produkten unterscheiden und die Granulierungssteuerungsparameter bei jedem Sortenwechsel angepasst werden müssen.
Auswirkungen des Boden-pH-Werts und agronomische Anwendungen
Der pH-Wert-Effekt von MAP und DAP im Boden um ein Granulat nach der Ausbringung ist der am häufigsten genannte agronomische Unterschied zwischen den beiden Produkten und hat einen erheblichen Einfluss darauf, welches Produkt in welchen Märkten bevorzugt wird.
Wenn sich MAP in der Bodenfeuchtigkeit um ein Granulat herum auflöst, ist der anfängliche pH-Wert in dieser Zone tendenziell leicht sauer, etwa im Bereich von pH 3,5 bis 4,5. Dies liegt daran, dass das Monoammonium-Kation in Gegenwart des Dihydrogenphosphat-Anions eine saure Lösung bildet. Diese saure Mikrozone erhöht tendenziell die kurzfristige Löslichkeit von Phosphat und einigen Mikronährstoffen in alkalischen oder kalkhaltigen Böden. Dadurch ist MAP besonders wirksam auf Böden mit hohem pH-Wert, wo die Phosphatverfügbarkeit ansonsten begrenzt ist.
Beim Auflösen von DAP ist der pH-Wert in der Zone um das Granulat herum zunächst leicht alkalisch und liegt etwa im Bereich von pH 7,5 bis 8,2. Dies liegt daran, dass das Diammonium-Kation zwei Ammoniumionen freisetzt, die einen alkalischen Puffer bilden. In alkalischen Böden, in denen das pH-Milieu die Phosphatausfällung begünstigt, kann dies die Phosphatverfügbarkeit vorübergehend verringern. DAP eignet sich gut für neutrale bis leicht saure Böden, da die alkalische Mikrozone dort schnell durch den Boden abgepuffert wird und nicht lange genug anhält, um die Nährstoffverfügbarkeit zu beeinträchtigen.
Diese pH-Wert-Effekte sind vorübergehend. Innerhalb weniger Tage bis Wochen nach der Ausbringung normalisiert die Pufferkapazität des Bodens den pH-Wert um das Granulat herum, und die Unterschiede in der Nährstoffaufnahme zwischen MAP und DAP werden weniger signifikant. In Märkten mit überwiegend alkalischen Böden (beispielsweise in weiten Teilen des ariden und semiariden Afrikas und des Nahen Ostens) sind sich Agronomen und Landwirte dieser Effekte jedoch oft bewusst, und MAP wird für bestimmte Kulturen und Bodentypen tendenziell bevorzugt.
Flexible MAP/DAP-Leitungen: Was sie erfordern
Eine Produktionslinie, die zwischen MAP- und DAP-Herstellung umschalten kann, ist wirtschaftlich attraktiv, da sie dem Betreiber ermöglicht, auf Marktnachfrage und Preissignale zu reagieren, anstatt auf ein einziges Produkt festgelegt zu sein. Eine flexible Linie erfordert jedoch mehr als nur die Anpassung des Ammoniak-Säure-Verhältnisses; verschiedene andere Aspekte des Prozesses müssen beide Betriebsarten berücksichtigen.
Die Reaktionssystemkapazität muss für beide N/P-Verhältnisse gelten: Der Vorneutralisator, der Rohrreaktor oder die Kombinationskonfiguration muss sowohl bei einem Verhältnis von 1:1 für MAP als auch bei einem Verhältnis von 2:1 für DAP (bzw. den jeweils verwendeten Zwischenverhältnissen des Vorneutralisators) stabil arbeiten können. Die Durchflussregelung muss über den gesamten Messbereich präzise Verhältnisse gewährleisten.
Werkstoffe für das anspruchsvollere Produkt: Die MAP-Produktion erzeugt ein saureres Nassmilieu als die DAP-Produktion. Daher sollten die in den Nassbereichen, im Vorneutralisator, am Granulator-Einlauf, in den Schlammleitungen und an den Düsen verwendeten Werkstoffe für MAP-Betriebsbedingungen ausgelegt sein, auch wenn die Anlage gleichzeitig DAP produziert. Die Auslegung auf das weniger anspruchsvolle Produkt und der anschließende Betrieb von MAP mit diesen Werkstoffen verkürzt die Lebensdauer der Anlagen erheblich.
Anpassung der Granulierparameter je nach Produkt: Trommeldrehzahl, Schlammzufuhrrate, Ammoniakzugaberate und Ziel-Recyclingverhältnis müssen gegebenenfalls beim Produktwechsel angepasst werden. Ein gut dokumentierter Satz produktspezifischer Betriebsparameter, der als Rezeptur im Steuerungssystem gespeichert ist, verkürzt die Stabilisierungszeit nach einem Produktwechsel.
Produkttrennung und -lagerung: MAP und DAP dürfen nicht vermischt gelagert werden, da die Mischung ein Material ergibt, das keiner der beiden Spezifikationen entspricht. Bei Produktwechseln muss sichergestellt werden, dass das vorherige Produkt vollständig aus Trockner, Kühler, Siebanlage und Lager entfernt wird, bevor sich das neue Produkt ansammelt.
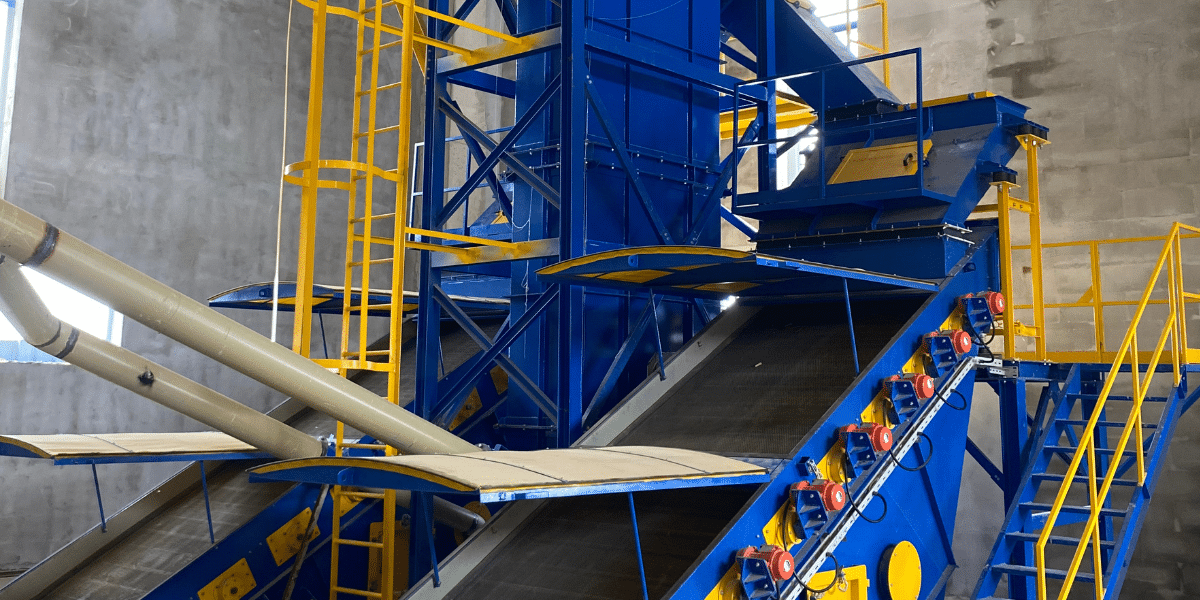
Ceylan Machine & Process entwickelt und liefert MAP- und DAP-Anlagen. Düngemittelproduktionsanlagen, Dazu gehören flexible Linien, die für beide Produkte auf einer einzigen Produktionslinie konfiguriert sind. Für technische Anfragen zum Produktmix und zur Linienkonfiguration wenden Sie sich bitte an unser Engineering-Team.



