Die Entscheidung zwischen einem geneigten und einem horizontalen Vibrationssieb wird früh in der Anlagenplanung getroffen und lässt sich später nur schwer ändern. Das Sieb befindet sich im Zentrum des Granulierkreislaufs; seine Abmessungen bestimmen die umliegende Ausstattung, und seine Leistungsmerkmale legen die Obergrenze für Produktqualität und Recyclingmanagement über die gesamte Lebensdauer der Anlage fest. Um die richtige Wahl zu treffen, muss man die tatsächlichen Unterschiede zwischen den beiden Konfigurationen jenseits des offensichtlichen Neigungswinkels verstehen, denn Unterschiede im Durchsatzverhalten, in der Trenngenauigkeit, der strukturellen Belastung und der Wartungszugänglichkeit sind allesamt Folgen dieser einen physikalischen Unterscheidung.
Wir werden beide Konfigurationen hinsichtlich der für die Düngemittelgranulierung relevanten Parameter vergleichen: Materialtransportmechanismus, Durchsatzkapazität, Trenngenauigkeit, strukturelle Belastung und Wartungsaspekte, und geben Hinweise darauf, wann welche die bessere Wahl ist.
Wie jede Konfiguration das Material bewegt
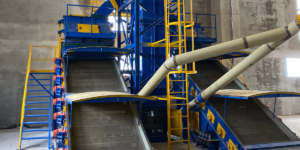
In einem geneigtes Vibrationssieb, Die Siebanlage ist typischerweise um 15–20° gegenüber der Horizontalen geneigt. Die Schwerkraft wirkt als kontinuierliche Kraft und treibt das Material zum Austragsende. Die Vibrationsbewegung – je nach Antriebsanordnung kreisförmig, elliptisch oder linear – sorgt für die Durchmischung, die die Partikel nach Größe trennt und es Partikeln ähnlicher Größe ermöglicht, die Sieböffnungen zu finden und zu passieren. Das Material transportiert das Siebdeck relativ schnell, da Schwerkraft und Vibration in dieselbe Richtung zum Austrag wirken. Dies führt zu einer hohen Materialdurchsatzrate und somit zu einem hohen Durchsatz pro Siebdeckfläche.
Bei einem horizontalen Vibrationssieb ist die Neigung flach oder nahezu flach, und die Schwerkraft trägt nicht zum Materialtransport in Richtung Austrag bei. Das Antriebssystem nutzt eine lineare Vibrationsbewegung, typischerweise erzeugt durch gegenläufige Exzentermassen, die das Material in einer Reihe kleiner Wurf- und Auflagezyklen über das Siebdeck befördert. Der Materialtransport ist langsamer als bei einem geneigten Sieb, und Vibrationswinkel und -amplitude bestimmen maßgeblich sowohl die Materialtransportgeschwindigkeit als auch das Schichtungs- und Durchdringungsverhalten am Siebgewebe.
Dieser Unterschied in der Materialtransportgeschwindigkeit ist die Ursache für die meisten anderen Unterschiede zwischen den beiden Konfigurationen.
Durchsatzkapazität
Bei gleicher Siebdeckfläche erzielen Schrägsiebe typischerweise einen höheren Durchsatz als Horizontalsiebe, da der durch die Schwerkraft unterstützte Materialtransport mehr Material pro Zeiteinheit durch die Maschine befördert. Die höhere Transportrate führt zu einer geringeren Materialschichtdicke auf dem Siebdeck bei gleicher Zufuhrrate, wodurch die Wahrscheinlichkeit steigt, dass Feinstpartikel die Sieboberfläche erreichen und die Öffnungen durchdringen.
Bei großtechnischen Düngemittelgranulieranlagen, in denen die Siebung einer hohen Gesamtmenge an Umlaufmaterial (Produkt plus Recycling) den Hauptfaktor für den begrenzten Durchsatz darstellt, bietet die geneigte Anordnung tendenziell eine höhere Klassierleistung pro Siebfläche. Dies ist insbesondere bei NPK-Granulieranlagen relevant, wo die Gesamtmenge des durch das Sieb fließenden Materials bei einem Recyclingverhältnis von 3:1 bis 4:1 ein Vielfaches der Produktausstoßrate beträgt.
Trenngenauigkeit
Horizontale Siebe erzielen bei vergleichbarer Siebfläche tendenziell eine höhere Trenngenauigkeit bei schwer zu trennenden Partikeln im Nahbereich als geneigte Siebe. Der langsamere Materialdurchlauf ermöglicht es den Partikeln, sich nach Größe zu sortieren, und erhöht die Wahrscheinlichkeit, dass Partikel im Nahbereich die Öffnungen finden und passieren. Auf einem horizontalen Sieb verweilt das Material länger auf dem Siebdeck, wodurch die Siebung pro Materialeinheit gründlicher ist.
Für die Standardklassifizierung von NPK-, DAP- und MAP-Granulat in einer Granulieranlage, bei der typischerweise eine zweistufige Trennung in Überkorn-, Sollkorn- und Unterkornfraktionen mit relativ breiten Korngrößenbereichen angestrebt wird (z. B. obere Trenngrenze 4–5 mm und untere Trenngrenze 1,8–2,5 mm, abhängig von der Produktspezifikation), ist die Trenngenauigkeit eines gut dimensionierten Schrägsiebs im Allgemeinen ausreichend. Der Größenunterschied zwischen den zu trennenden Fraktionen ist so groß, dass die höhere Durchlaufgeschwindigkeit der Schrägsiebkonfiguration die Klassierungsqualität nicht wesentlich beeinträchtigt.
Horizontale Siebe bieten gegenüber geneigten Sieben einen deutlichen Genauigkeitsvorteil bei Anwendungen mit engen Trenngrenzen, beispielsweise bei der Trennung eines Produkts mit einem schmalen Zielkornbereich (z. B. ein Spezialdünger, der 901 µg/m² Granulat innerhalb eines 0,5-mm-Fensters erfordert) oder wenn das Aufgabematerial einen sehr hohen Anteil an Partikeln mit nahezu gleicher Korngröße enthält. In Standard-NPK-Granulieranlagen treten diese Bedingungen seltener auf als bei manchen Anwendungen zur Mineral- und Chemikalienklassierung.
Strukturelle Belastung und Installation
Einer der praktisch bedeutsamsten Unterschiede zwischen den Konfigurationen, insbesondere für Anlagen, die eine neue Siebanlage evaluieren oder eine bestehende Anlagenstruktur nachrüsten, ist die auf die Anlage übertragene dynamische Last.
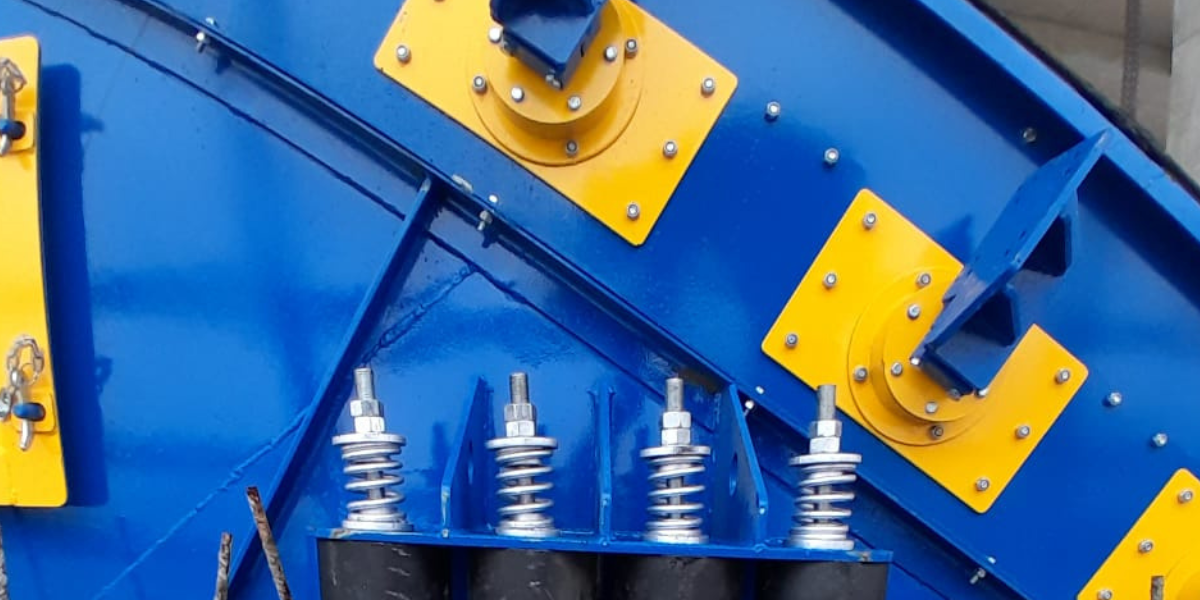
Eine herkömmliche Ganzkörper-Vibrationssiebanlage, ob geneigt oder horizontal, überträgt über ihre Isolationsfedern und -lager erhebliche dynamische Lasten auf die Tragkonstruktion. Diese zyklische Belastung erfordert mit der Zeit die regelmäßige Überprüfung des Ermüdungszustands des Tragstahls, der Isolationselemente und der Befestigungsverbindungen. Bei mehrstöckigen Anlagen mit hoher Materialbelastung können die übertragenen dynamischen Lasten so hoch sein, dass die Installationshöhe begrenzt oder eine Verstärkung der Tragkonstruktion notwendig wird.
Ein geneigtes Sieb, bei dem das Siebgewebe direkt angeregt wird, anstatt der Rahmen in Schwingung versetzt zu werden, arbeitet mit einem weitgehend statischen Gehäuse. Die Schwingungsenergie konzentriert sich im Siebgewebe und nicht im Rahmen. Dadurch ist die dynamische Belastung, die über die Schwingungsdämpfer auf die Tragkonstruktion übertragen wird, deutlich geringer als bei einem herkömmlichen Ganzkörper-Schwingsieb vergleichbarer Größe. Dies hat zwei praktische Konsequenzen: Die Tragkonstruktion kann bei gleicher Siebgröße leichter und kostengünstiger ausgeführt werden, und die Schweißnähte des Rahmens sowie die Befestigungselemente werden über die Betriebsdauer der Anlage weniger stark beansprucht.
Bei Nachrüstungen, bei denen die vorhandene Tragkonstruktion nur eine begrenzte Kapazität für dynamische Lasten aufweist, ermöglicht die statische Gehäusekonstruktion eines direkt angeregten Schrägsiebs die Installation an einem Ort, an dem ein herkömmliches Vibrationssieb ohne strukturelle Verstärkung nicht möglich wäre.
Wartungsüberlegungen
Die Instandhaltung der Siebe in Düngemittelwerken wird im Wesentlichen durch drei Aktivitäten bestimmt: die Überprüfung des Siebdecks auf Verstopfungen oder Beschädigungen, den Austausch des Siebs und die Wartung der Antriebskomponenten.
Für die Inspektion und den Austausch des Siebgewebes ermöglichen beide Bauformen den Zugang zur Siebdeckoberfläche von den Seiten des Siebgehäuses. Die Neigung der geneigten Bauform kann jedoch die Zugänglichkeit für den Bediener beeinträchtigen. Ein gut konstruiertes, geneigtes Sieb mit seitlichen Zugangstüren in geeigneten Abständen entlang des Siebdecks ermöglicht die Inspektion und den Austausch des Siebgewebes, ohne dass größere Bauteile demontiert werden müssen. Schnellspannsysteme zur Gewebebefestigung ermöglichen zudem einen kompletten Siebgewebewechsel in einem kontrollierten, geplanten Kurzzeitstopp.
Bei der Wartung von Antrieben unterscheidet sich das Wartungsprofil der in einigen Schrägsieben eingesetzten Direkterregung von dem herkömmlicher Exzenterwellenantriebe. Elektromagnetische Direkterregungsantriebe besitzen keine rotierenden, miteinander in Kontakt stehenden mechanischen Bauteile. Dadurch entfallen der Lagerverschleiß und die Schmierstoffversorgung, die bei herkömmlichen Vibrationsantrieben üblich sind. Der Wartungsaufwand für das Erregersystem ist primär elektrischer Natur und umfasst die Überprüfung des Spulenzustands und des Luftspalts.
Horizontale Siebanlagen mit konventionellen Exzenterwellenantrieben verfügen über rotierende Wellenlager, die regelmäßig geschmiert und geprüft werden müssen und am Ende ihrer Lebensdauer ausgetauscht werden müssen. Der Wartungszyklus für diese Komponenten ist etabliert und kann um die Produktionspläne herum geplant werden.
Beide Bauformen erfordern eine regelmäßige Überprüfung der Isolationsfedern bzw. -halterungen. Bei Ganzkörper-Vibrationssieben ist der Zustand der Isolationsfedern besonders wichtig, da verschlissene Federn zu höheren dynamischen Belastungen der Struktur führen. Bei statischen Gehäusen mit direkter Anregung sind die Anforderungen an die Isolation anders und in der Regel weniger streng.
Wann man die Neigung wählen sollte
Die geneigte Konfiguration ist tendenziell die bessere Wahl für:
- Hochleistungsfähige Düngemittelgranulieranlagen, bei denen die Siebung einer großen Gesamtmenge an Umlaufmaterial die wichtigste Einschränkung darstellt. Der schwerkraftunterstützte Transport bietet bei gleichem Durchsatz eine höhere Klassierkapazität pro Deckflächeneinheit als ein horizontales Sieb.
- Standardmäßige Klassifizierung von NPK-, DAP-, MAP- und Harnstoffgranulaten, wobei die Größenbereiche so breit sind, dass die etwas geringere Genauigkeit der geneigten Konfiguration im Vergleich zur horizontalen keine praktische Einschränkung darstellt.
- Bei neuen Anlagenkonstruktionen, bei denen eine Minimierung der strukturellen Belastung der Siebträger wünschenswert ist, insbesondere bei Verwendung einer statischen Gehäusekonstruktion mit direkter Anregung, ist dies von Vorteil.
Anlagen mit hohem Risiko der Verstopfung der Siebe, hygroskopischen Produkten oder variabler Einlassfeuchtigkeit, bei denen die Kombination aus schwerkraftunterstütztem Transport und direkter Anregung mit hoher Beschleunigung eine robuste Verstopfungsvermeidung gewährleistet.
Wann sollte man horizontal wählen?
Die horizontale Konfiguration ist tendenziell die bessere Wahl für:
- Anwendungen mit engen oder anspruchsvollen Trenngrenzen, bei denen maximale Trenngenauigkeit Priorität hat und der Durchsatz zweitrangig ist.
- Spezielle Düngemittelqualitäten, die eine präzise Kontrolle der Korngrößenverteilung erfordern, welche mit der höheren Durchlaufgeschwindigkeit eines Schrägsiebs nicht zuverlässig erreicht werden kann.
- Materialien mit einer breiten Partikelgrößenverteilung und einem hohen Anteil an Partikeln nahe der Korngröße, bei denen die längere Verweilzeit der horizontalen Konfiguration die Wahrscheinlichkeit erhöht, dass Partikel nahe der Korngröße die Öffnungen finden und passieren.
- Bei Anwendungen, bei denen die Anordnung der vorgelagerten Anlagen eine ebene Materialübergabe erfordert und die Installation eines geneigten Siebs eine zusätzliche Höhenänderung im Materialförderweg erforderlich machen würde.
Ceylan Machine & Process fertigt Schrägsiebe mit elektromagnetischen Direktantrieben und statischem Gehäuse für Granulieranlagen von NPK-, DAP-, MAP- und Harnstoffdüngern. Die Anlagen sind ATEX- und CE-zertifiziert und verfügen über eine zweistufige Deckklassifizierung. Für technische Anfragen zur Auswahl der Siebkonfiguration oder zur Besprechung Ihrer Anlagenlayoutanforderungen kontaktieren Sie bitte unser Ingenieurteam.