Eğimli ve yatay titreşimli elek seçimi, tesis tasarımının başlarında yapılan ve sonradan değiştirilmesi çok zor olan bir tercihtir. Elek, granülasyon döngüsünün ortasında yer alır; fiziksel ayak izi, etrafına neyin kurulacağını belirler ve performans özellikleri, tesisin ömrü boyunca ürün kalitesi ve geri dönüşüm yönetiminin üst sınırını belirler. Bu seçimi doğru yapmak, iki konfigürasyon arasındaki bariz eğim açısının ötesinde gerçekte neyin farklı olduğunu anlamayı gerektirir, çünkü verim davranışı, ayırma doğruluğu, yapısal yükleme ve bakım erişimindeki farklılıkların tümü bu tek fiziksel ayrımın sonuçlarıdır.
Gübre granülasyonu görevi için önemli olan parametreler açısından her iki konfigürasyonu karşılaştıracağız: malzeme taşıma mekanizması, verim kapasitesi, ayırma doğruluğu, yapısal yükleme ve bakım hususları; ve hangisinin daha iyi bir seçim olduğuna dair rehberlik sağlayacağız.
Her bir konfigürasyonun malzemeyi nasıl taşıdığı
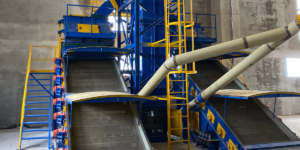
Bir eğimli titreşimli elek, Genellikle yataydan 15-20° açıyla eğimli olan bu sistemde, yerçekimi sürekli bir kuvvet olarak malzemeyi boşaltma ucuna doğru iter. Tahrik düzenine bağlı olarak dairesel, eliptik veya doğrusal olabilen titreşim hareketi, parçacıkları boyutlarına göre sınıflandıran ve yakın boyuttaki parçacıkların elek açıklıklarını bulup geçmesine olanak tanıyan bir karıştırma sağlar. Yerçekimi ve titreşim bileşeni boşaltmaya doğru aynı yönde etki ettiğinden, malzeme güverte boyunca nispeten hızlı hareket eder. Sonuç olarak, yüksek bir malzeme geçiş hızı ve dolayısıyla güverte alanı birimi başına yüksek verim elde edilir.
Yatay titreşimli elekte, eğim düz veya düze yakındır ve yerçekimi, malzemenin boşaltma yönüne doğru taşınmasına katkıda bulunmaz. Tahrik sistemi, genellikle ters yönde dönen eksantrik kütleler tarafından üretilen doğrusal bir titreşim hareketi kullanır ve bu hareket, malzemeyi küçük fırlatma ve indirme döngüleri serisi halinde elek boyunca ileriye doğru iter. Malzeme, eğimli bir konfigürasyona göre elek boyunca daha yavaş ilerler ve titreşim açısı ve genliği, hem malzeme hareket hızını hem de elek gözlerindeki tabakalaşma ve penetrasyon davranışını kontrol eden temel faktörlerdir.
Malzeme taşıma hızındaki bu fark, iki konfigürasyon arasındaki diğer farklılıkların çoğunun temel nedenidir.
Verim Kapasitesi
Belirli bir elek alanı için, eğimli elekler genellikle yatay eleklere göre daha yüksek verim sağlar, çünkü yerçekimi destekli taşıma, birim zamanda makineden daha fazla malzemenin geçmesine olanak tanır. Daha yüksek geçiş hızı, belirli bir besleme hızında elek üzerindeki malzeme tabakası derinliğinin daha düşük olduğu anlamına gelir; bu da ince parçacıkların elek yüzeyine ulaşma ve açıklıklardan geçme olasılığını artırır.
Yüksek toplam dolaşım yükünün (ürün artı geri dönüşüm) elenmesinin birincil verimlilik kısıtlaması olduğu büyük ölçekli gübre granülasyon tesislerinde, eğimli konfigürasyon, elek alanının birimi başına daha fazla sınıflandırma kapasitesi sağlama eğilimindedir. Bu durum, özellikle NPK granülasyon tesislerinde, 3:1 ila 4:1 geri dönüşüm oranında elekten geçen toplam dolaşım yükünün, ürün çıktı oranının birkaç katı olduğu durumlarda önemlidir.
Ayırma Doğruluğu
Yatay elekler, benzer elek alanına sahip eğimli eleklere kıyasla, zorlu, yakın boyutlu kesimlerde daha yüksek ayırma doğruluğu elde etme eğilimindedir; çünkü daha yavaş malzeme geçişi, parçacıkların boyutlarına göre daha fazla katmanlaşmasına ve yakın boyutlu parçacıkların açıklıkları bulup geçmesine daha fazla fırsat tanır. Yatay bir elekte, malzeme elek üzerinde daha uzun süre kalır ve eleme, malzeme birimi başına daha kapsamlı olur.
Granülasyon döngüsünde standart NPK, DAP ve MAP granüllerinin sınıflandırılması için, hedef genellikle nispeten geniş boyut aralıklarıyla (örneğin, ürün spesifikasyonuna bağlı olarak üst kesim 4-5 mm ve alt kesim 1,8-2,5 mm) büyük, standart ve küçük fraksiyonlara iki kademeli ayırma olduğunda, iyi tanımlanmış eğimli bir eleğin ayırma doğruluğu genellikle yeterlidir. Ayrılan fraksiyonlar arasındaki boyut farkı, eğimli konfigürasyonun daha hızlı geçiş hızının sınıflandırma kalitesini önemli ölçüde tehlikeye atmayacak kadar büyüktür.
Yatay eleklerin eğimli konfigürasyonlara göre anlamlı bir doğruluk avantajı gösterdiği uygulamalar, dar boyut kesimleri gerektiren, dar hedef bantlı bir ürünü ayıran (örneğin, 0,5 mm'lik bir aralıkta 90% granül gerektiren özel bir gübre) veya beslemede çok yüksek oranda yakın boyutlu parçacık bulunan uygulamalardır. Standart NPK granülasyon döngülerinde, bu koşullar bazı mineral ve kimyasal sınıflandırma uygulamalarına göre daha az yaygındır.
Yapısal Yükleme ve Kurulum
Konfigürasyonlar arasındaki en pratik ve önemli farklardan biri, özellikle yeni bir elek sistemi değerlendiren veya mevcut bir tesis yapısını modernize eden tesisler için, sisteme iletilen dinamik yüktür.
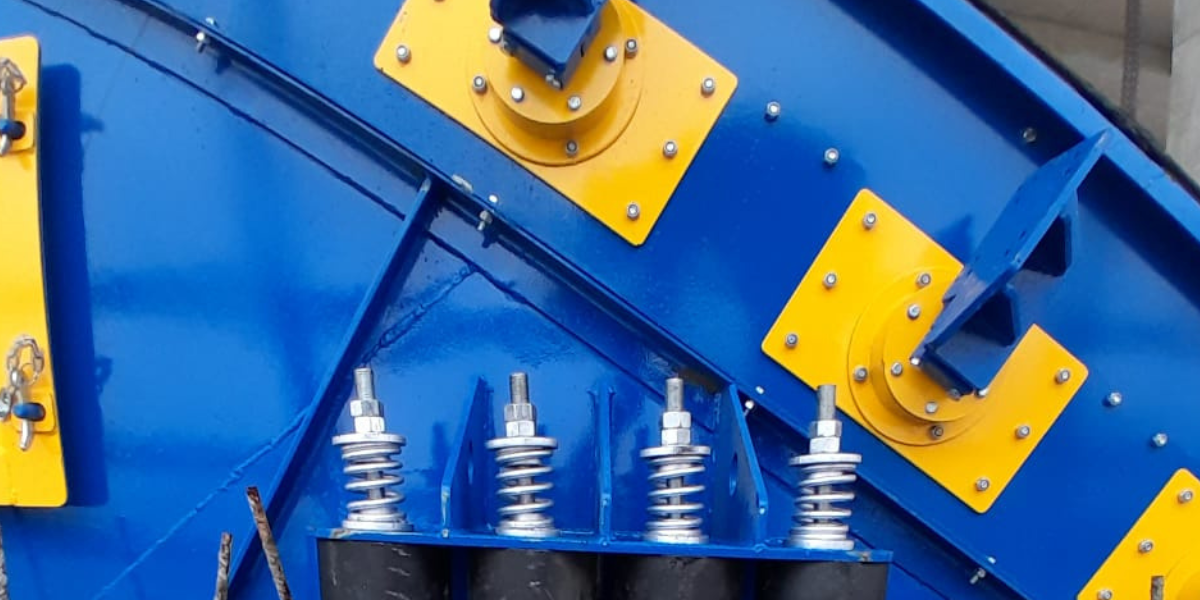
Eğimli veya yatay olsun, geleneksel tam gövdeli titreşimli elek, izolasyon yayları ve bağlantı elemanları aracılığıyla destek yapısına önemli dinamik yükler iletir. Zamanla, bu döngüsel yükleme, destek çeliğinin yorulma durumuna, izolasyon elemanlarının durumuna ve bağlantı elemanlarının durumuna dikkat edilmesini gerektirir. Yüksek malzeme yüklemesine sahip çok katlı konfigürasyonlarda, iletilen dinamik yükler, kurulum yüksekliğini sınırlayacak veya destek yapısının güçlendirilmesini gerektirecek kadar önemli olabilir.
Çerçeve üzerinde tüm gövde titreşimi yerine, elek ağının doğrudan uyarılmasıyla çalışan eğimli bir elek, büyük ölçüde statik bir gövde ile çalışır. Titreşim enerjisi çerçevede değil, elek ağında yoğunlaşır; bu da izolasyon bağlantı elemanları aracılığıyla destek yapısına iletilen dinamik yükün, benzer boyuttaki geleneksel tüm gövde titreşimli bir eleğe göre önemli ölçüde daha düşük olduğu anlamına gelir. Bunun iki pratik sonucu vardır: aynı elek boyutu için destek yapısı daha hafif ve daha ucuz olabilir ve ekipmanın çalışma ömrü boyunca çerçeve kaynaklarının ve montaj donanımının yorulma durumu daha az şiddetli olur.
Mevcut destek yapısının dinamik yüklere karşı sınırlı kapasiteye sahip olduğu sonradan yapılan kurulumlarda, doğrudan uyarımlı eğimli eleğin statik gövde tasarımı, yapısal takviye olmadan geleneksel titreşimli eleğin yerleştirilemeyeceği bir yere kurulum yapılmasına olanak sağlayabilir.
Bakım Hususları
Gübre fabrikalarındaki elek bakımı esas olarak üç faaliyetle gerçekleştirilir: körleşme veya hasar olup olmadığını kontrol etmek için elek tablasının incelenmesi, elek telinin değiştirilmesi ve tahrik bileşenlerinin bakımı.
Elek incelemesi ve değiştirilmesi için her iki konfigürasyon da elek gövdesinin yanlarından güverte yüzeyine erişim sağlar, ancak eğimli konfigürasyonun eğimi operatörün bakış açısından erişim kolaylığını etkileyebilir. Güverte boyunca uygun aralıklarla yan erişim kapılarına sahip iyi tasarlanmış eğimli bir elek, büyük yapısal bileşenleri çıkarmadan inceleme ve elek değiştirme olanağı sağlar ve hızlı açma-kapama ağ sabitleme sistemleri, kısa süreli, kontrollü ve planlı bir duruşta tam bir elek bezi değişimine olanak tanır.
Eğimli eleklerde kullanılan doğrudan uyarım yaklaşımı, tahrik sistemlerinin bakımı açısından geleneksel eksantrik şaftlı tahrik sistemlerinden farklı bir bakım profiline sahiptir. Elektromanyetik doğrudan uyarım tahrik sistemlerinde birbirleriyle temas halinde dönen mekanik bileşenler bulunmadığından, geleneksel titreşimli tahrik sistemlerinde görülen yatak aşınması ve yağlama yönetimi sorunları ortadan kalkar. Uyarım sisteminin bakım gereksinimi, mekanik olmaktan ziyade öncelikle elektrikseldir ve bobin durumunu ve hava boşluğunu kontrol etmeyi içerir.
Geleneksel eksantrik şaft tahrikli yatay eleklerde, düzenli yağlama ve kontrol gerektiren ve kullanım ömrünün sonunda yatak değişimi yapılması gereken dönen şaft yatakları bulunur. Bu bileşenler için bakım döngüsü iyi belirlenmiştir ve üretim programlarına göre planlanabilir.
Her iki konfigürasyonda da izolasyon yaylarının veya bağlantı elemanlarının periyodik olarak incelenmesi gerekir. Tüm gövdeli titreşimli elekler için izolasyon yaylarının durumu özellikle önemlidir, çünkü bozulmuş yaylar yapıya daha yüksek dinamik yüklerin ulaşmasına izin verir. Statik gövdeli doğrudan uyarımlı tasarımlarda izolasyon gereksinimi farklıdır ve genellikle daha az zorlayıcıdır.
Ne Zaman Eğilimli Seçim Yapılmalı?
Eğimli konfigürasyon aşağıdaki durumlarda daha iyi bir tercih olma eğilimindedir:
- Yüksek verimli gübre granülasyon tesislerinde, büyük miktarda toplam sirkülasyon yükünün elenmesi öncelikli kısıtlamadır. Yerçekimi destekli taşıma, aynı verimlilikte yatay elekten daha fazla sınıflandırma kapasitesi sağlar.
- Eğimli konfigürasyonun yatay konfigürasyona göre biraz daha düşük doğruluğunun pratik bir sınırlama teşkil etmediği, boyut aralıklarının yeterince geniş olduğu standart NPK, DAP, MAP ve üre granül sınıflandırması.
- Özellikle doğrudan uyarımlı statik gövde tasarımı kullanıldığında, elek desteği üzerindeki yapısal yükün en aza indirilmesinin arzu edildiği yeni tesis tasarımları.
Ekran tıkanması riski yüksek olan, higroskopik ürünler üreten veya değişken giriş nemine sahip tesislerde, yerçekimi destekli taşıma ve yüksek ivmeli doğrudan uyarımın birleşimi, güçlü bir tıkanma önleyici performans sağlar.
Yatay Seçimi Ne Zaman Yapmalısınız?
Yatay konfigürasyon genellikle şu durumlarda daha iyi bir tercih olma eğilimindedir:
- Azami ayırma doğruluğunun öncelikli, verimliliğin ise ikinci planda olduğu, dar veya zorlu boyut kesimleri gerektiren uygulamalar.
- Eğimli eleğin daha hızlı geçiş hızıyla güvenilir bir şekilde elde edilemeyen, hassas tane boyutu dağılımı kontrolü gerektiren özel gübre türleri.
- Geniş parçacık boyutu dağılımına ve yüksek oranda yakın boyutlu parçacık oranına sahip malzemelerde, yatay konfigürasyonun daha uzun bekleme süresi, yakın boyutlu parçacıkların açıklıkları bulma ve bunlardan geçme olasılığını artırır.
- Yukarı akış ekipman yerleşiminin düzlemsel malzeme aktarımını gerektirdiği ve eğimli bir elek kurulumunun malzeme taşıma yolunda ek bir yükseklik değişikliği gerektireceği uygulamalar.
Ceylan Machine & Process, NPK, DAP, MAP ve üre gübre granülasyon döngüleri için doğrudan uyarımlı elektromanyetik tahrikli ve statik gövdeli eğimli titreşimli elekler üretmektedir. Ürünlerimiz ATEX CE sertifikasına ve iki aşamalı elek sınıflandırmasına sahiptir. Elek konfigürasyonu seçimiyle ilgili teknik sorularınız veya tesis yerleşim gereksinimlerinizi görüşmek için mühendislik ekibimizle iletişime geçin.