


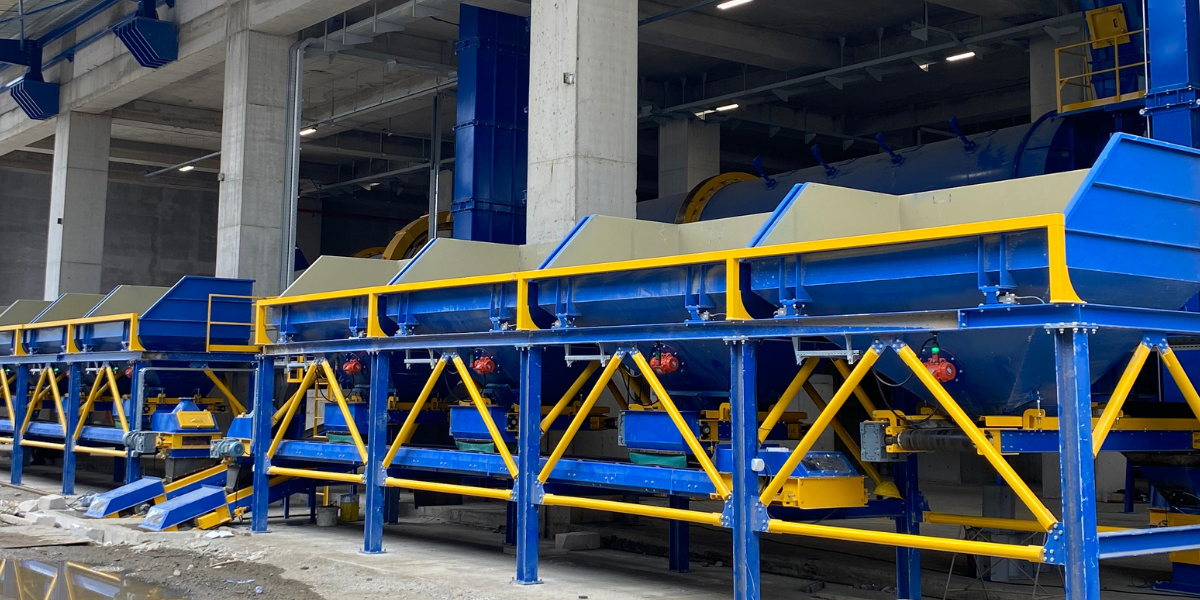
Hem ağırlık kaybı hem de tartım bandı sistemleri gravimetrik dozaj teknolojileridir; her ikisi de hacim yerine gerçek kütleyi ölçer ve her ikisi de malzeme yoğunluğu, nem ve parçacık özelliklerindeki değişiklikleri gerçek zamanlı olarak telafi eder. Bu temel açıdan birbirlerine benzerler ve her ikisi de formülasyon doğruluğunun önemli olduğu herhangi bir uygulama için hacimsel dozaja göre önemli bir iyileşme sağlar. Ancak gravimetrik kontrolü farklı mekanizmalarla sağlarlar ve bu farklı mekanizmalar farklı performans özellikleri, farklı sermaye ve bakım maliyetleri ve farklı en uygun uygulamalar üretir. Sadece temel doğruluk özelliklerine dayanarak aralarında seçim yapmak genellikle yanlış sonuca yol açar: karar bundan daha inceliklidir.
İki teknolojiyi doğruluk, yatırım maliyeti, verimlilik, temizlik, bakım ve uygulama uygunluğu açısından karşılaştıracağız; böylece mühendisler ve satın alma ekipleri, teknolojiyi gübreleme uygulamalarının gerçek gereksinimleriyle eşleştirebilecekler.
Her Sistem Gerçekte Nasıl Çalışır?
Ağırlık kaybı (LIW) sisteminde, besleyici ve besleme haznesi bir dizi yük hücresi üzerinde birlikte bulunur. Kontrol sistemi, toplam ağırlığı sürekli olarak izler ve malzeme boşaltılırken ağırlığın azalma hızını hesaplar. Ölçülen bu ağırlık kaybı hızını hedef besleme hızıyla karşılaştırır ve hedef kütle akışını kontrol toleransı içinde tutmak için besleyici hızını ayarlamak üzere bir VFD kullanır; gerçek hız ayar noktasının altında olduğunda daha hızlı, üstünde olduğunda daha yavaş çalışır.
LIW yaklaşımının belirleyici özelliği, besleme hızını gerçek zamanlı olarak malzemenin gerçek ağırlığının ölçümünden kontrol etmesidir. Malzemenin yığın yoğunluğu değişirse —üre nemi emdiği ve görünür yoğunluğu değiştiği için, haznedeki yığın açısı değiştiği için veya geri dönüşüm akışının parçacık boyutu dağılımı değiştiği için— kontrolör bu etkiyi ağırlık kaybı oranındaki bir değişiklik olarak anında algılar ve hata birikmeden önce telafi eder.
Tartım bantlı bir sistemde, bir bantlı konveyör, belirli bir bant uzunluğu boyunca malzemenin ağırlığını ölçen yük hücreleriyle donatılmış bir bölüm üzerinden malzeme taşır. Bir hız kodlayıcı bant hızını ölçer. Kontrol sistemi, anlık kütle akış hızını hesaplamak için birim uzunluk başına ağırlığı bant hızıyla çarpar ve hedefi korumak için bant hızını veya yukarı akış besleme hızını ayarlar. Ölçüm platformu hazne değil, banttır.
Tartım bandı yaklaşımının belirleyici özelliği, doğası gereği sürekli olmasıdır; malzeme, beslemeden sonraki işleme kesintisiz olarak, yeniden doldurma döngüsü olmadan akar ve bant, birim zamanda büyük miktarlar taşıyabildiği için yüksek hacimsel verimi iyi bir şekilde yönetir. Sınırlama ise, kütle akışı hesaplamasının doğruluğunun, bant boyunca tutarlı malzeme dağılımına ve doğru bant gerilimine bağlı olmasıdır ve bunların her ikisi de, bir LIW haznesindeki eşdeğer yoğunluk değişimine kıyasla kontrol döngüsünün telafi etmesi daha zor olan değişken malzeme özelliklerinden etkilenebilir.
Kesinlik
Koşulların istikrarlı olduğu, malzeme yoğunluğunun ve parçacık boyutu dağılımının tutarlı olduğu, bant yüklemesinin homojen olduğu uygulamalarda, her iki teknoloji de yüksek doğruluk elde edebilir. Koşullar değiştiğinde fark belirginleşir.
LIW sistemleri, doğrudan ölçüm yapıldığı için daha geniş bir malzeme durumu değişim aralığında doğruluklarını korurlar: haznedeki malzemenin ağırlığı açıkça ölçülür ve bu ağırlığın değişim hızı kontrol sinyalidir. Hacim yoğunluğundaki değişiklikler ölçümü doğrudan etkilemez; haznenin ne kadar hızlı boşaldığını etkiler ve kontrol cihazı tam olarak bunu izler. Stabil bir yük hücresi kurulumuna sahip iyi kalibre edilmiş bir LIW sistemi, besleyici tipine, malzeme özelliklerine ve kalibrasyon rutininin doğruluğuna bağlı olarak, tüm çalışma aralığı boyunca tipik olarak ±0,25% ile ±0,5% arasında kütle akış doğruluğu elde eder.
LIW sisteminde, doğrudan gravimetrik kontrolün geçici olarak kullanılamadığı bir dönem vardır: yeniden doldurma döngüsü. Hazne minimum seviyesinin altına düştüğünde ve yeniden doldurulması gerektiğinde, yük hücreleri yeniden doldurma malzemesini kontrollü beslemeden ayırt edemez ve kontrolör, yeniden doldurma süresi boyunca en son bilinen iyi besleme hızını koruyarak hacimsel moda geçmelidir. İyi tasarlanmış bir sistemde, yeniden doldurma doğru seviyede tetiklenir ve hacimsel tutma süresi kısadır. Kötü tasarlanmış veya yetersiz bakımı yapılmış bir sistemde, yeniden doldurma döngüsü, nominal doğruluk spesifikasyonuna göre büyük bir sistematik hata oluşturabilir.
Tartım bantlı sistemler, kararlı koşullar altında ±0,5% ile ±1,5% arasında bir doğruluk elde eder; ancak değişken malzeme, bant genişliği boyunca düzensiz yükleme, dalgalanan yığın yoğunluğu veya bant kayması gibi ölçüm hatalarına neden olan faktörler nedeniyle bu aralık genişler ve kontrol döngüsü bu hataları tam olarak düzeltemeyebilir. Ölçümü kesintiye uğratan herhangi bir yeniden doldurma döngüsü yoktur; bu da kısa LIW bekleme süresinin toplam üretim süresinin önemli bir bölümünü oluşturacağı sürekli yüksek verimli uygulamalar için bir avantajdır.
Sermaye Maliyeti ve Alan Kaplaması
Tartım bantlı sistemler, benzer verimliliğe sahip LIW sistemlerine göre genellikle daha düşük yatırım maliyetine sahiptir; bunun temel nedeni, ana yatırım kalemi olan yük hücreli bantlı konveyörün, yük hücresi izolasyonu ve kontrollü dolum sistemine sahip hazneye monte edilmiş besleme sisteminden mekanik olarak daha basit olmasıdır. Mutlak doğruluğun verimlilikten daha az kritik olduğu tek bir dökme bileşenin yüksek hacimli dozajlanmasında, tartım bantlı sistem daha iyi bir yatırım getirisi sunar.
LIW sistemleri, hazne, besleyici ve yük hücresi montajının daha karmaşık mekanik yapısı, yeniden doldurma ekipmanına duyulan ihtiyaç ve yeniden doldurma döngüsünü yönetmek ve değişen malzeme koşullarında doğruluğu korumak için gereken daha gelişmiş kontrol döngüsü nedeniyle daha yüksek sermaye maliyetine sahiptir. Bu maliyet farkı, her bir bileşenin doğru şekilde dozlanması gereken ve hata maliyetinin (örneğin pahalı mikro besin maddelerinin aşırı dozlanması) ekipman maliyet farkına göre yüksek olduğu çok bileşenli formülasyonlar için en haklıdır.
Alan Kullanımı: LIW sistemleri, eşdeğer kapasiteli bir tartım bandına kıyasla daha büyük bir dikey alana (hazne yüksekliği artı besleyici derinliği artı altındaki yük hücresi boşluğu) ancak daha kompakt bir yatay alana sahip olma eğilimindedir. Tavan yüksekliğinin kurulum kısıtlaması olduğu tesislerde, LIW'nin yerleştirilmesi zor olabilir. Yatay alanın kısıtlama olduğu tesislerde ise tartım bandı kurulumlarının yerleştirilmesi zor olabilir.
Temizlik ve Değişim
Birden fazla ürün sınıfı üreten gübre tesislerinde, temizleme ve geçiş süreçlerinin davranışı büyük önem taşır. dozaj sistemi Bu durum, notlar arasındaki süre ve çapraz bulaşma riski üzerinde doğrudan bir etkiye sahiptir.
LIW hunileri kapalı sistemlerdir; bu da hem toz yönetimi hem de temizlik açısından bir avantajdır: Malzeme, dozajlama işlemi boyunca kapalı kalır, böylece uçucu toz azalır ve tek bir malzemenin tanımlanmış bir hacimde tutulması kolaylaşır. Huni temizliği, huniyi açmayı ve koniden ve besleyiciden artık malzemeyi çıkarmayı gerektirir; iyi tasarlanmış bir hunideki 32-36° eğim açısı, serbest akışlı malzemelerin yerçekimiyle boşaltılmasını destekler, ancak yapışkan malzemeler manuel yardım gerektirebilir. Sık sık kalite değişikliği yapılan çok ürünlü bir tesiste, kaliteler arasında bir huniyi temizlemek ve çapraz kontaminasyon riskinin kalmadığını doğrulamak için harcanan zaman, gerçek bir işletme maliyetidir.
Tartım bantlı sistemlerin tamamen temizlenmesi doğası gereği daha zordur çünkü bant yüzeyi, bant kenarları ve bant ile aşağı akış konveyörü arasındaki transfer noktası malzeme toplar ve hareketli herhangi bir yüzeyin tamamen temizlenmesi, düz konik bir haznenin temizlenmesinden daha fazla zaman alır. Aynı yüksek hacimli bileşenin sürekli olarak işlendiği ve kalite değişikliklerinin bantın çalışma aralarında temizlenmesini gerektirmediği tesisler için bu önemli bir kısıtlama değildir. Çok ürünlü fason üretim için ise durum farklıdır. karıştırma Sık sık kalite değişikliği yaşanan ve farklı ana bileşenleri içeren gübre tesislerinde, tartım bandının temizleme yükü, yatırım maliyeti avantajından daha önemli olabilir.
Bakım
LIW sistemlerinin bakım profili üç ana unsur üzerine kuruludur: yük hücresi kalibrasyonu ve durumu, besleyici aşınma parçaları ve dolum sistemi güvenilirliği. Yük hücreleri zamanla sapma gösterir ve tanımlanmış bir program dahilinde bilinen bir kalibrasyon ağırlığına göre doğrulanmalıdır; sıklık, verim ve malzemeye bağlıdır, ancak sürekli gübre dozlama uygulamaları için üç ayda bir doğrulama yaygın bir başlangıç noktasıdır. Besleyici aşınma parçaları (vida kanatları, bant yüzeyleri) besleyici tipine ve malzeme aşındırıcılığına göre normal değiştirme programını izler. Dolum sistemi bileşenleri (valf aktüatörleri, seviye sensörleri) genellikle düşük bakım gerektirir, ancak doğru işlevleri rutin denetim kontrol listesine dahil edilmeyi gerektirecek kadar önemlidir.
Tartım bandı bakımı, bant gerginliği ve hizalaması, yük hücresi temizliği (bant altına dökülen malzeme yük hücrelerine temas ederek ölçüm hatasına neden olabilir) ve bant durumu üzerine odaklanır. Gübre uygulamalarında tartım bandı doğruluğunun azalmasının en yaygın nedenleri bant hizalama sorunları ve bant altına malzeme dökülmesidir ve her ikisi de acil müdahale gerektirir. Tozlu veya ıslak bir ortamda, yük hücresi alanının temiz tutulması, kuru ve kapalı bir ortama göre daha aktif bir yönetim gerektirir.
Hangisini Ne Zaman Seçmeli?
LIW, genellikle şu durumlarda daha güçlü bir tercihtir: değişen malzeme koşullarında doğruluk birincil gereksinim olduğunda; formül, dozaj hatasının yüksek doğrudan maliyete sahip olduğu pahalı küçük bileşenler içerdiğinde; tesis aynı besleyiciden birden fazla malzeme türünü işlediğinde; veya düzenleyici veya kalite yönetim bağlamı, her bir bileşen için ayrı parti ağırlıklarının denetim izini gerektirdiğinde.
Ağırlık ölçüm bandı, genellikle şu durumlarda daha iyi bir tercihtir: uygulama, tutarlı özelliklere sahip tek bir toplu bileşenin yüksek hacimli sürekli dozajlanması ise; sermaye maliyetinin en aza indirilmesi birincil tedarik kısıtlaması ise; ±0,5–1% seviyesindeki doğruluk uygulama için yeterli ise; veya kurulum yüksekliği sınırlıysa ve bir LIW sisteminin dikey derinliği karşılanamıyorsa.
Üre, DAP veya MAP, potasyum klorür ve herhangi bir mikro besin kaynağı gibi ana besin kaynaklarının her birinin doğru şekilde dozlanması gereken ve kontrol sisteminin değişken malzeme özelliklerini telafi etmesi gereken çok bileşenli NPK granülasyon dozlamasında, LIW yaklaşımı daha uygun bir teknoloji olma eğilimindedir. Hassasiyetten ziyade verimliliğin birincil gereksinim olduğu tek bir yüksek hacimli geri dönüşüm konveyörü veya toplu dolum akışı için, tartım bandı daha düşük maliyetle doğru çözüm olabilir.
Ceylan Machine & Process, NPK, DAP, MAP ve özel gübre formülasyon hatları için 0,2–0,5% hassasiyetinde, VFD kontrollü besleyicilere ve PLC/HMI entegrasyonuna sahip, ağırlık kaybı prensibiyle çalışan dozaj sistemleri üretmektedir. Uygulamanız için dozaj sistemi seçimiyle ilgili teknik sorularınız için mühendislik ekibimizle iletişime geçin.



